Witam, chciałbym założyć wątek z racji tego że przed zakupem znalazłem mało informacji na temat tego sprzętu. Zapraszam do dyskusji i pytań.
Zakupiłem maszynkę 3040 (moc wrzeciona 300w oprawka ER11) i śrubach kulowych w każdej osi. Osie X i Y są na wałkach liniowych fi16 a oś Z na wałkach fi 12. Cała maszyna wstępnie jest wyposażona w łożyska liniowe kulkowe lm coś tam...
Już przed zakupem wiadomo było że pewne modyfikacje to konieczność.
Pierwszy minus stolik, oraz rama, cieńkie długie profile przy szybkich przejazdach potrafiło tak rezonansować że można ogłuchnąć.
Rozwiązanie polegało na zakupie maty wygłuszającej Bimat i doklejeniu (ok30zł) (sztywności stolika oczywiście nie zwiększa) ale stłumiło sprzęt.
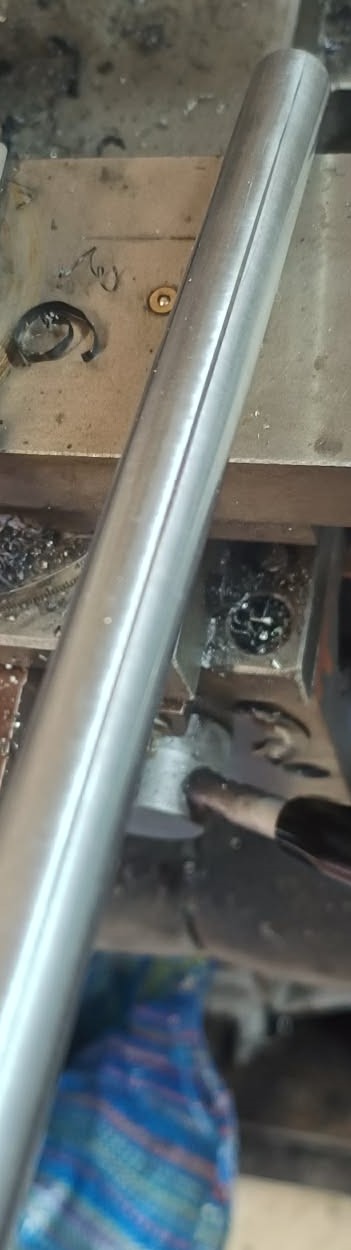
Wykonanie wałków oś Xi Y wacha się od fi 15.95 do 15.98 mierzone mikrometrem. Wałki z miękkiego, kulki od łożysk potrafią zacierać wałek.
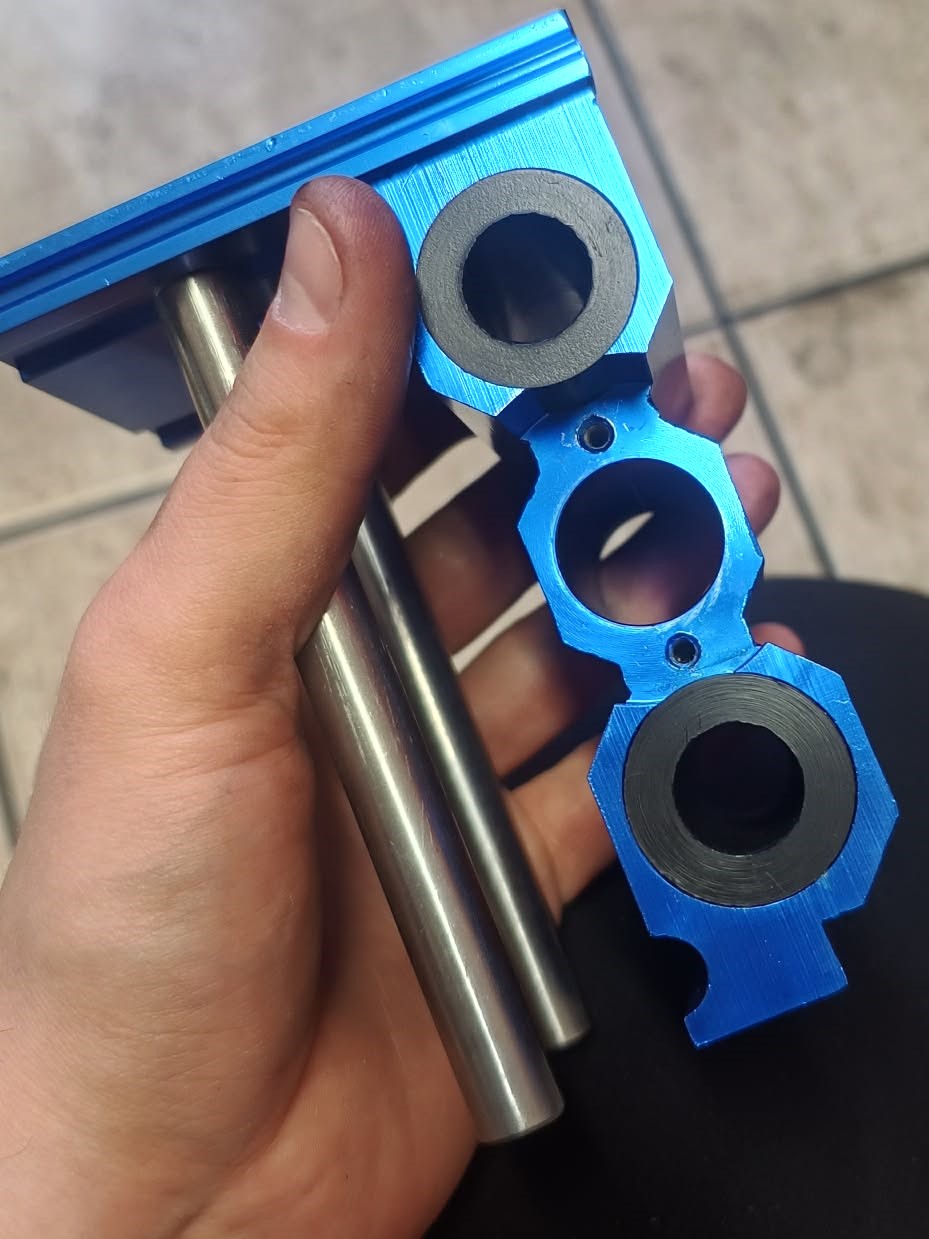
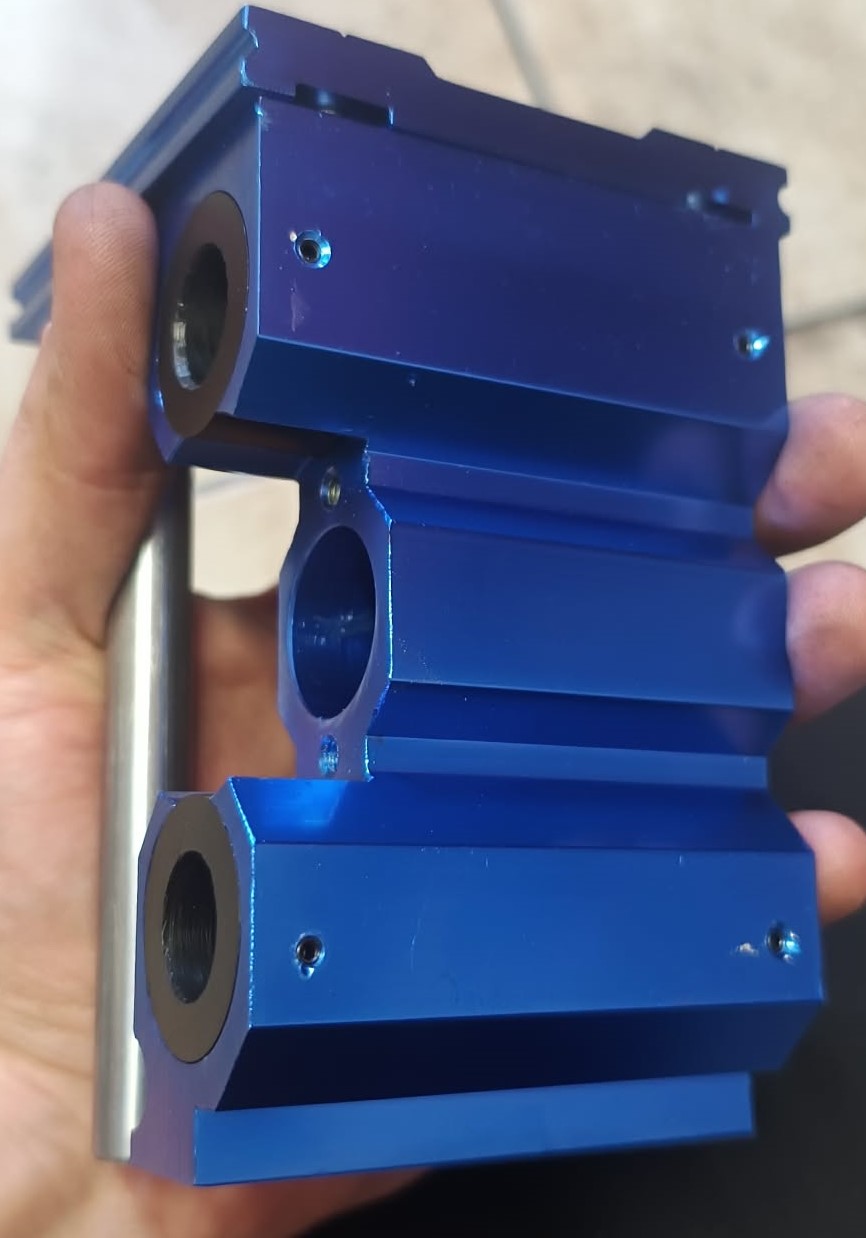
Oś bramy Y gieła się pod naciskiem dłoni dość sporo mm na oryginalnych łożyskach lm, które nie dość że mają luzy między wałkiem a łożyskiem to jeszcze między obudowa łożyska a obudową uchwytu na 30cm dźwigni jest tragedia. W tym celu wytoczyłem tuleje ślizgowe z poliacetalu przy użyciu rozwiertaka i spasowaniu aby chodziło ciasno ale suwliwie.
Poprawiło to i sztywność dokładność i zredukowało hałas. W przyszłości jest toczenie tulei na inne osie.
Jest to wersja na sterowanie z kabla ethernet, mach3 odziwo zadziałało odrazu po podpięciu pod komputer (win 10) reszta była kwestą ustawienia.
W przyszłości można zastosować większe wałki hartowane powierzchniowo i wykonać gwint, wytoczyć większe tuleje będzie jeszcze sztywniejsza.
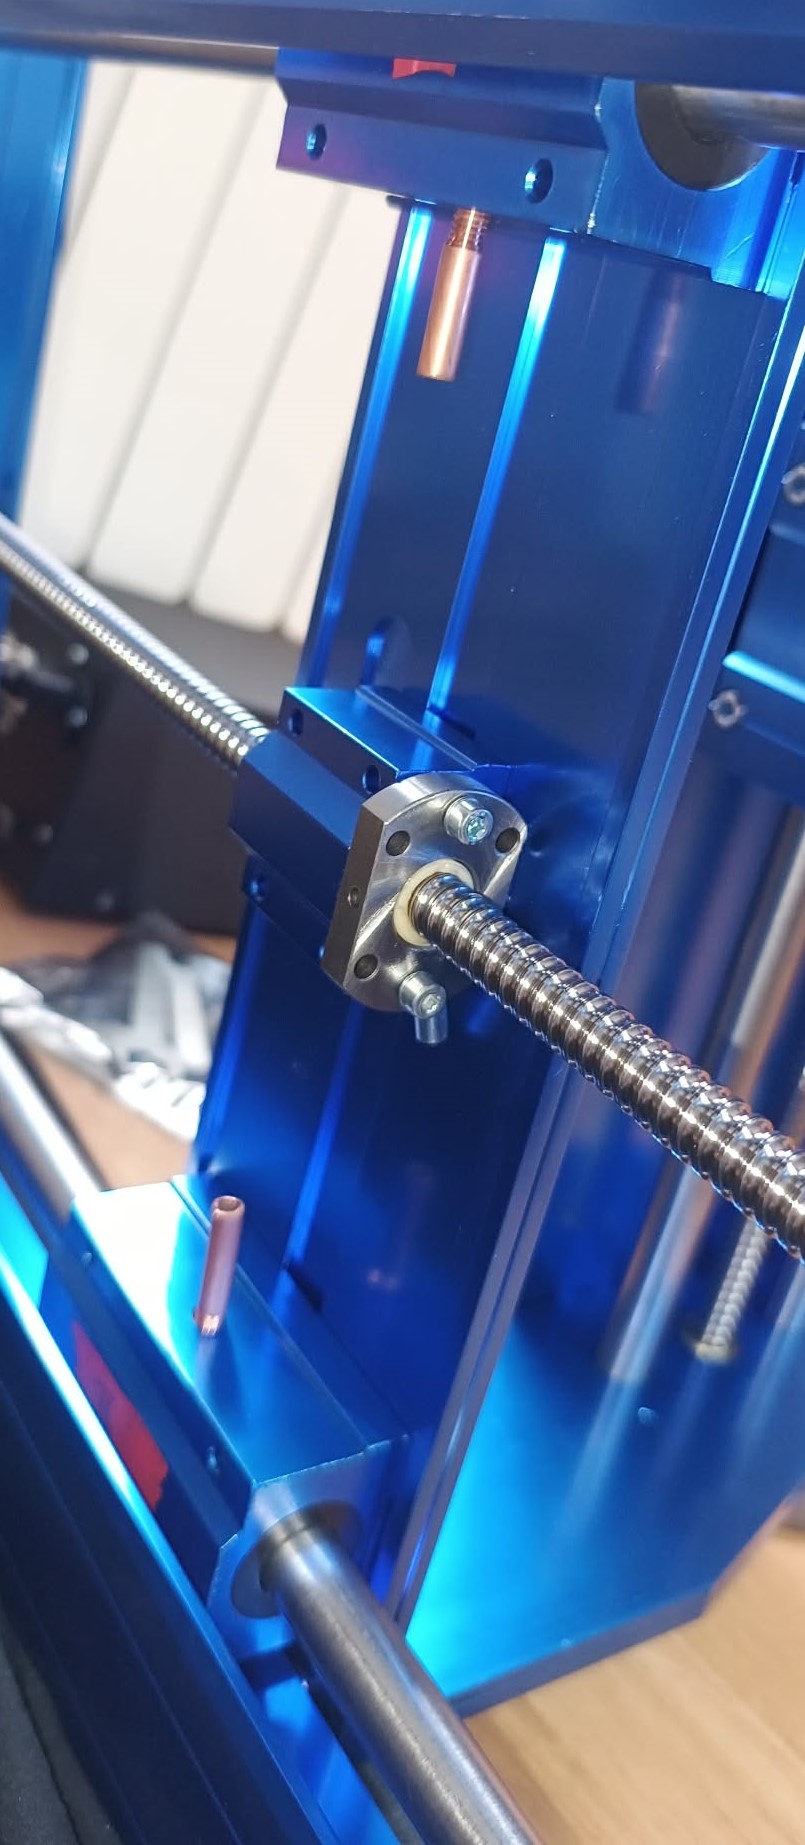
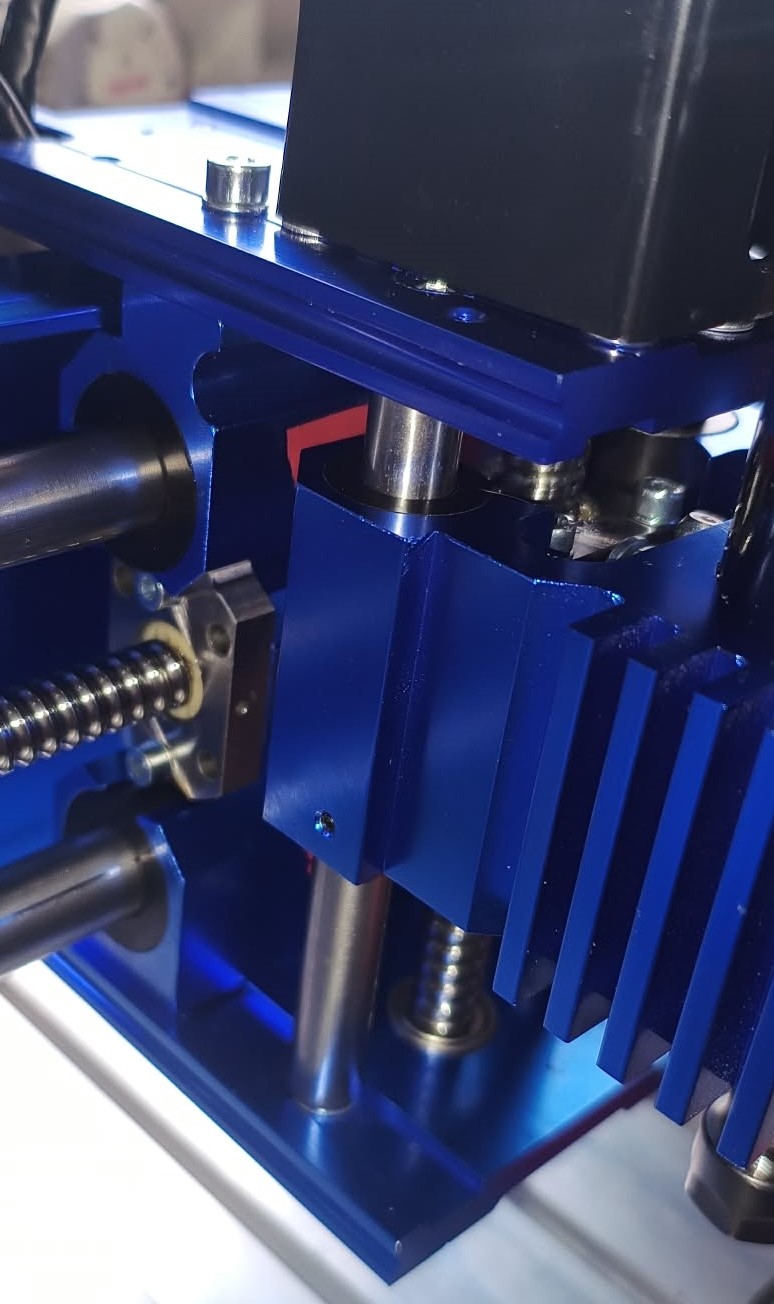
Nurtuje jedynie temat smarowniczek, otwory w nakrętkach śrubach kulowych mają gwint m6 i nie mogę znależć nic tak płaskiego (ok12mm) wystającego aby się tam zmieściło a jak już są to kosztują za dużo..
3040/3020/3018 cnc grawerka frezarka
Opis sprzętu
-
Bylebydziałało1
Autor tematu - Nowy użytkownik, używaj wyszukiwarki

- Posty w temacie: 4
- Posty: 5
- Rejestracja: 04 kwie 2023, 19:43
-
Bandito
- Specjalista poziom 2 (min. 300)

- Posty w temacie: 1
- Posty: 397
- Rejestracja: 09 maja 2017, 20:42
- Lokalizacja: Taplary
Re: 3040/3020/3018 cnc grawerka frezarka
Temat prowadnic "wałków wiszących" nie podpartych, był tu na forum opisywany wielokrotnie. Prowadnice bez solidnego podparcia będą wiotkie. Chcąc to modyfikować, wypada zamontować jakieś prowadnice z dobrym podparciem.
Ja myślę nad zamontowaniem dodatkowego wózka v-slot wzdłuż osi X. https://matikstore.pl/pl/p/WOZEK-VSLOT- ... Y-1szt/334 bo zwykłe prowadnice to większy koszt.
Sprawdź bicie narzędzia. U mnie było spore i to powodowało drgania, ale po wymianie oprawki er11 na precyzyjną, uspokoiło się.
Od spodu maszyny przykleiłem kawałki uszczelek samoprzylepnych, takich jak do okien czy dzwi, sprzedawane na metry. Koszt wyszedł może 2pln, a redukują przenoszenie drgań.
Ja myślę nad zamontowaniem dodatkowego wózka v-slot wzdłuż osi X. https://matikstore.pl/pl/p/WOZEK-VSLOT- ... Y-1szt/334 bo zwykłe prowadnice to większy koszt.
Sprawdź bicie narzędzia. U mnie było spore i to powodowało drgania, ale po wymianie oprawki er11 na precyzyjną, uspokoiło się.
Od spodu maszyny przykleiłem kawałki uszczelek samoprzylepnych, takich jak do okien czy dzwi, sprzedawane na metry. Koszt wyszedł może 2pln, a redukują przenoszenie drgań.
-
Bylebydziałało1
Autor tematu - Nowy użytkownik, używaj wyszukiwarki
- Posty w temacie: 4
- Posty: 5
- Rejestracja: 04 kwie 2023, 19:43
Re: 3040/3020/3018 cnc grawerka frezarka
Bicie na frezie 3.175 wynosi 1,5setki. Myślałem żeby tą całą oprawkę przetoczyć od góry i przesunąć wyżej ale odkręcając robaczka nie mogłem tego ruszyć, wydaje mi się ze jest albo na wcisk albo i na klej.
Wałki nie są złe gdy są podparte w 3 pkt. lecz to drastycznie zmniejsza pole przesuwu.
Mam taki wózek na rolkach w enderze 3. Po kilkunastu godzinach wydruków (gdzie obciążeń praktycznie nie ma) rolki się wyżłobiły w miejscach styku z profilem i z czasem dostają luzów.. Chodź widziałem że Vslot robi większość małych maszyn na tego typu prowadnicach.
Zostały wprowadzone kolejne modyfikacje tzn. dotoczone tuleje na resztę osi.
Zamówiłem jeszcze płytę z tekstolitu którą mam w planach przykręcić do stołu aluminiowego na chowane śruby stożkowe i splanować gdyż szkoda mi planować samego stołu, a na oko widać że trochę materiału do zebrania by było, a dwie płaskie części skręcone ze sobą są sztywniejsze niż jedna
Z ważniejszych informacji okazuje się że pole robocze 3040 wynosi 28,5 na 38cm dla frezu grawerującego
Wałki nie są złe gdy są podparte w 3 pkt. lecz to drastycznie zmniejsza pole przesuwu.
Mam taki wózek na rolkach w enderze 3. Po kilkunastu godzinach wydruków (gdzie obciążeń praktycznie nie ma) rolki się wyżłobiły w miejscach styku z profilem i z czasem dostają luzów.. Chodź widziałem że Vslot robi większość małych maszyn na tego typu prowadnicach.
Zostały wprowadzone kolejne modyfikacje tzn. dotoczone tuleje na resztę osi.
Zamówiłem jeszcze płytę z tekstolitu którą mam w planach przykręcić do stołu aluminiowego na chowane śruby stożkowe i splanować gdyż szkoda mi planować samego stołu, a na oko widać że trochę materiału do zebrania by było, a dwie płaskie części skręcone ze sobą są sztywniejsze niż jedna
Z ważniejszych informacji okazuje się że pole robocze 3040 wynosi 28,5 na 38cm dla frezu grawerującego


Re: 3040/3020/3018 cnc grawerka frezarka
To znaczy ile kosztują?Bylebydziałało1 pisze: ↑12 wrz 2026, 21:19
Nurtuje jedynie temat smarowniczek, otwory w nakrętkach śrubach kulowych mają gwint m6 i nie mogę znaleźć nic tak płaskiego (ok12mm) wystającego aby się tam zmieściło a jak już są to kosztują za dużo..
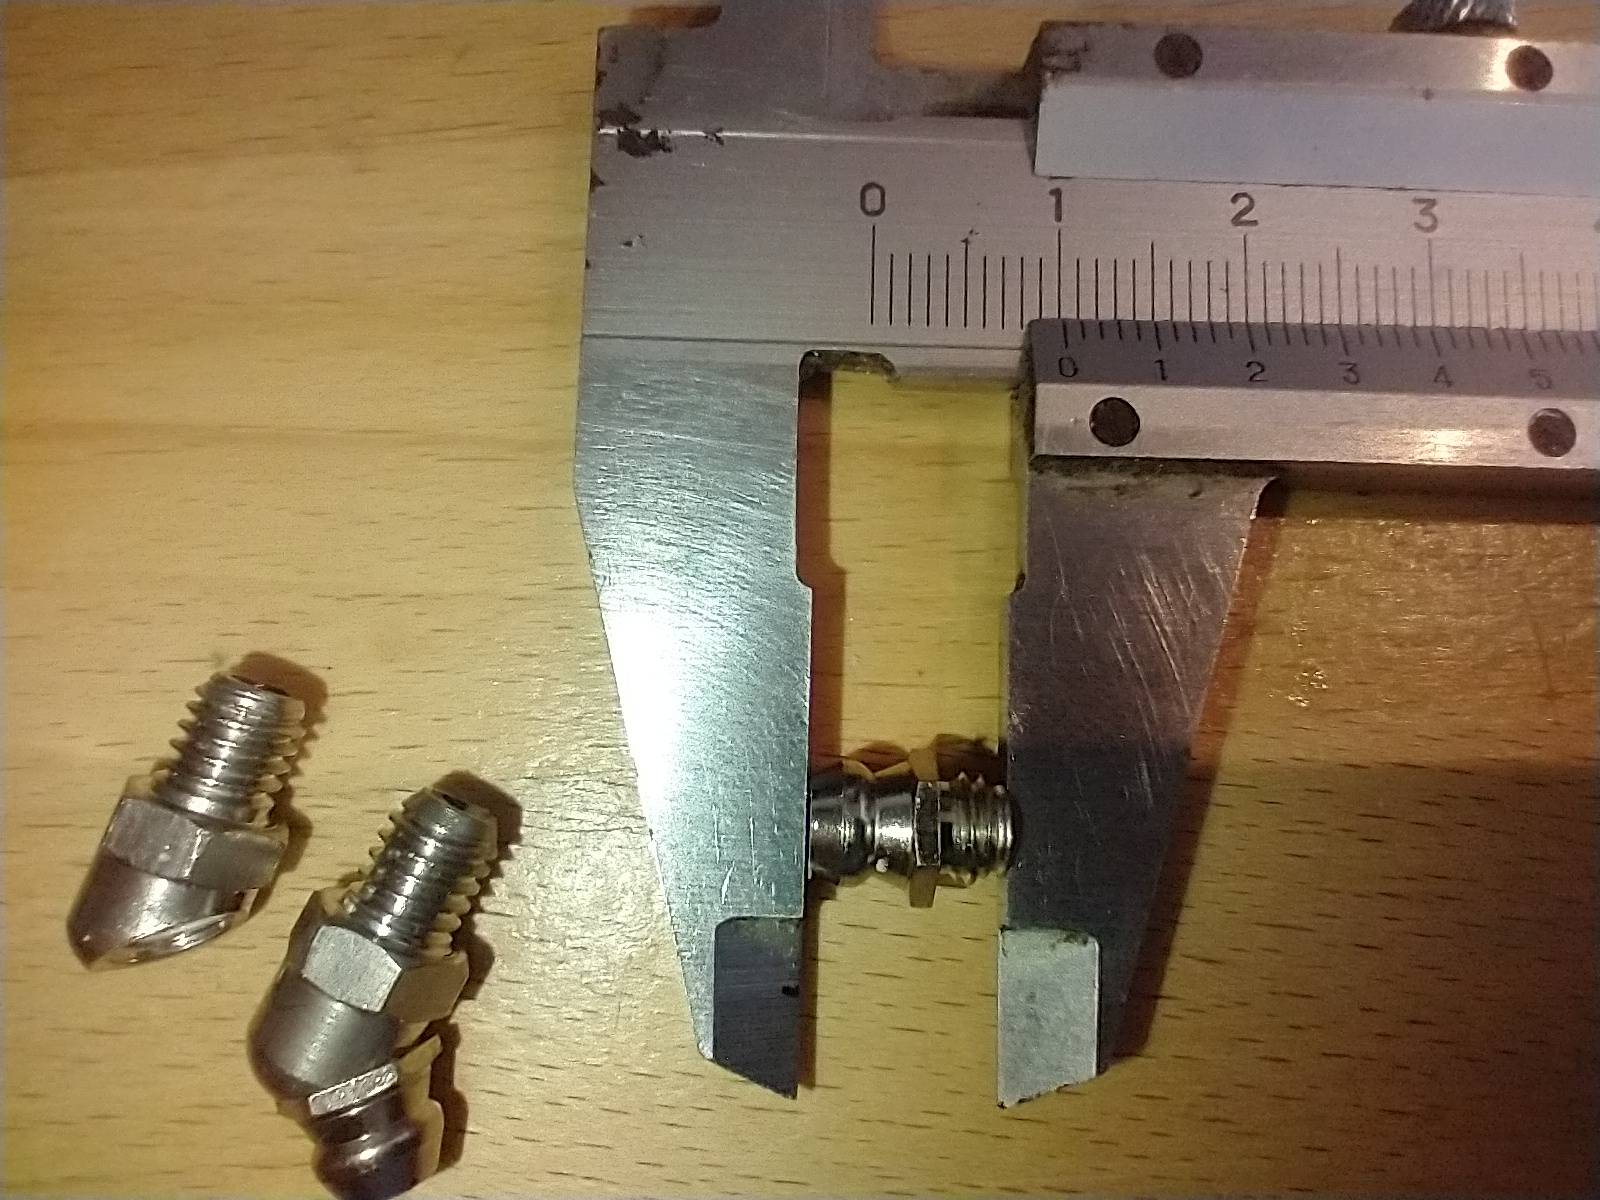
Te kątowe składają się z dwóch części, ta górna ma również m6 i po wkręceniu w nakrętkę śruby kulowej będzie wystawać na 6-7mm.
Ceny kalamitek oscylują w okolicy 2 zł za sztukę.
Re: 3040/3020/3018 cnc grawerka frezarka
To zabawne. Przedmówca miał na myśli walki podparte, czyli inny rodzaj prowadnicy. W takim układzie wózki też musiał byś zmieniać, ale przy obecnym rozstawie wózków twoje "pole przesuwu" pozostało by bez zmian. Podpory w takich walkach podpartych nie kolidują z wózkiem, wózek porusza się nad podporą. Inna sprawa, że stosowanie wałków podpartych, czy ogólnie prowadnic liniowych podpartych (bo nie muszą to być walki podparte, można użyć prowadnic trapezoidalnych) , wymusza zmianę konstrukcji całej maszyny, bo podparcie wymaga przykręcenia prowadnicy na całej długości do stabilnej sztywniej podpory, która oddaje swoją sztywność prowadnicy, a co za tym idzie - osie są sztywniejsze. Nic nikomu więc nie da wymiana wałków nie podpartych na podparte, jeśli tych drugich nie ma do czego przykręcić.Bylebydziałało1 pisze: ↑20 wrz 2026, 13:59Wałki nie są złe gdy są podparte w 3 pkt. lecz to drastycznie zmniejsza pole przesuwu.
-
Bylebydziałało1
Autor tematu - Nowy użytkownik, używaj wyszukiwarki
- Posty w temacie: 4
- Posty: 5
- Rejestracja: 04 kwie 2023, 19:43
Re: 3040/3020/3018 cnc grawerka frezarka
A jeśli o to takie prowadnice chodziło to zgadzam się oczywiście. Dlatego też wybór padł na ten sprzęt, mając tokarkę tuleje się dotoczy jak się zużyje. Sztywność mają jaką mają, nic bez przerabiania połowy maszyny się nie poprawi w sumie to "grawerka". Wałki mocowane do listwy a listwa do płaszczyzny maszyny też nie do końca zdaje według mnie egzamin, wózki otwartymi łożyskami nie mają kasacji luzu chyba że się mylę? Widziałem maszyny na płytach granitowych z takim rozwiązaniem trochę mnie to zastanawiało.
Są jeszcze listwy Mgn12 u konkurencji typu Lunyee albo Gemnitsu, w takim małym rozmiarze kasacji luzu chyba też nie posiadają a jak się zużyją trzeba wymieniać na nowe co zwiększa koszty.
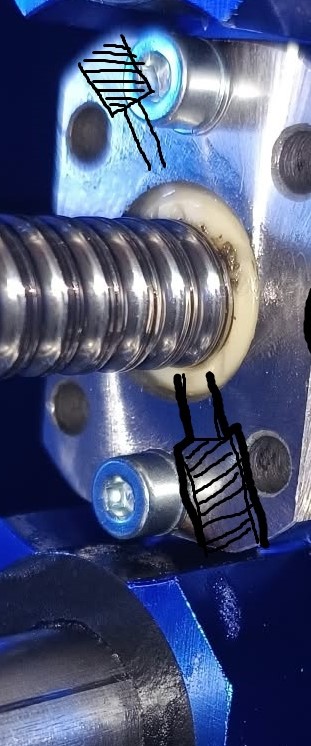
Te śruby mają otwory do smarowania jak na zdj, tylko na osi udało się zmieścić kalamitkę kątową bo ma wyjście na "prosto"
Oś X i Y mają po bokach a tam ani miejsca ani dojścia, można by to przewiercić w innym miejscu i zaślepić oryginalne otworki ale zobaczymy.
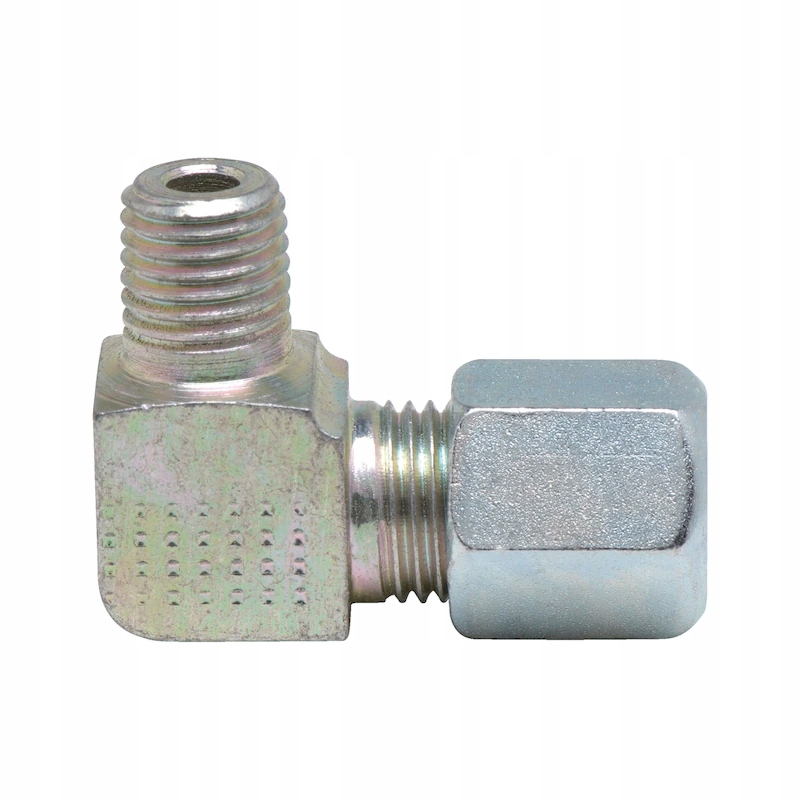
Najmniej wystające gwintowane złączki kątowe okazały się tego typu: Ale kosztują 20zł sztuka, z chin jest pełny wybór kształtów i rozmiarów ale miałem nadzieje na coś dostępnego u nas.. Z chińską ceną
Są jeszcze listwy Mgn12 u konkurencji typu Lunyee albo Gemnitsu, w takim małym rozmiarze kasacji luzu chyba też nie posiadają a jak się zużyją trzeba wymieniać na nowe co zwiększa koszty.
Te śruby mają otwory do smarowania jak na zdj, tylko na osi udało się zmieścić kalamitkę kątową bo ma wyjście na "prosto"
Oś X i Y mają po bokach a tam ani miejsca ani dojścia, można by to przewiercić w innym miejscu i zaślepić oryginalne otworki ale zobaczymy.
Najmniej wystające gwintowane złączki kątowe okazały się tego typu: Ale kosztują 20zł sztuka, z chin jest pełny wybór kształtów i rozmiarów ale miałem nadzieje na coś dostępnego u nas.. Z chińską ceną
Re: 3040/3020/3018 cnc grawerka frezarka
Wybrałeś taki sprzęt bo będziesz mógł sobie dorobić na tokarce tuleje które będą ślizgać się po wałkach, i to ma być lepsze niż wózki i łożyska liniowe?
MGN 12 to prowadnice bardziej do drukarki 3D niż do frezarki/grawerki. Wózki od tych prowadnic mają od spodu zupełnie nie osłonięte dwa tory kulek realizujących płynny i precyzyjny transport wózka po prowadnicy, co wiąże się z ryzykiem zablokowania kulek gdy dostaną się tam wióry. Lepszym wyborem w tego typu prowadnicach są HGH/HGR 15 które są wyposażone w 4 tory kulek na wózek oraz pełny uszczelniacz chroniąc skutecznie wnętrze łożyska liniowego przed zanieczyszczeniem.
Co do smarowniczek dla nakrętek śrub kulowych. Jak nazwa wskazuje są to nakrętki kulowe, czyli mają wewnątrz kulki. Taka nakrętka jest łożyskiem śrubowym, gdzie specjalnie wyprofilowany tor kulek porusza nakrętkę po helisie. Wiercenie i gwintowanie nowych otworów w nakrętce, celem założenia smarowniczek, najpewniej spowoduje dostanie się wiórów do mechanizmu i zniszczenie nakrętki.
Żaden z systemów łożyskowania liniowego, czyli żaden wózek nie posiada regulacji luzu. Z reguły żadne łożyska kulkowe (poza skośnymi, ale te wymagają odpowiedniej infrastruktury w maszynie która to realizuje), nie mają regulacji luzu, więc nie wiem o czym piszesz.
Na koniec - twoje wałki nie podparte w maszynie powinny być precyzyjnymi wałkami liniowymi z utwardzaną powierzchnią, a po nich powinny poruszać się wózki (łożyska) liniowe wyposażone wewnątrz w tory kulek. Odpowiedni wałek i łożysko tego typu pozawala na prezyzyjny ruch wzdłuż walka, a mechanizm łożyska jest bardzo trwały. To , co pokazujesz wyżej , że w wałku powstały wzdłużne zagłębienia w miejscu styku z torem kulek oznacza, że walki nie były utwardzane, lub ogólnie jakość tych podzespołów była marna od nowości.
To że nie ma luzów między wózkiem a prowadnicą liniową nie oznacza , że maszyna jest precyzyjna. Zazwyczaj dochodzi ugięcie samej prowadnicy, czy konstrukcji całej maszyny i to właśnie ogólna sztywność maszyny ma wpływ na precyzję.
Dodane 35 minuty 24 sekundy: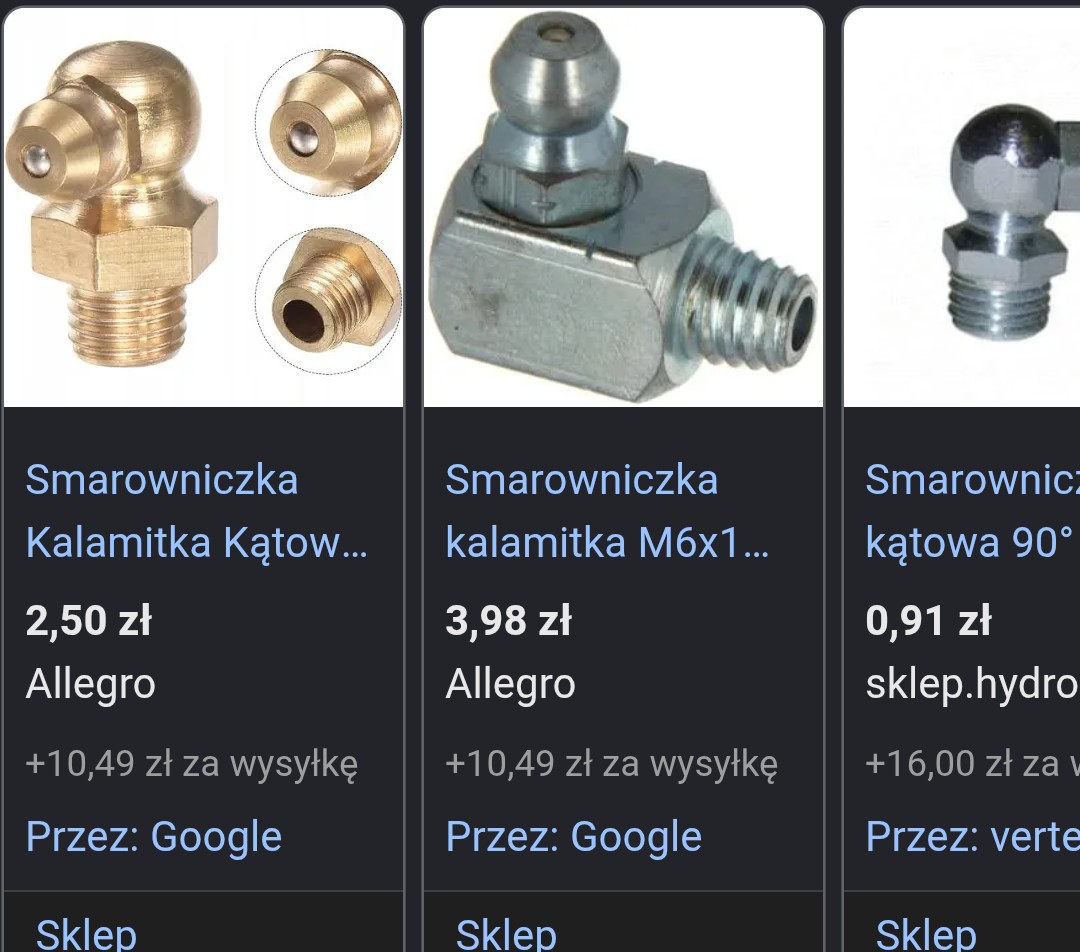
Ta , którą pokazałeś jako najmniej wystające to najprawdopodobniej złączka kątowa z jakimś gwintem calowym.
MGN 12 to prowadnice bardziej do drukarki 3D niż do frezarki/grawerki. Wózki od tych prowadnic mają od spodu zupełnie nie osłonięte dwa tory kulek realizujących płynny i precyzyjny transport wózka po prowadnicy, co wiąże się z ryzykiem zablokowania kulek gdy dostaną się tam wióry. Lepszym wyborem w tego typu prowadnicach są HGH/HGR 15 które są wyposażone w 4 tory kulek na wózek oraz pełny uszczelniacz chroniąc skutecznie wnętrze łożyska liniowego przed zanieczyszczeniem.
Co do smarowniczek dla nakrętek śrub kulowych. Jak nazwa wskazuje są to nakrętki kulowe, czyli mają wewnątrz kulki. Taka nakrętka jest łożyskiem śrubowym, gdzie specjalnie wyprofilowany tor kulek porusza nakrętkę po helisie. Wiercenie i gwintowanie nowych otworów w nakrętce, celem założenia smarowniczek, najpewniej spowoduje dostanie się wiórów do mechanizmu i zniszczenie nakrętki.
Żaden z systemów łożyskowania liniowego, czyli żaden wózek nie posiada regulacji luzu. Z reguły żadne łożyska kulkowe (poza skośnymi, ale te wymagają odpowiedniej infrastruktury w maszynie która to realizuje), nie mają regulacji luzu, więc nie wiem o czym piszesz.
Na koniec - twoje wałki nie podparte w maszynie powinny być precyzyjnymi wałkami liniowymi z utwardzaną powierzchnią, a po nich powinny poruszać się wózki (łożyska) liniowe wyposażone wewnątrz w tory kulek. Odpowiedni wałek i łożysko tego typu pozawala na prezyzyjny ruch wzdłuż walka, a mechanizm łożyska jest bardzo trwały. To , co pokazujesz wyżej , że w wałku powstały wzdłużne zagłębienia w miejscu styku z torem kulek oznacza, że walki nie były utwardzane, lub ogólnie jakość tych podzespołów była marna od nowości.
To że nie ma luzów między wózkiem a prowadnicą liniową nie oznacza , że maszyna jest precyzyjna. Zazwyczaj dochodzi ugięcie samej prowadnicy, czy konstrukcji całej maszyny i to właśnie ogólna sztywność maszyny ma wpływ na precyzję.
Dodane 35 minuty 24 sekundy:
Wpisz w przeglądarkę Google " kalamitka M6 90⁰ "Bylebydziałało1 pisze: ↑24 wrz 2026, 19:02
Najmniej wystające gwintowane złączki kątowe okazały się tego typu: Ale kosztują 20zł sztuka, z chin jest pełny wybór kształtów i rozmiarów ale miałem nadzieje na coś dostępnego u nas.. Z chińską ceną
Ta , którą pokazałeś jako najmniej wystające to najprawdopodobniej złączka kątowa z jakimś gwintem calowym.
Ostatnio zmieniony 25 wrz 2026, 12:20 przez Arbaql, łącznie zmieniany 1 raz.
-
Bylebydziałało1
Autor tematu - Nowy użytkownik, używaj wyszukiwarki
- Posty w temacie: 4
- Posty: 5
- Rejestracja: 04 kwie 2023, 19:43
Re: 3040/3020/3018 cnc grawerka frezarka
Zastosowałem tuleje z tworzywa żeby łożyska nie zacierały wałków. Nowe łożyska się przycinają (nawet na nieprzykręconym do niczego wałku) co myślę że jest winą lekkiego banana.
Jak pisałem wcześniej te wałki nie są hartowane jak pisze producent i widać po głębokiej rysie.. precyzji raczej nie mają bo tolerancja mieści się do minus 0.05mm. A hartowane powierzchniowo Fi 16 h6 mają fi 15.989/16.
Więc 5 setek a 1.1setki to jest różnica drastyczna.
Jaka kolwiek obróbka tej nakrętki oznacza jej rozebranie na części piewsze i rozsypanie kulek więc raczej nie chce mi się w to bawić, tym bardziej że powinna być hartowana ale to najwyżej wypaliłbym sobie otworek i wkleił tulejkę na którą nasadził wężyk, bo dojścia z wężem od smarownicy nie ma żadnego. Kalamitkę ze zdj mam na osi z, to jedyne miejsce gdzie coś się zmieści.
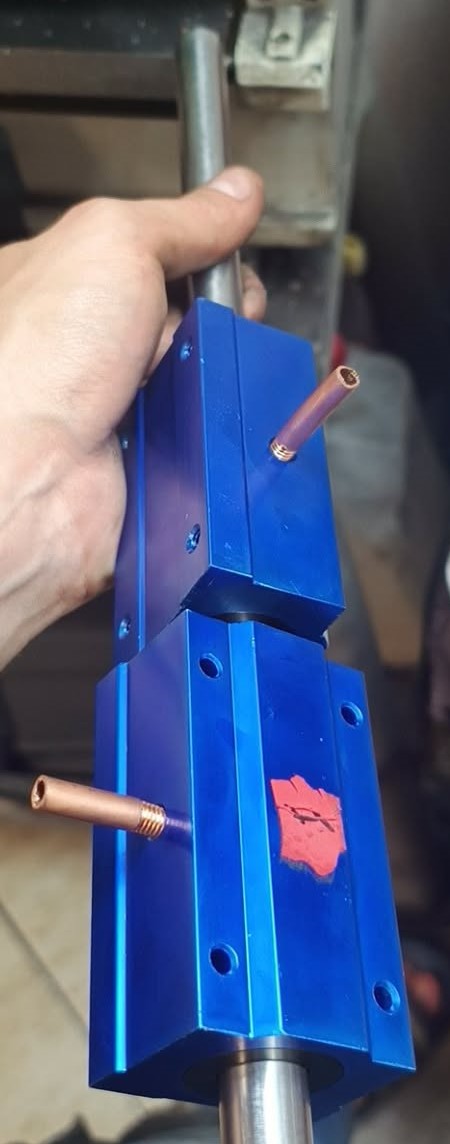
Czy są u nas dostępne rurki mosiężne z gwintem m6 wygięte na 90stopni? Zamiast kalamitek.
Lub jakiś patent na wygięcie na 90stopni. Rurki miedziane i przewiercone śruby pękały.
Oprawka i łożysko z regulacją, akurat pod wałki wiszące fi16 na zdjęciach
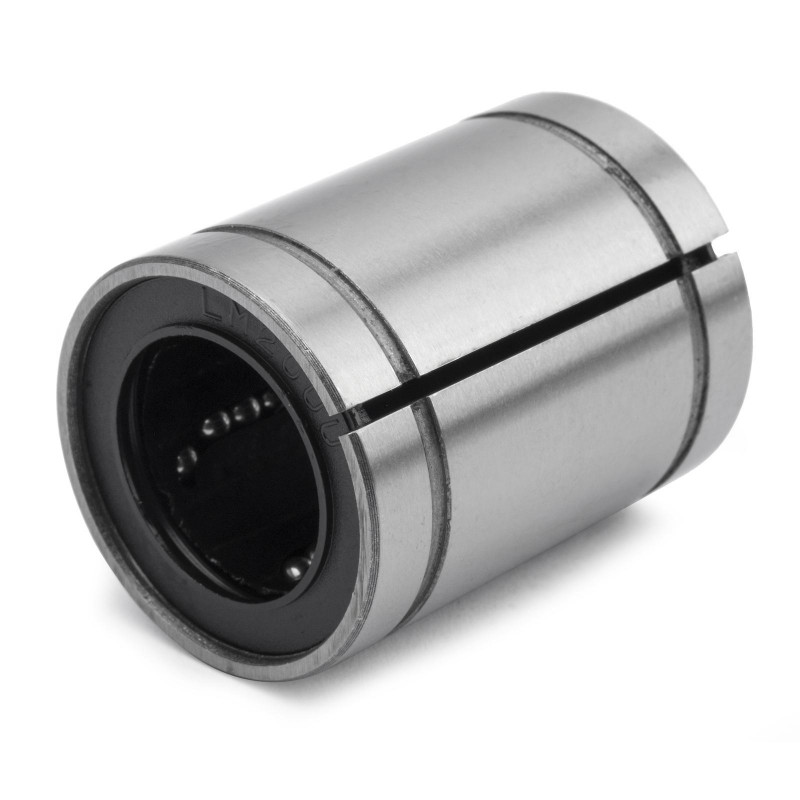
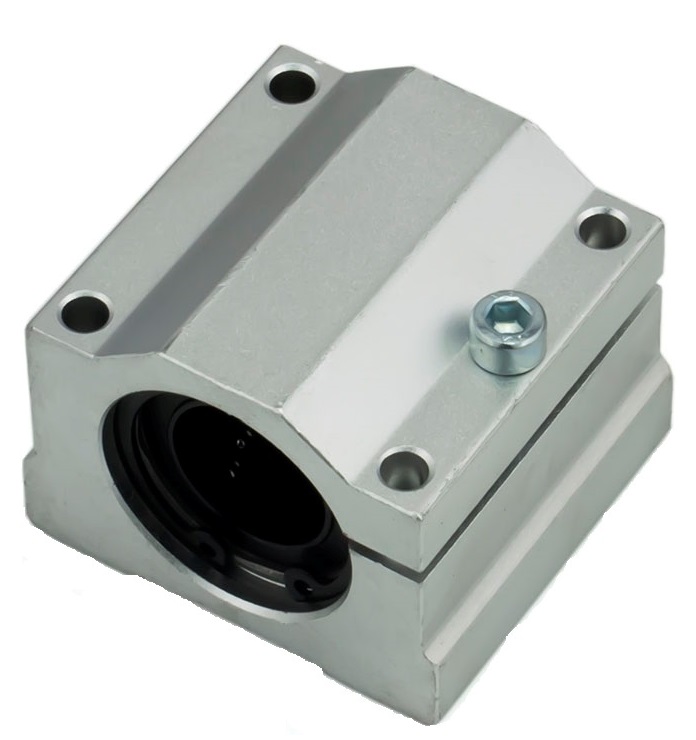
Jak pisałem wcześniej te wałki nie są hartowane jak pisze producent i widać po głębokiej rysie.. precyzji raczej nie mają bo tolerancja mieści się do minus 0.05mm. A hartowane powierzchniowo Fi 16 h6 mają fi 15.989/16.
Więc 5 setek a 1.1setki to jest różnica drastyczna.
Jaka kolwiek obróbka tej nakrętki oznacza jej rozebranie na części piewsze i rozsypanie kulek więc raczej nie chce mi się w to bawić, tym bardziej że powinna być hartowana ale to najwyżej wypaliłbym sobie otworek i wkleił tulejkę na którą nasadził wężyk, bo dojścia z wężem od smarownicy nie ma żadnego. Kalamitkę ze zdj mam na osi z, to jedyne miejsce gdzie coś się zmieści.
Czy są u nas dostępne rurki mosiężne z gwintem m6 wygięte na 90stopni? Zamiast kalamitek.
Lub jakiś patent na wygięcie na 90stopni. Rurki miedziane i przewiercone śruby pękały.
Oprawka i łożysko z regulacją, akurat pod wałki wiszące fi16 na zdjęciach
Re: 3040/3020/3018 cnc grawerka frezarka
Dlaczego nie kupisz wałków liniowych i nie wymienisz na utwardzane szlifowane precyzyjne?
Inna sprawa, że można tam wkręcić śrubę bezłbową i po prostu zaślepić tą dziurę by nie wpadał syf do nakrętki. Śrubę kulową smarować od zewnątrz to lubrykant i do kulek się dostanie. Przecież nie chodzi ci o to aby to działało dobrze, tylko aby działało.
Kupiłeś maszynę, której producent ewidentnie nie stawiał na jakość i trwałość, skoro nie da się wstawić smarowniczki to znaczy że nie jest potrzebna. Zastosowanie takich słabych podzespołów zakładało że maszyna ma chwilę pochodzić i się zepsuć a użytkownik ma kupić nową.
Jeśli jednak koniecznie chcesz wstawić tam smarowniczki, a miejsca jest 2 mm, a nie kilkanaście jak pisałeś, to weź brzeszczot i wytnij część osłony na twoje łożyska z tworzywa, włącznie ze skróceniem samego wózka w miejscu smarowniczki- wtedy wejdzie standardowa kalamitka, a maszyna straci 2cm wątpliwej precyzji tuleji ślizgowej, co nie wpłynie za bardzo na pracę maszyny.
Nie da się nakrętki obrócić o jedno oczko na tych śrubach, by kanał kalamitki był bardziej dostępny?
Inna sprawa, że można tam wkręcić śrubę bezłbową i po prostu zaślepić tą dziurę by nie wpadał syf do nakrętki. Śrubę kulową smarować od zewnątrz to lubrykant i do kulek się dostanie. Przecież nie chodzi ci o to aby to działało dobrze, tylko aby działało.
Kupiłeś maszynę, której producent ewidentnie nie stawiał na jakość i trwałość, skoro nie da się wstawić smarowniczki to znaczy że nie jest potrzebna. Zastosowanie takich słabych podzespołów zakładało że maszyna ma chwilę pochodzić i się zepsuć a użytkownik ma kupić nową.
Jeśli jednak koniecznie chcesz wstawić tam smarowniczki, a miejsca jest 2 mm, a nie kilkanaście jak pisałeś, to weź brzeszczot i wytnij część osłony na twoje łożyska z tworzywa, włącznie ze skróceniem samego wózka w miejscu smarowniczki- wtedy wejdzie standardowa kalamitka, a maszyna straci 2cm wątpliwej precyzji tuleji ślizgowej, co nie wpłynie za bardzo na pracę maszyny.