Cormak Tornado 360x1000 Plus
Mój warsztat, pierwsze wrażenia, pytania i relacje z pracy na Cormak Tornado 360x1000 Plus
-
 bartek931
Autor tematu - Nowy użytkownik, używaj wyszukiwarki

- Posty w temacie: 9
- Posty: 9
- Rejestracja: 18 paź 2026, 02:30
- Lokalizacja: Gdynia
Re: Nowy klon Nutoola za 1/2 ceny
To teraz już wiem wygląda to dobrze, też wezmę rozmiar E z tego Paulimota. Na zdjeciach masz noże 20x20 w oprawkach? Cena troche większa ale precyzja też bedzie na plus i stabilność w takim razie dzięki za pomoc. A tokarki bardzo podobne.
-
 RomanJ4
- Lider FORUM (min. 2000)

- Posty w temacie: 8
- Posty: 12420
- Rejestracja: 17 mar 2009, 08:55
- Lokalizacja: Skępe
Re: Nowy klon Nutoola za 1/2 ceny
Na dwóch pierwszych zdjęciach nóż 25x25 na płytki WNMG, potem różne, i dwudziestki, nawet 16-tki i 12-tki które mi zostały po starej tokareczce 700-tce.
Praktycznie tokarzowi każdy nóż się kiedyś przyda jaki by nie był, więc nie warto się pozbywać.
Może kolega jeszcze tego nie wie, ale w obróbce metali największym przeciwnikiem procesu skrawania są drgania, więc im większa masa obrabiarki i jej podzespołów tym lepiej, bo większa masa lepiej tłumi drgania niż mniejsza. Dlatego obrabiarki produkcyjne są takie masywne. Większy i mocniejszy imak też się w to wpisuje.
A nasze tokarki to ten sam chiński projekt,
(moja przed zainstalowaniem)
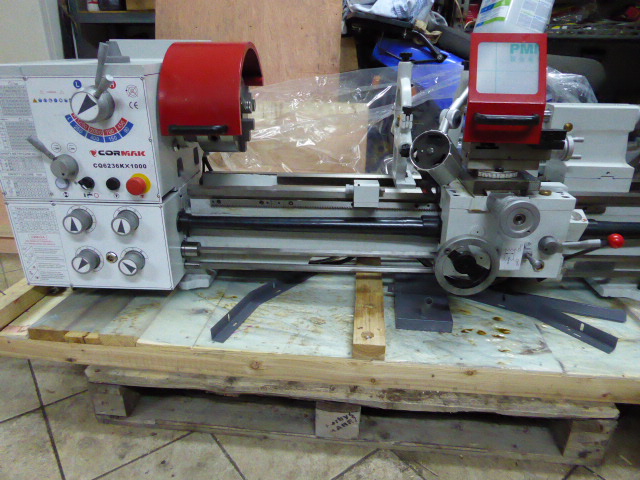
może nawet tego samego producenta bo dystrybutor ten sam, w necie znajdziesz wiele podobnych klonów pod różnymi nazwami u różnych dystrybutorów, różniące się od siebie tylko szczegółami lub niewielkimi modyfikacjami...
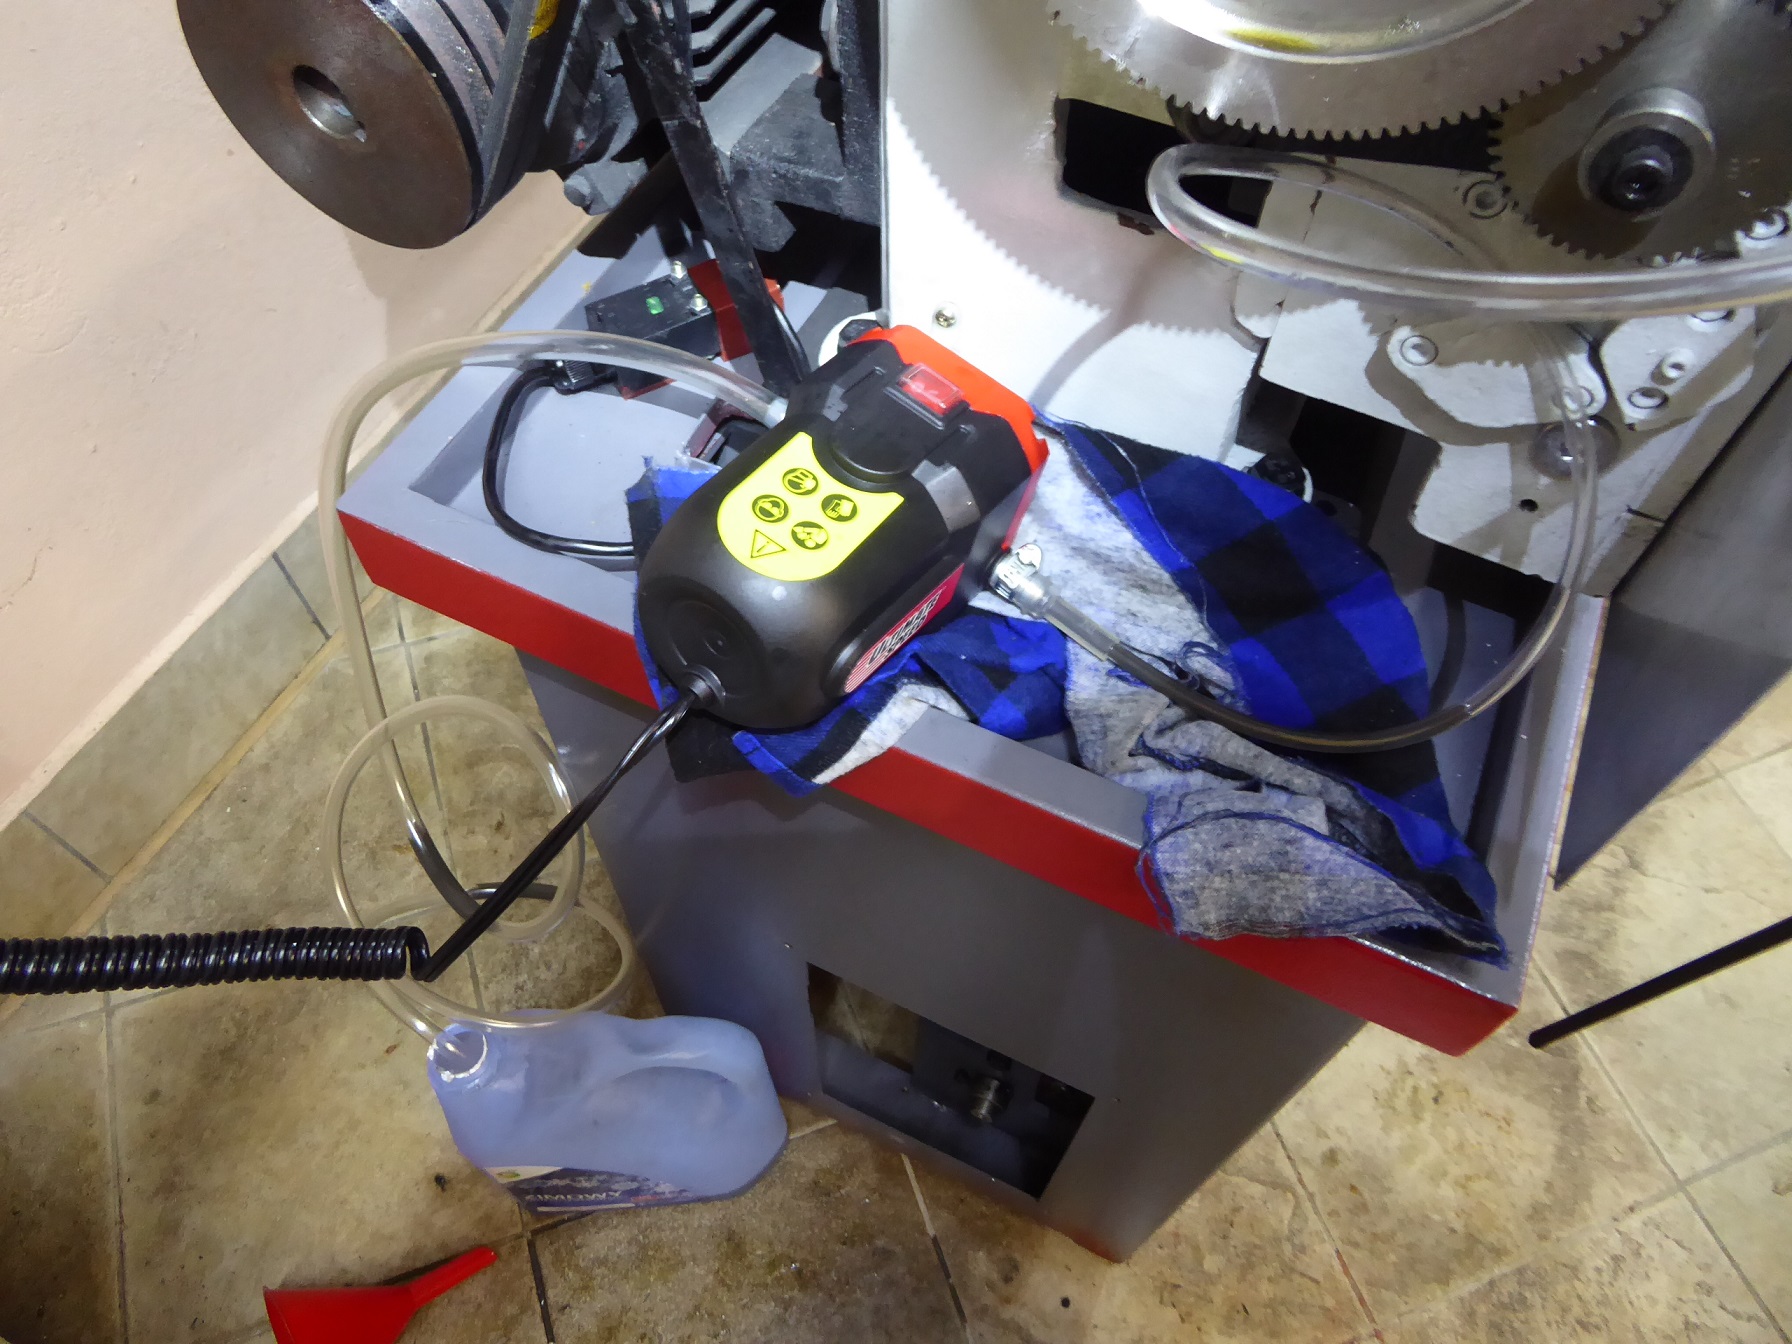
Polecam Koledze zlać też olej z wrzeciennika, skrzyni suportowej i skrzynki posuwów, przepłukać je pod ciśnieniem naftą(tania pompka 12V do wym oleju silnikowego, np https://www.lidl.pl/p/ultimate-speed-po ... p100410683 ), bo opiłków będzie całkiem sporo (można też wsunąć magnesik na giętkiej szyjce by ich resztę zebrać z dna), a potem zalać np
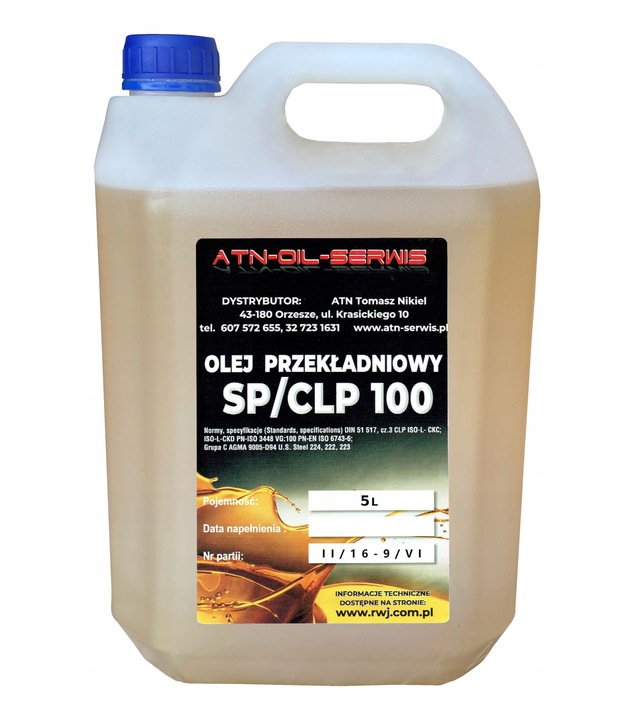
do przekładni gitary smar stały, np
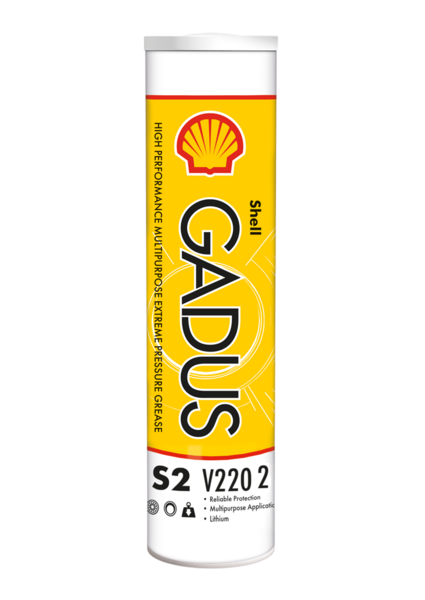
U mnie było tak:
wrzeciennik przed myciem, rowek do kanałów smarowniczych łożysk wrzeciona pod deklem, dno wrzeciennika,
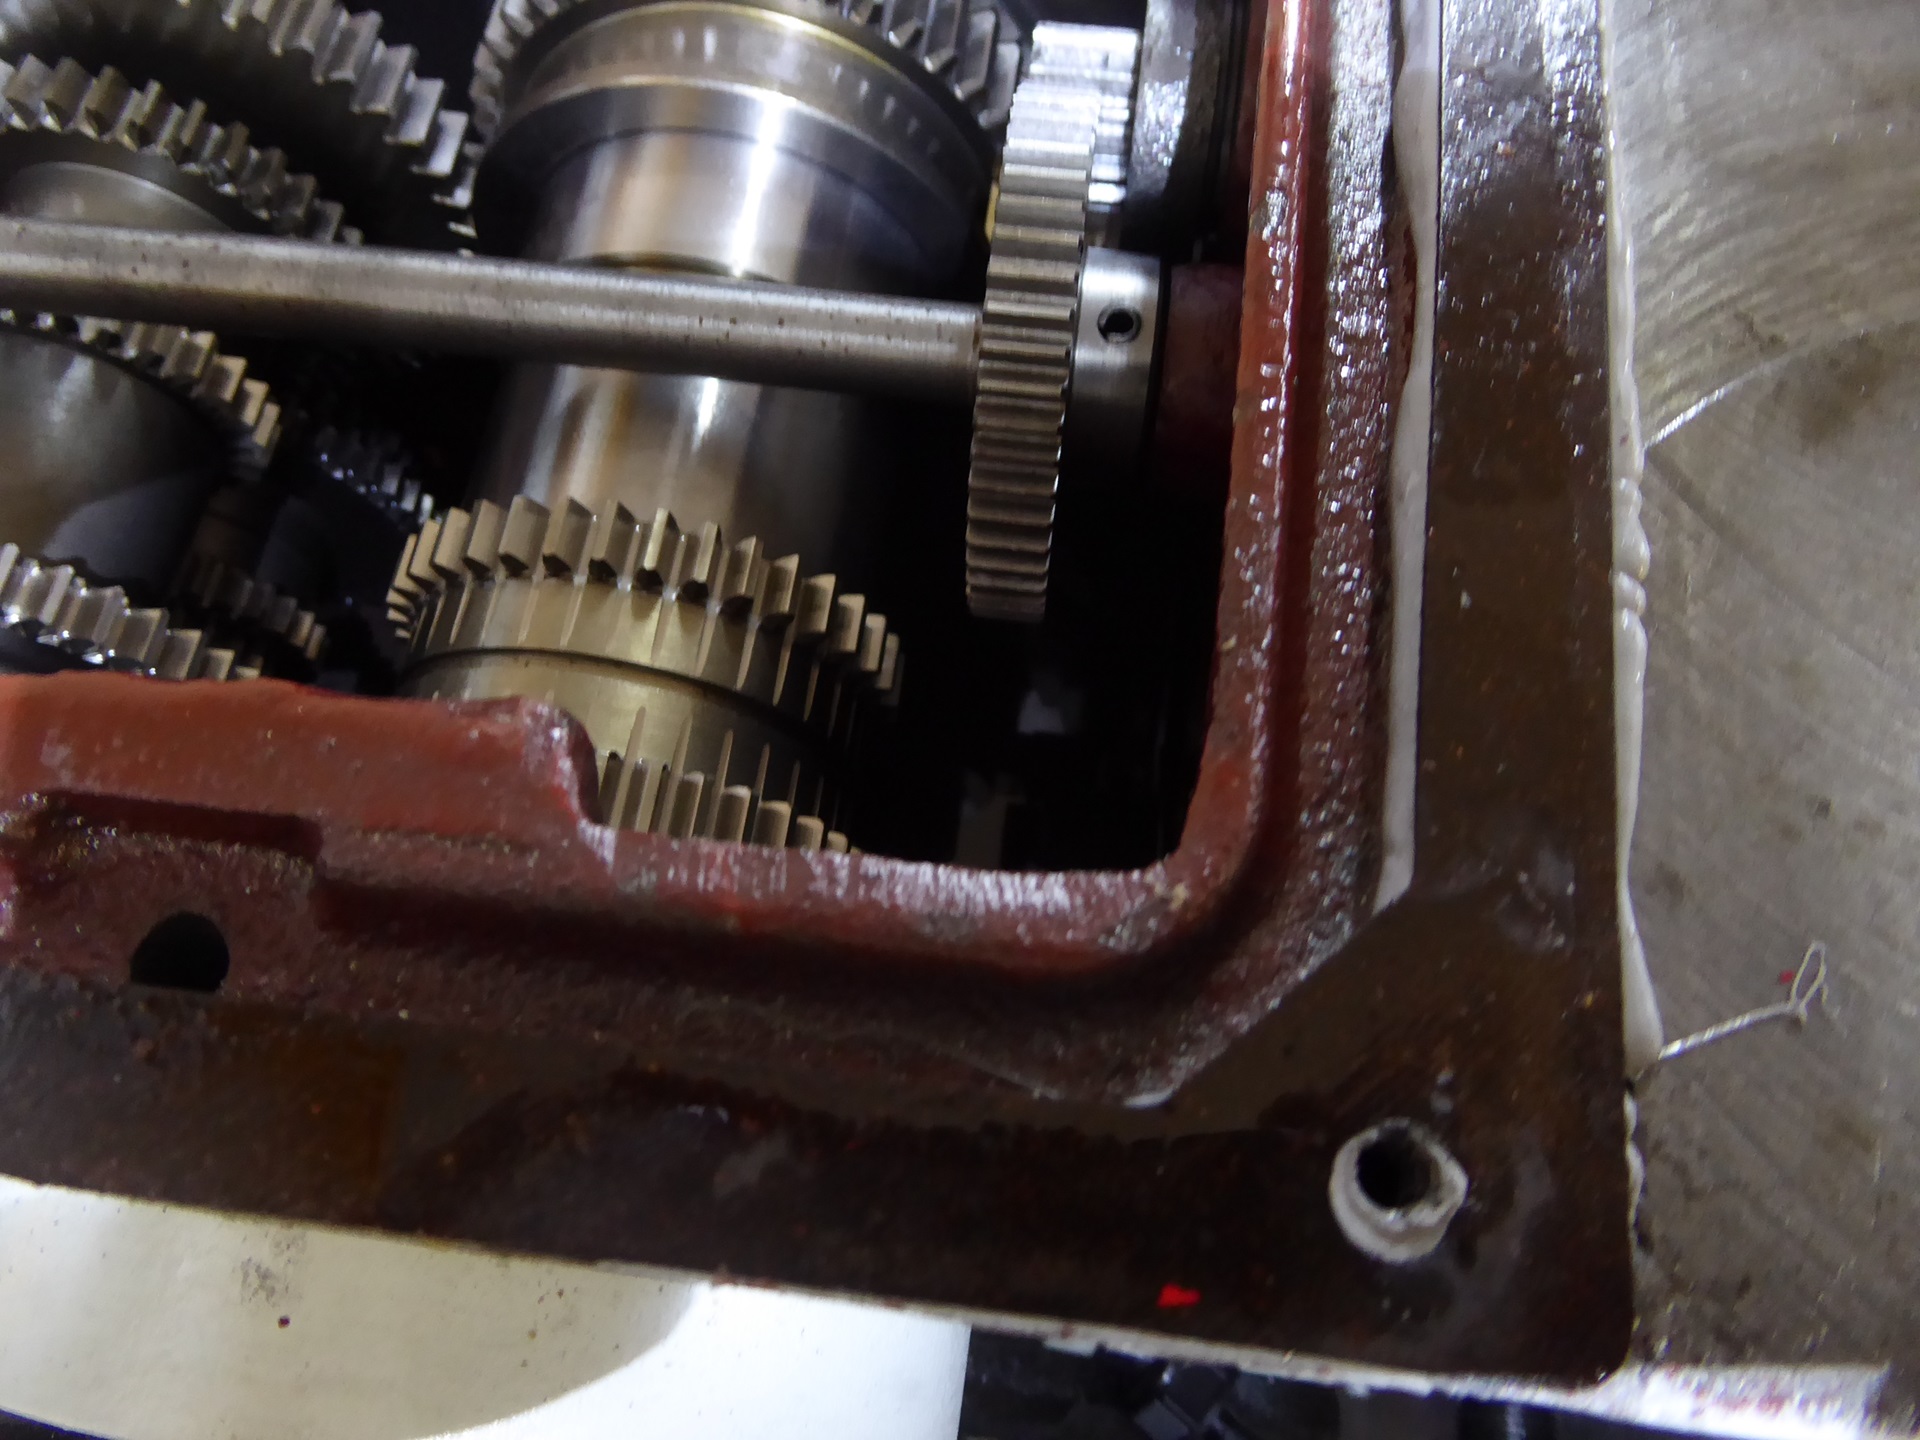
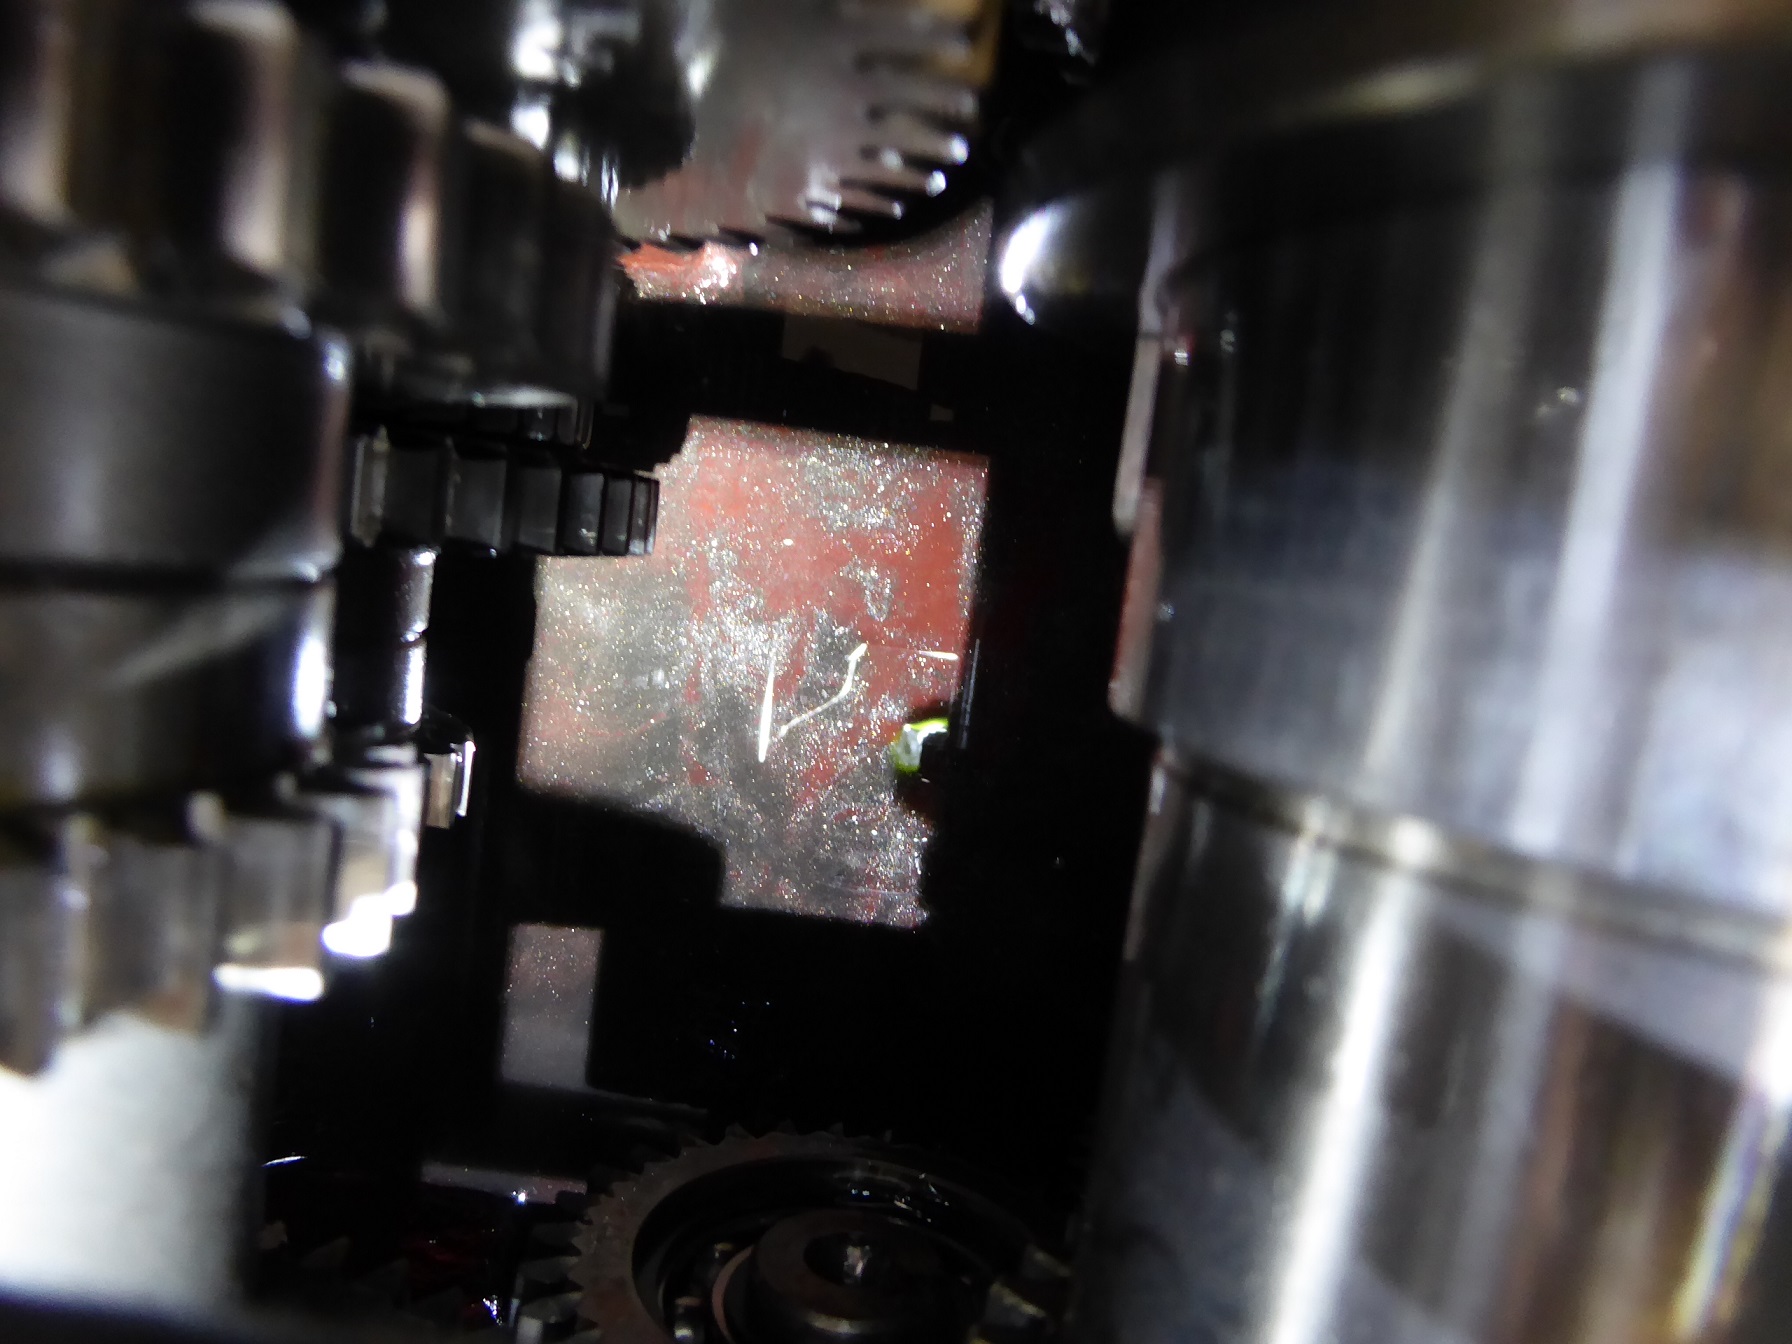
po,
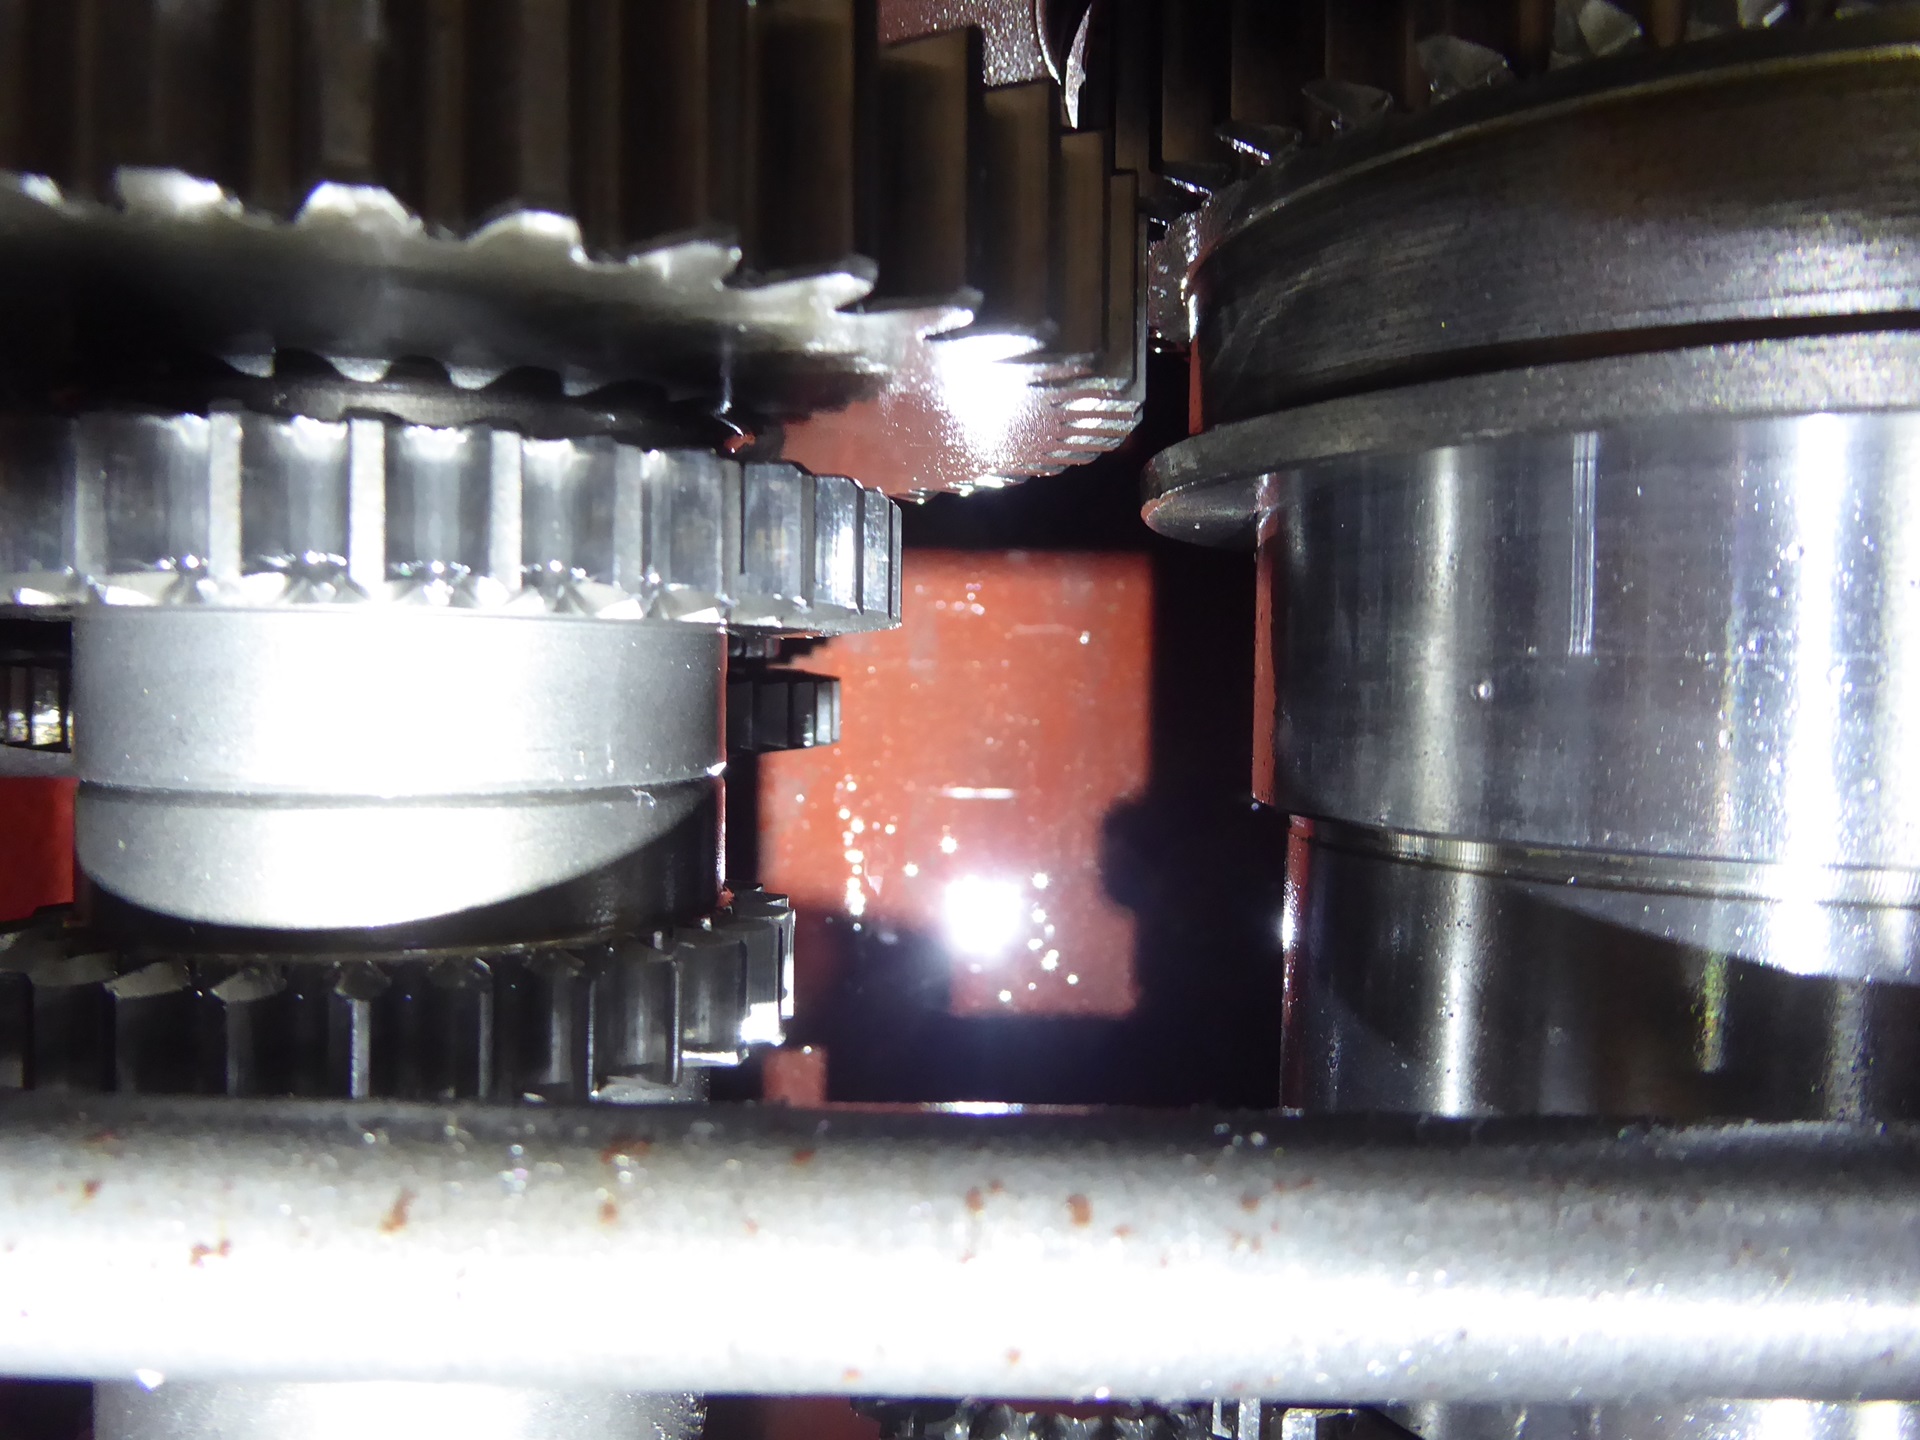
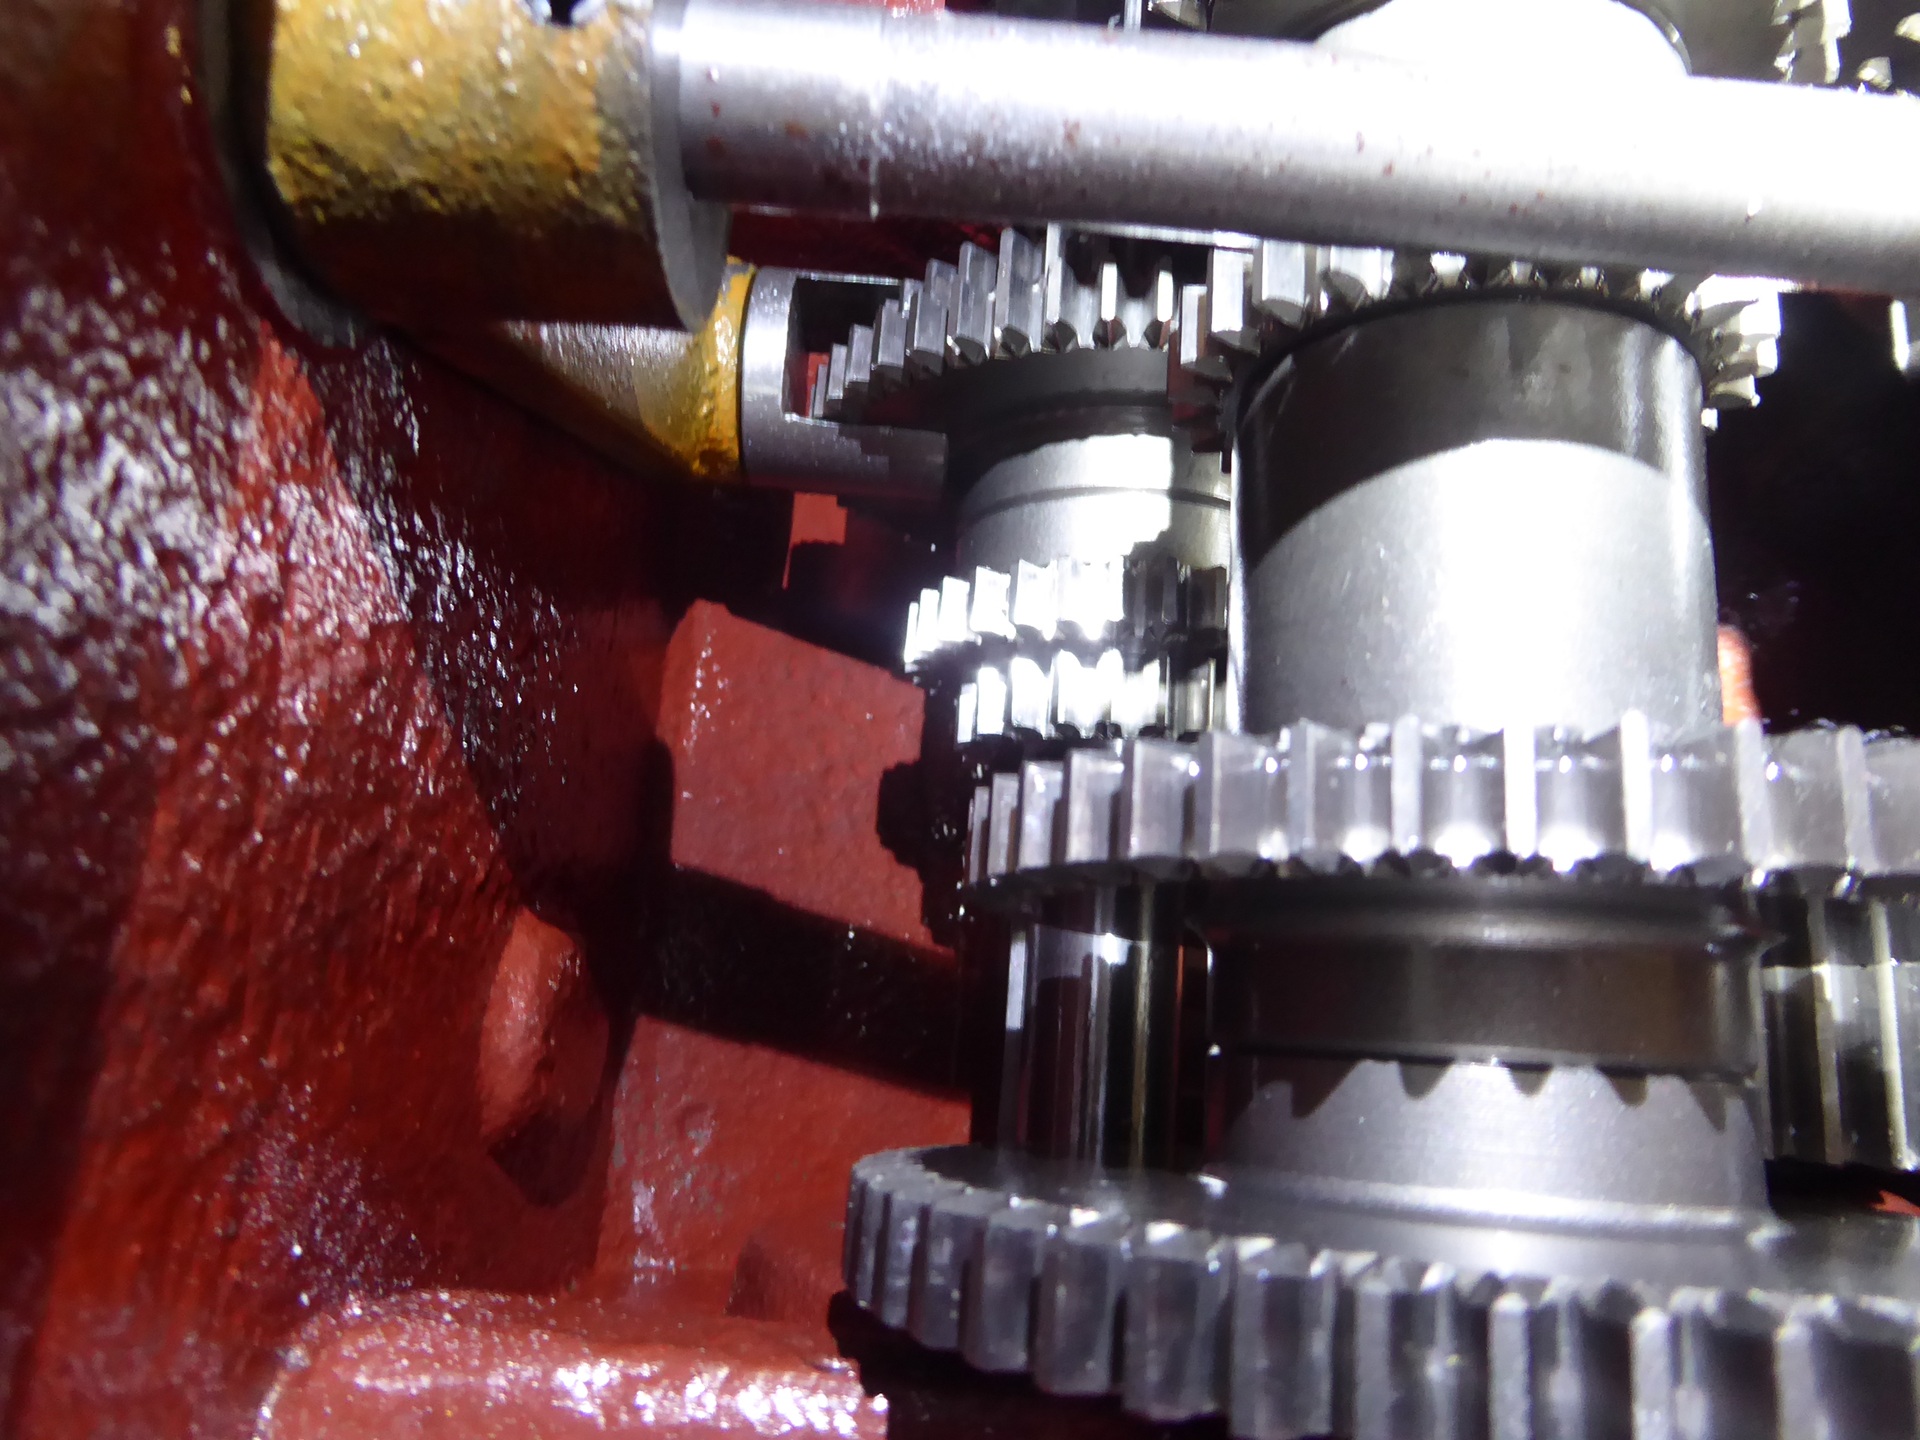
skrzynka suportowa,
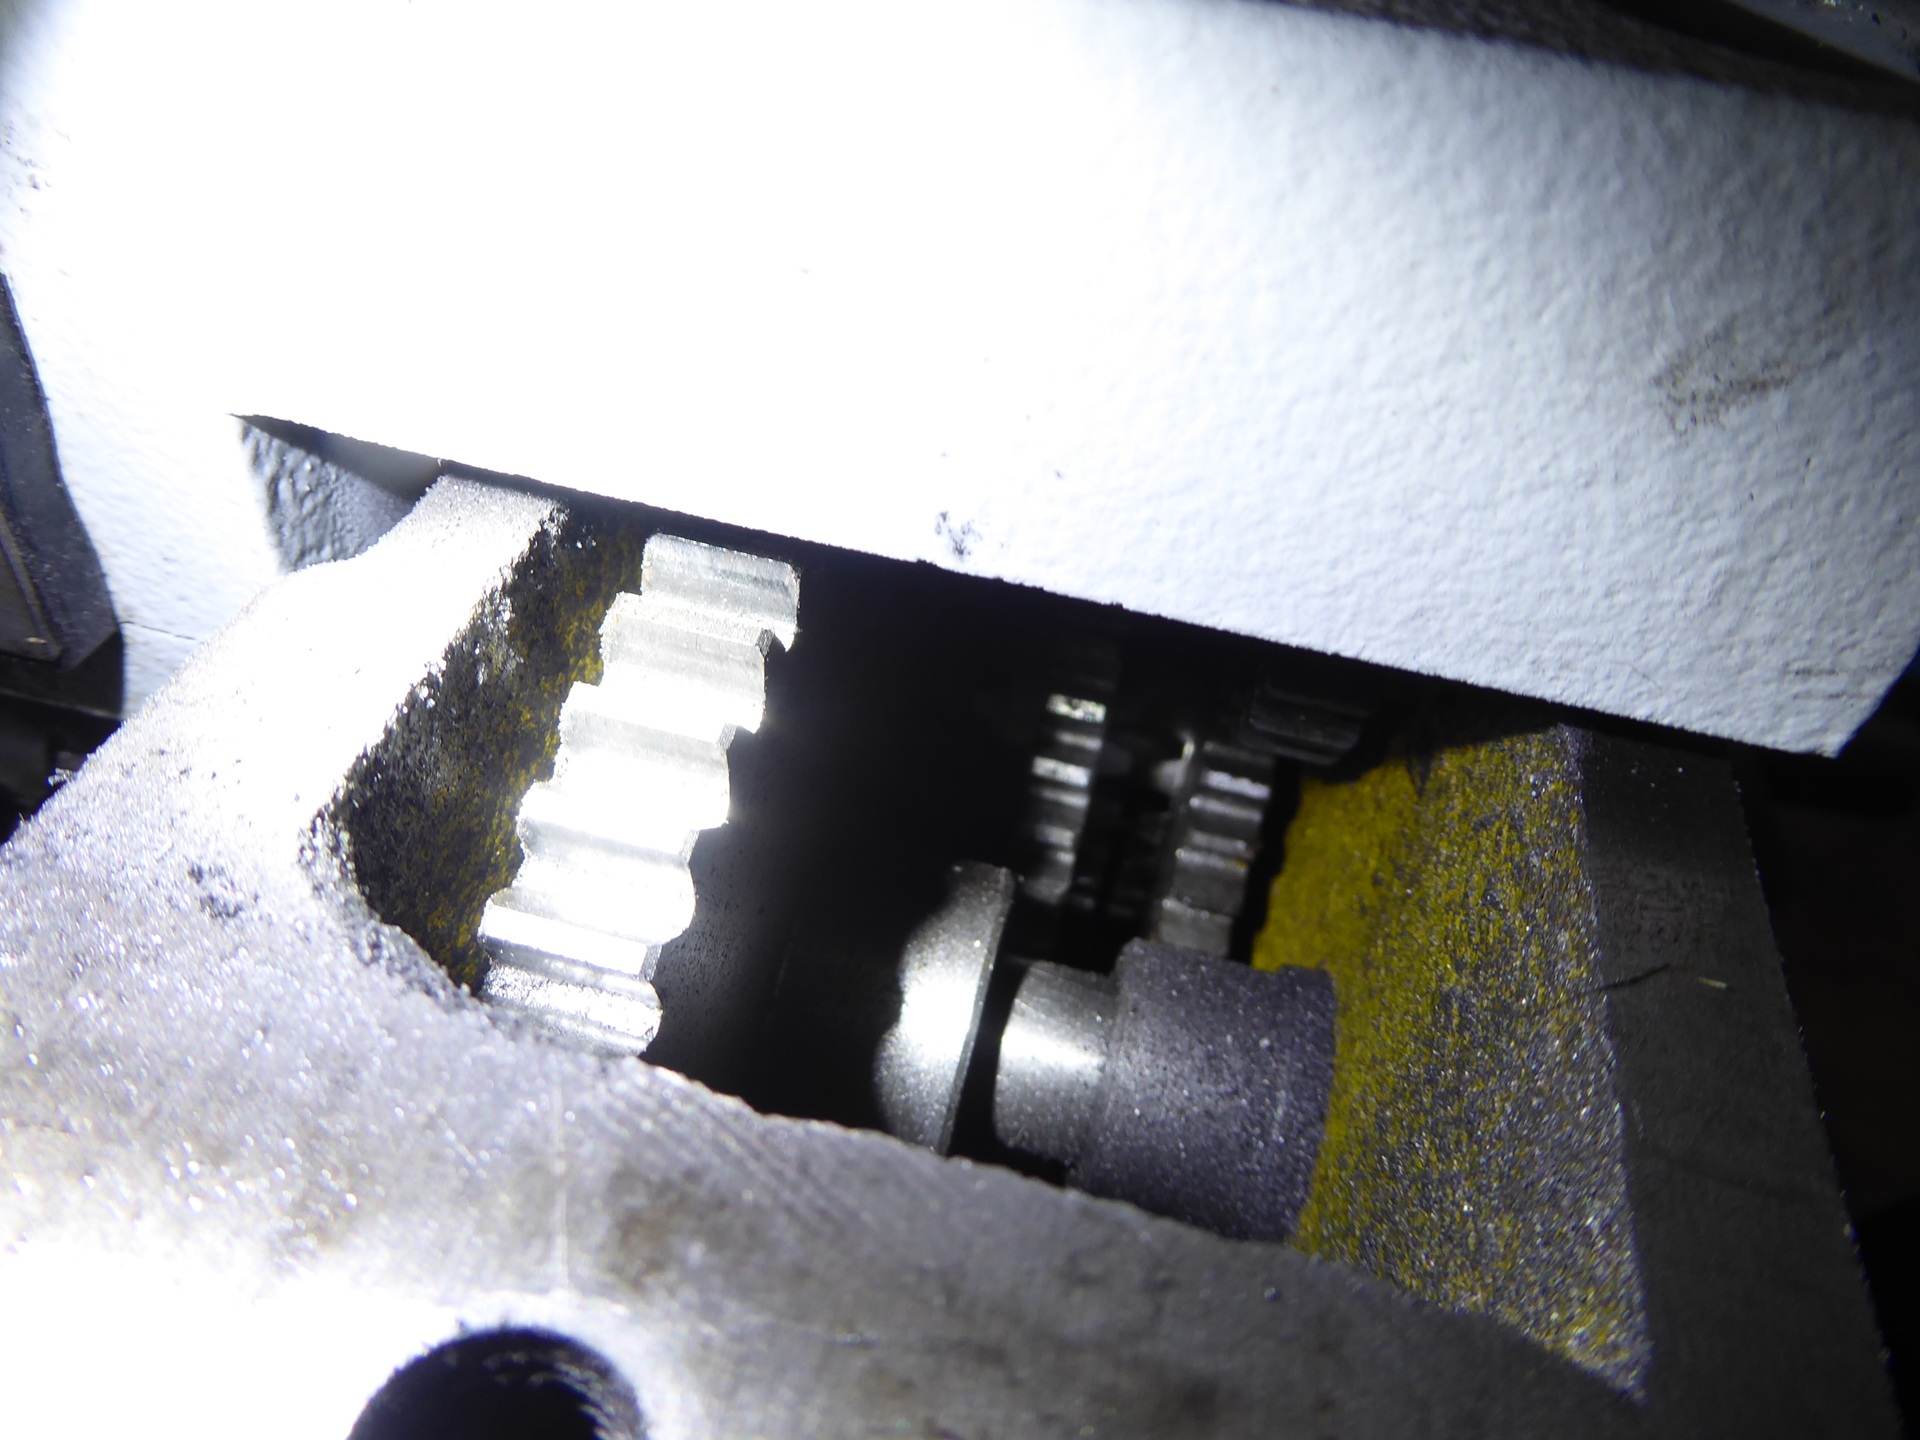
a skrzynki posuwów nie ma co rozbierać, wypłukałem naftą za pomocą pompki przez otwory zalewowy i spustowy
Do smarowania łoża, sanek, i innych odkrytych metalowych powierzchni, a takze narzędzi (nawet pomiarowych) polecam rozcieńczony do konsystencji prawie wody olej nanoszony szybko i dokładnie spryskiwaczem do płynu do szyb.
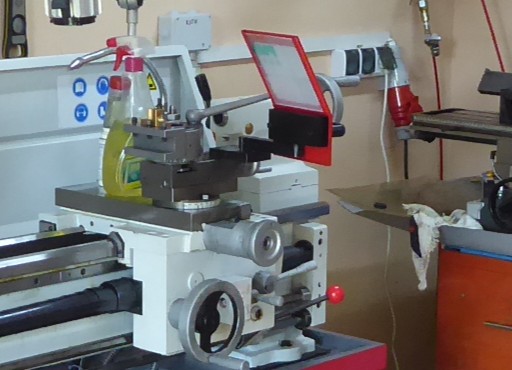
nafta to świetny penetrator zakamarków, a po odparowaniu zostawia smarujący i zabezpieczający przed rdzą film olejowy.
Praktycznie tokarzowi każdy nóż się kiedyś przyda jaki by nie był, więc nie warto się pozbywać.
Może kolega jeszcze tego nie wie, ale w obróbce metali największym przeciwnikiem procesu skrawania są drgania, więc im większa masa obrabiarki i jej podzespołów tym lepiej, bo większa masa lepiej tłumi drgania niż mniejsza. Dlatego obrabiarki produkcyjne są takie masywne. Większy i mocniejszy imak też się w to wpisuje.
A nasze tokarki to ten sam chiński projekt,
(moja przed zainstalowaniem)
może nawet tego samego producenta bo dystrybutor ten sam, w necie znajdziesz wiele podobnych klonów pod różnymi nazwami u różnych dystrybutorów, różniące się od siebie tylko szczegółami lub niewielkimi modyfikacjami...
Polecam Koledze zlać też olej z wrzeciennika, skrzyni suportowej i skrzynki posuwów, przepłukać je pod ciśnieniem naftą(tania pompka 12V do wym oleju silnikowego, np https://www.lidl.pl/p/ultimate-speed-po ... p100410683 ), bo opiłków będzie całkiem sporo (można też wsunąć magnesik na giętkiej szyjce by ich resztę zebrać z dna), a potem zalać np
do przekładni gitary smar stały, np
U mnie było tak:
wrzeciennik przed myciem, rowek do kanałów smarowniczych łożysk wrzeciona pod deklem, dno wrzeciennika,
po,
skrzynka suportowa,
a skrzynki posuwów nie ma co rozbierać, wypłukałem naftą za pomocą pompki przez otwory zalewowy i spustowy
Do smarowania łoża, sanek, i innych odkrytych metalowych powierzchni, a takze narzędzi (nawet pomiarowych) polecam rozcieńczony do konsystencji prawie wody olej nanoszony szybko i dokładnie spryskiwaczem do płynu do szyb.
nafta to świetny penetrator zakamarków, a po odparowaniu zostawia smarujący i zabezpieczający przed rdzą film olejowy.
pozdrawiam,
Roman
Roman
-
bartek931
Autor tematu - Nowy użytkownik, używaj wyszukiwarki
- Posty w temacie: 9
- Posty: 9
- Rejestracja: 18 paź 2026, 02:30
- Lokalizacja: Gdynia
Re: Nowy klon Nutoola za 1/2 ceny
Jak długo posiada Pan tą tokarkę i jak się sprawuje.
Ja mam plan dorabiać drobne tulejki i troche śrub zrobic na wzór oryginału. Bo zajmuję się renowacją starych motocykli i tego mi brakowało bo z każdą pierdołą do Tokarza i za wszystko w stówkach € £ .
Ja mam plan dorabiać drobne tulejki i troche śrub zrobic na wzór oryginału. Bo zajmuję się renowacją starych motocykli i tego mi brakowało bo z każdą pierdołą do Tokarza i za wszystko w stówkach
 € £ .
-
RomanJ4
- Lider FORUM (min. 2000)
- Posty w temacie: 8
- Posty: 12420
- Rejestracja: 17 mar 2009, 08:55
- Lokalizacja: Skępe
Re: Nowy klon Nutoola za 1/2 ceny
Wszyscy na forum jesteśmy kolegami, niezależnie czy mamy 15 czy 115 lat, wiec wystarczy po imieniu lub "kolego".
Tę tokarkę mam od 2020r. Po zainstalowaniu zrobiłem niezbędne sprawdzenia, regulacje i pomiary, i jak dotąd nie mam zastrzeżeń.
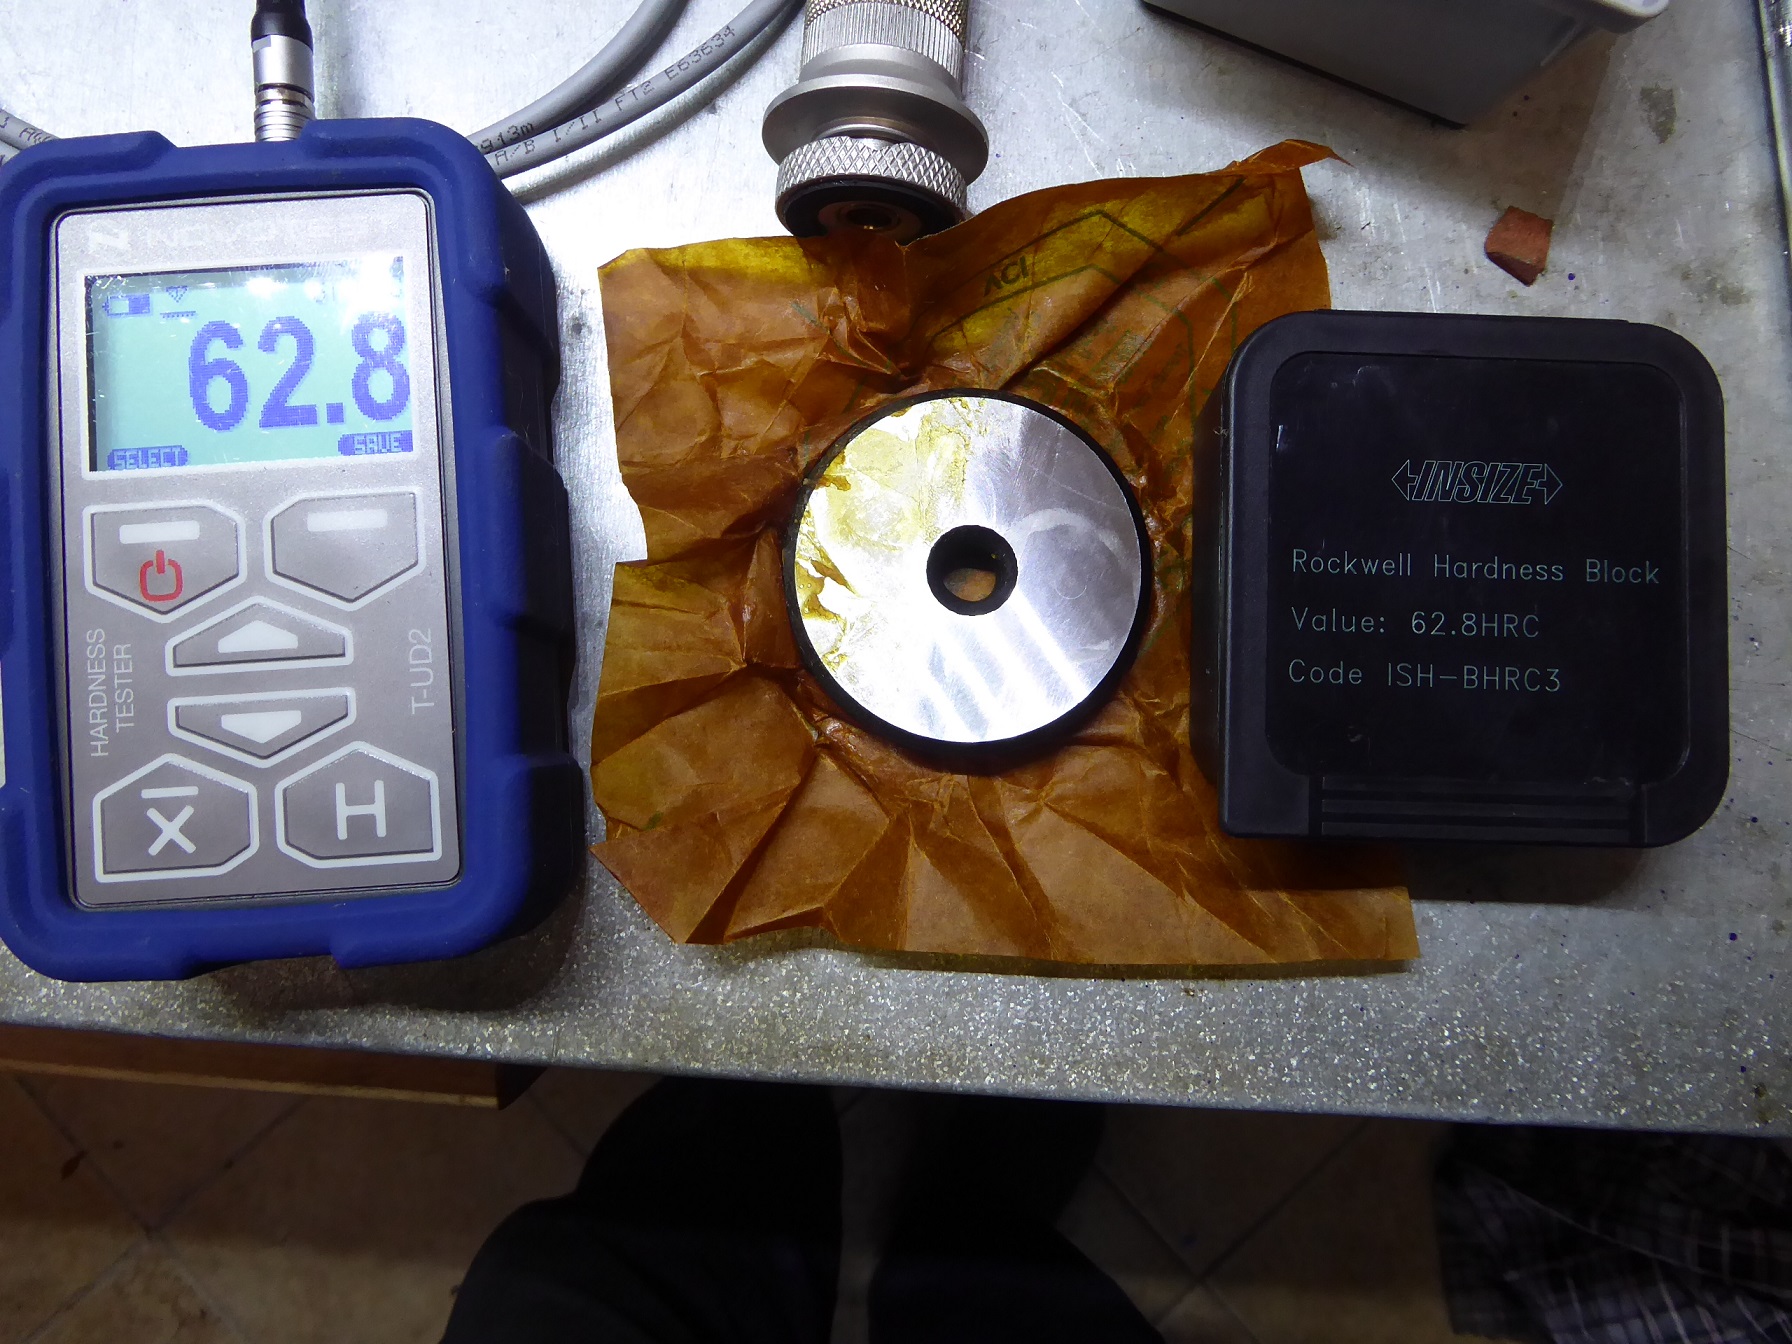
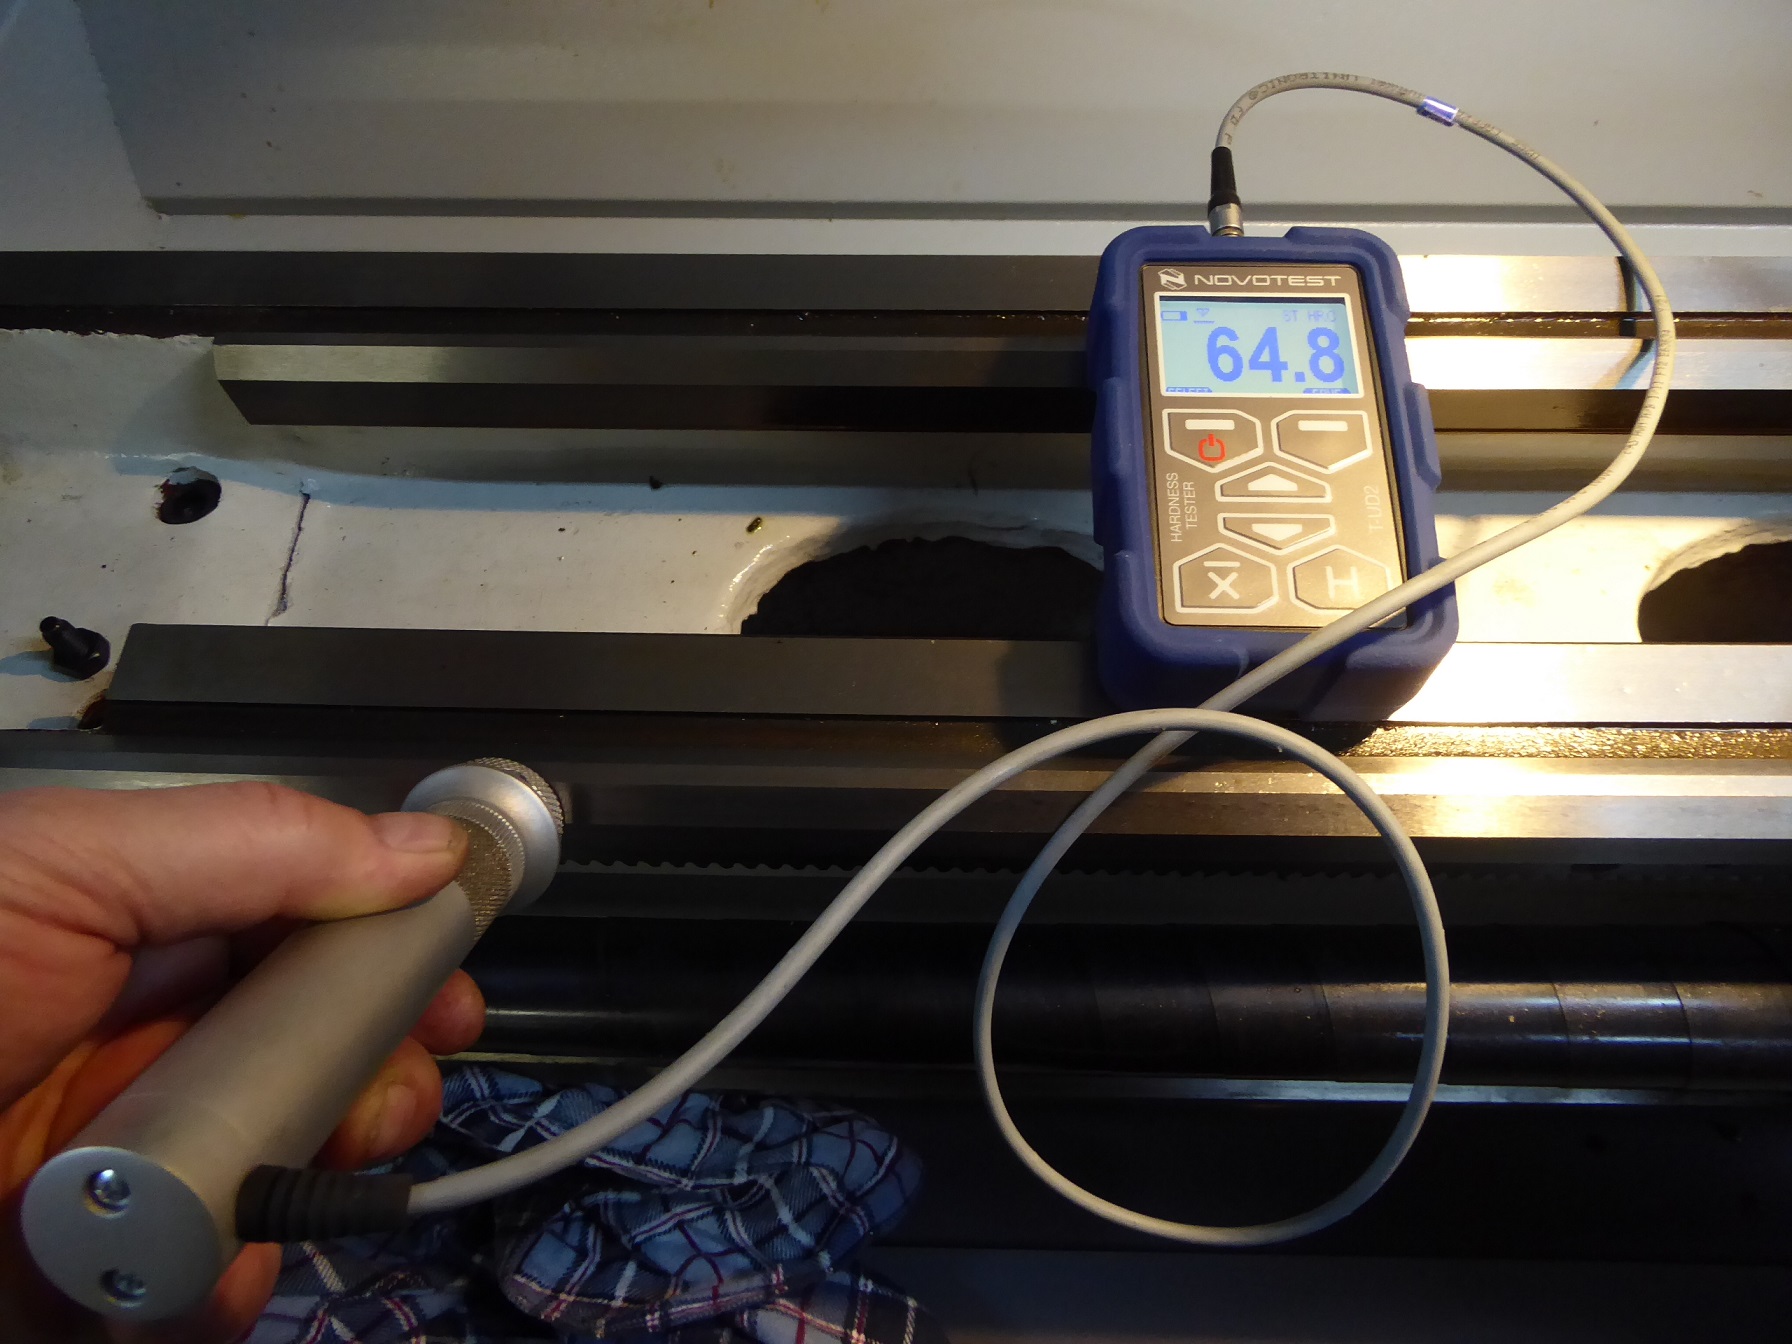
Sprawdziłem też czy łoże tej chińskiej maszyny jest faktycznie hartowane, bo wielu użytkowników ma wątpliwości...
sprawdzenie kalibracyjne twardościomierza UCI z krążkiem testowym 62,8HRC,
pomiar pryzm suportu przy wrzecienniku,
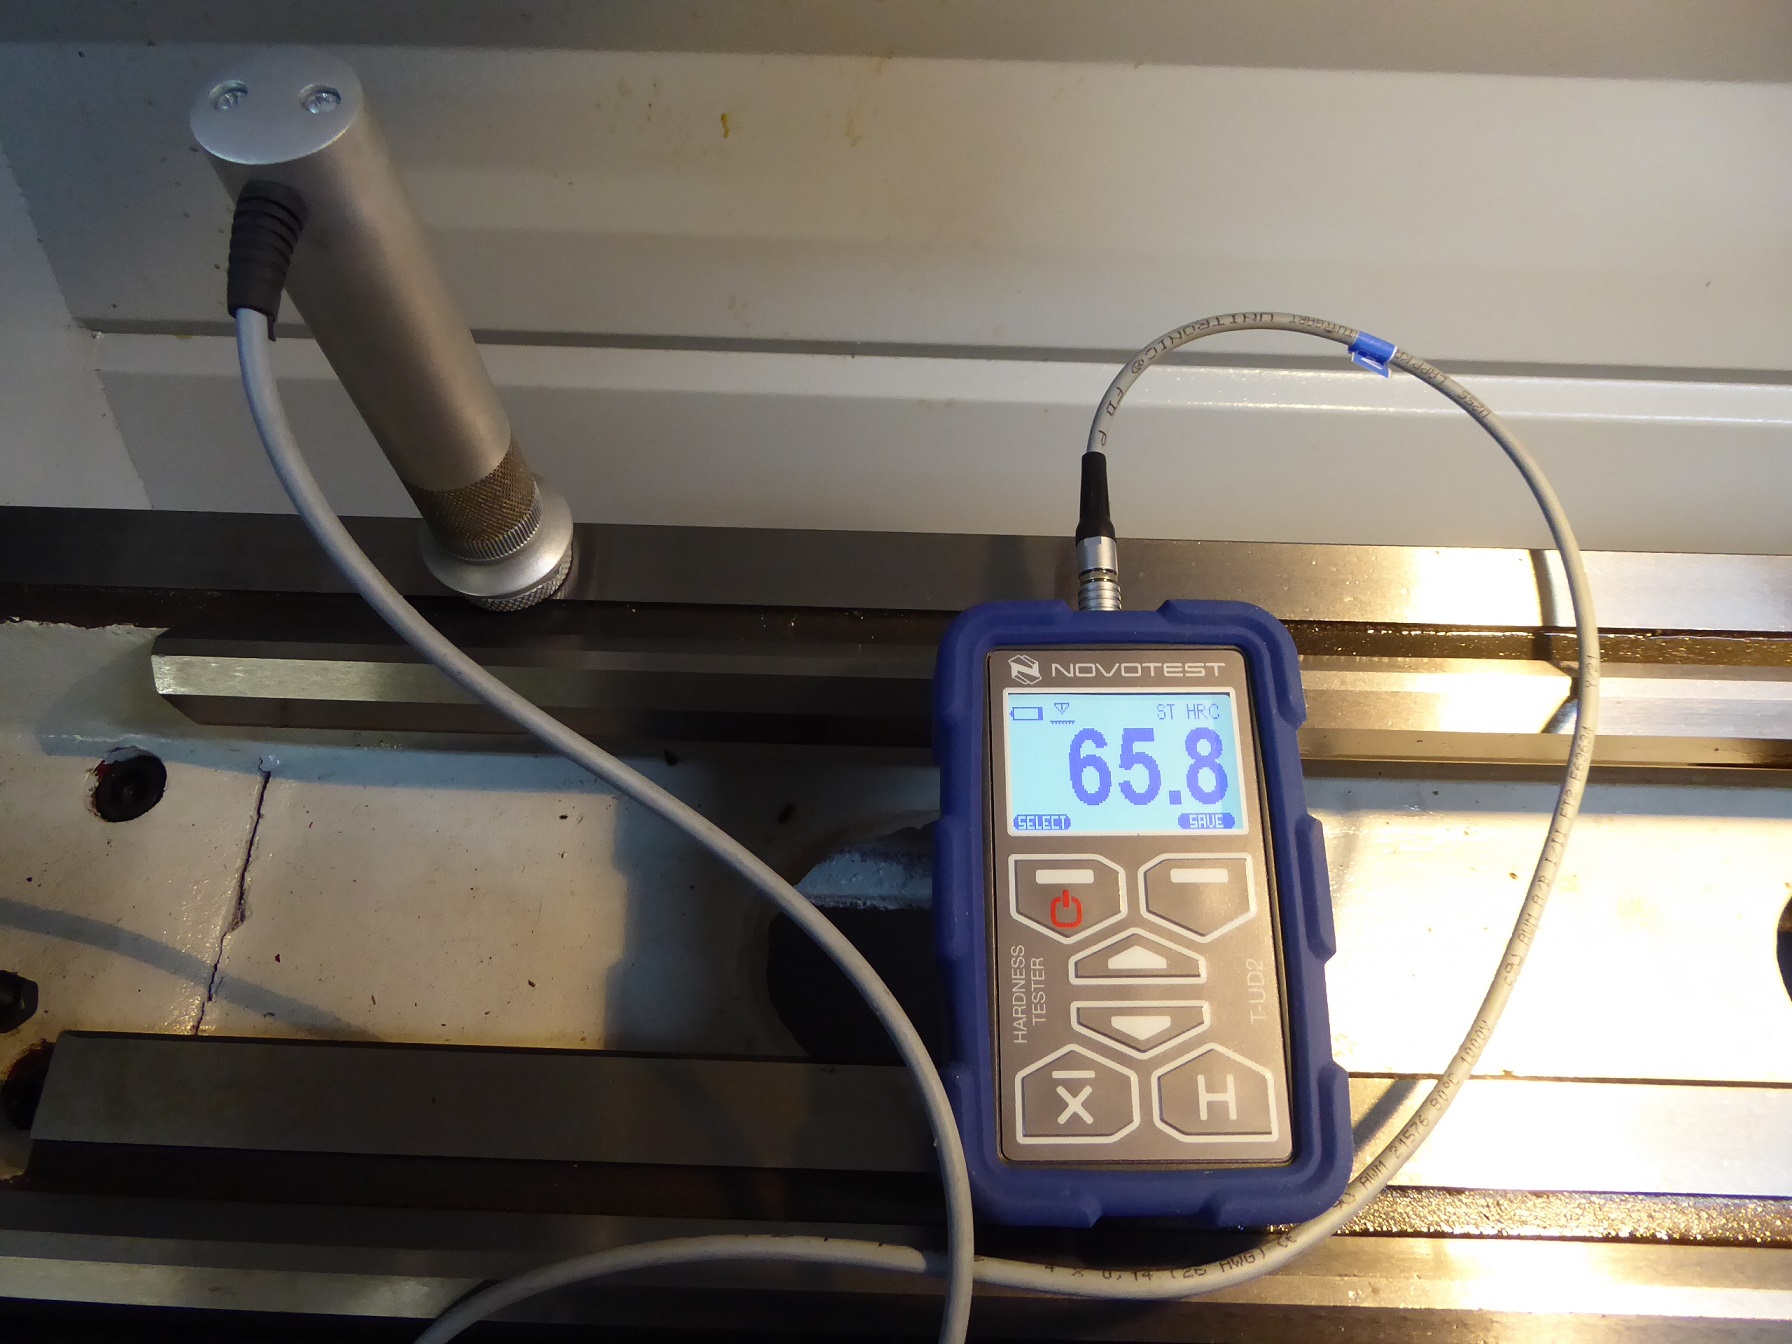
pomiar pryzm suportu przy koniku,
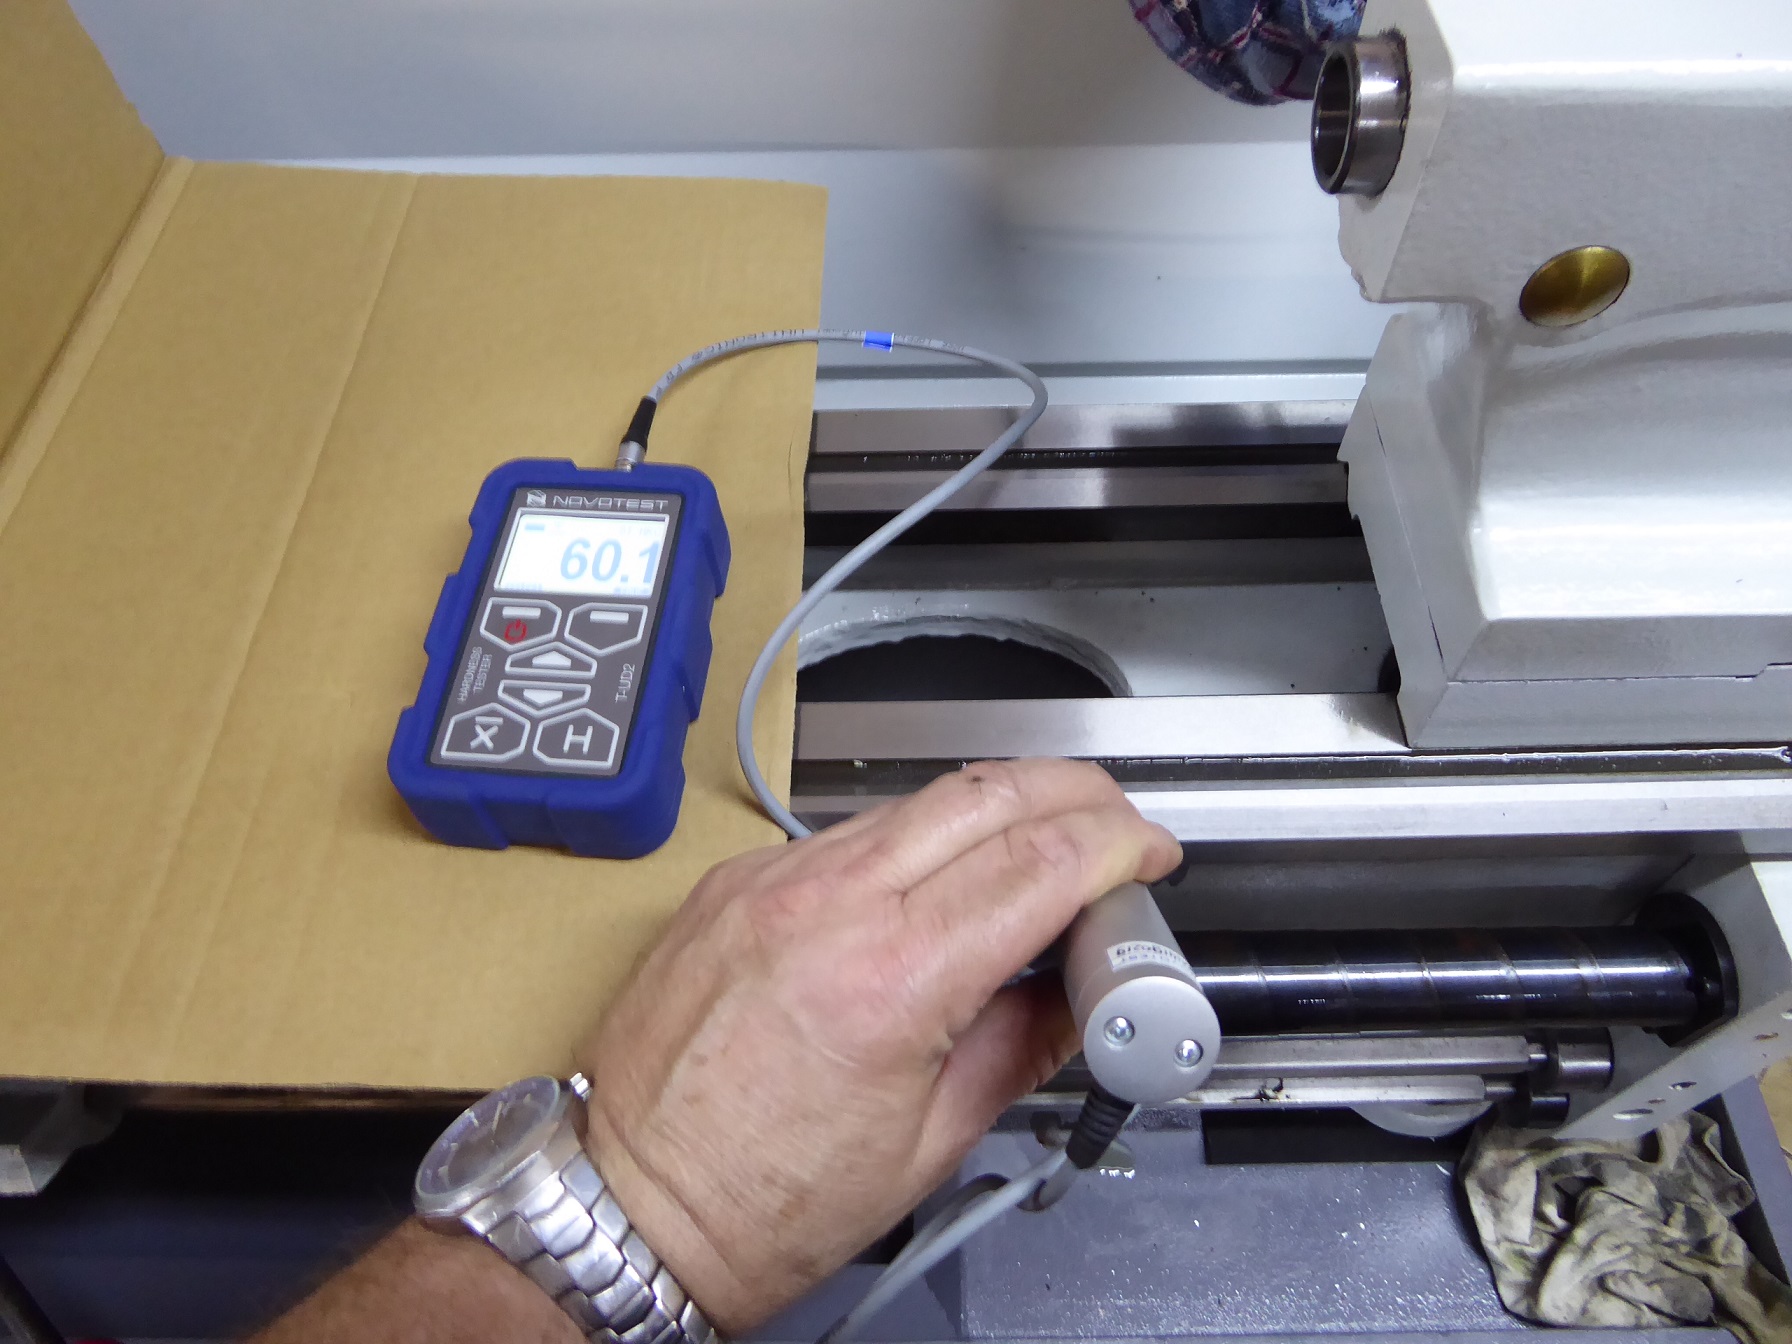
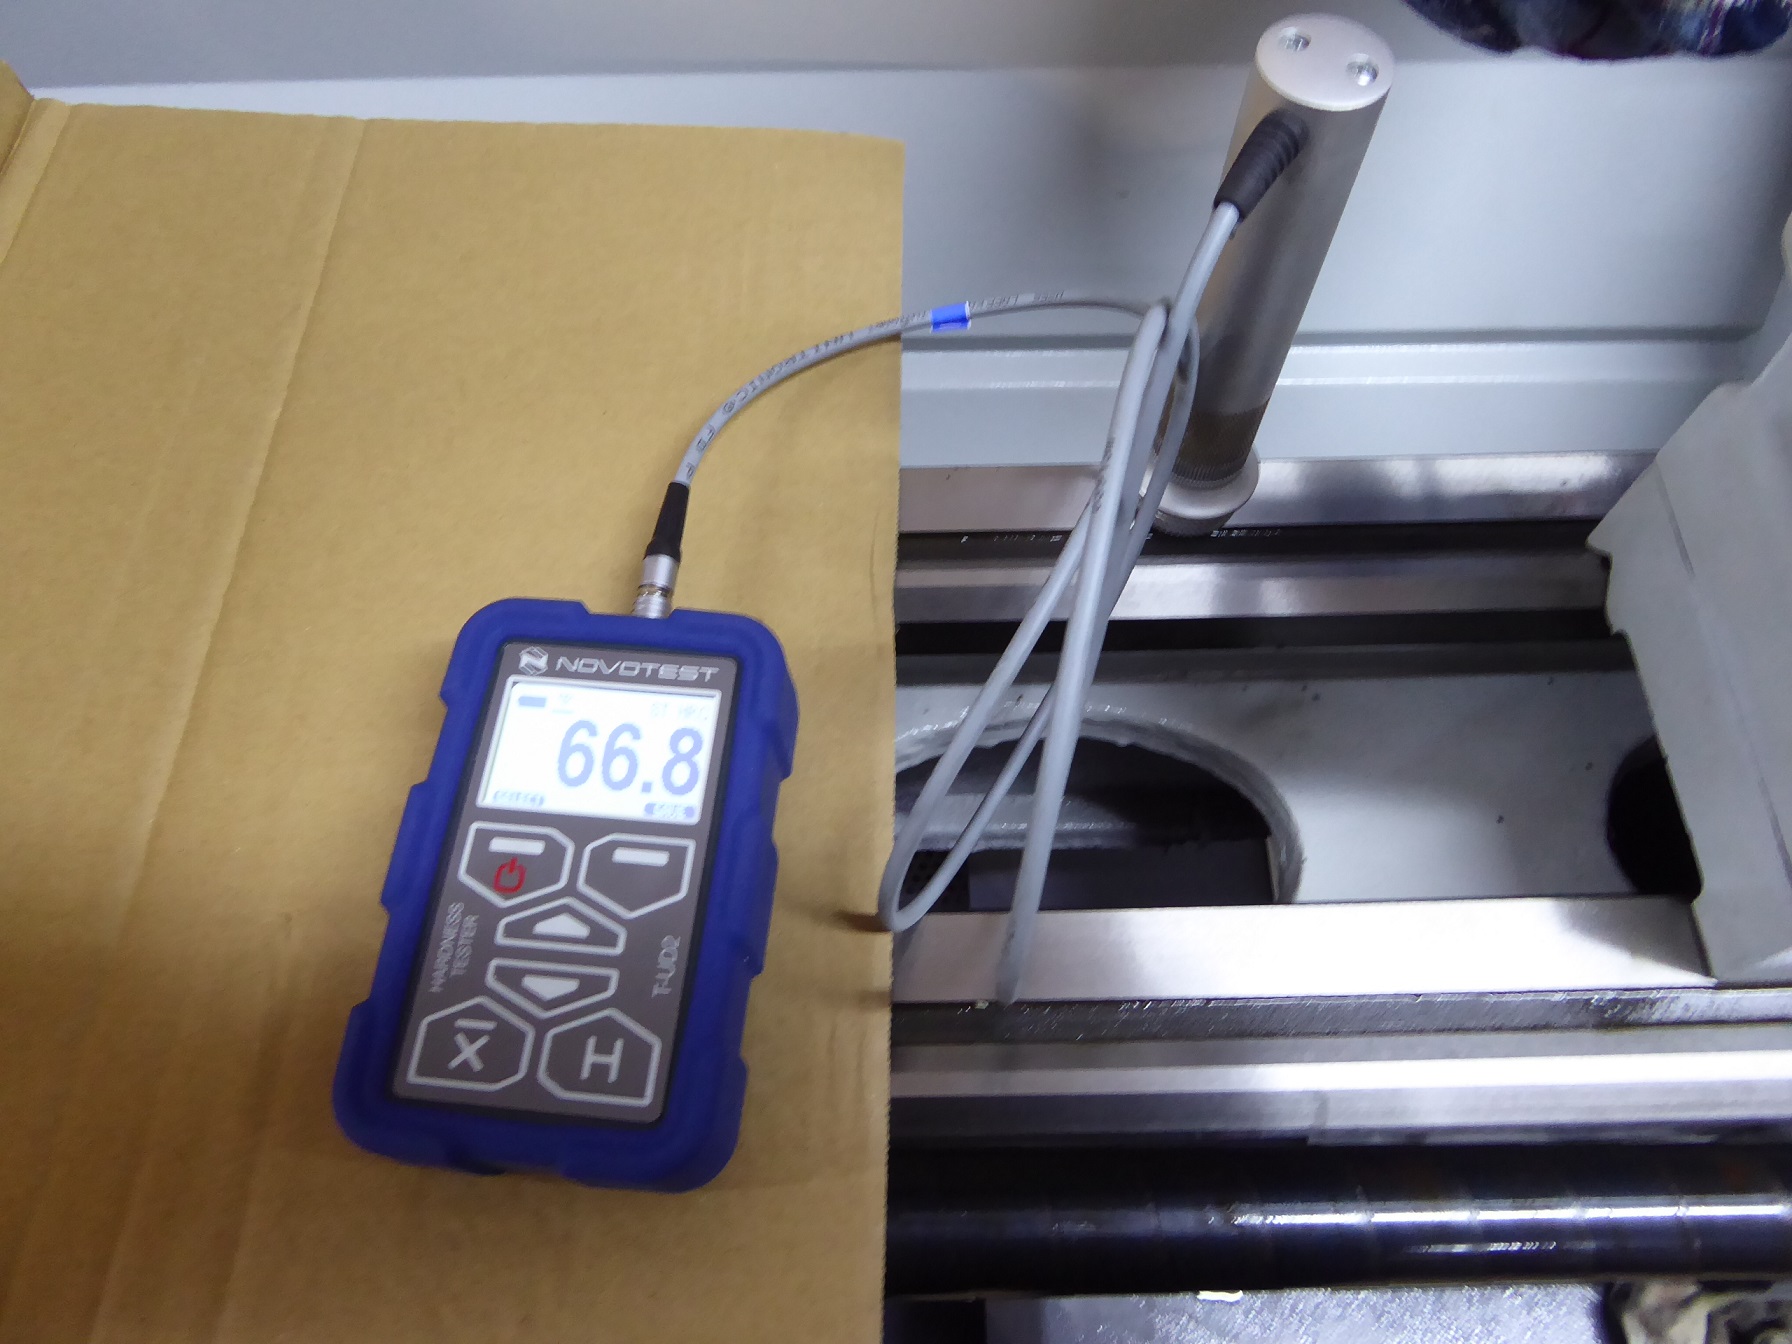
pomiar pryzm konika przy wrzecienniku,
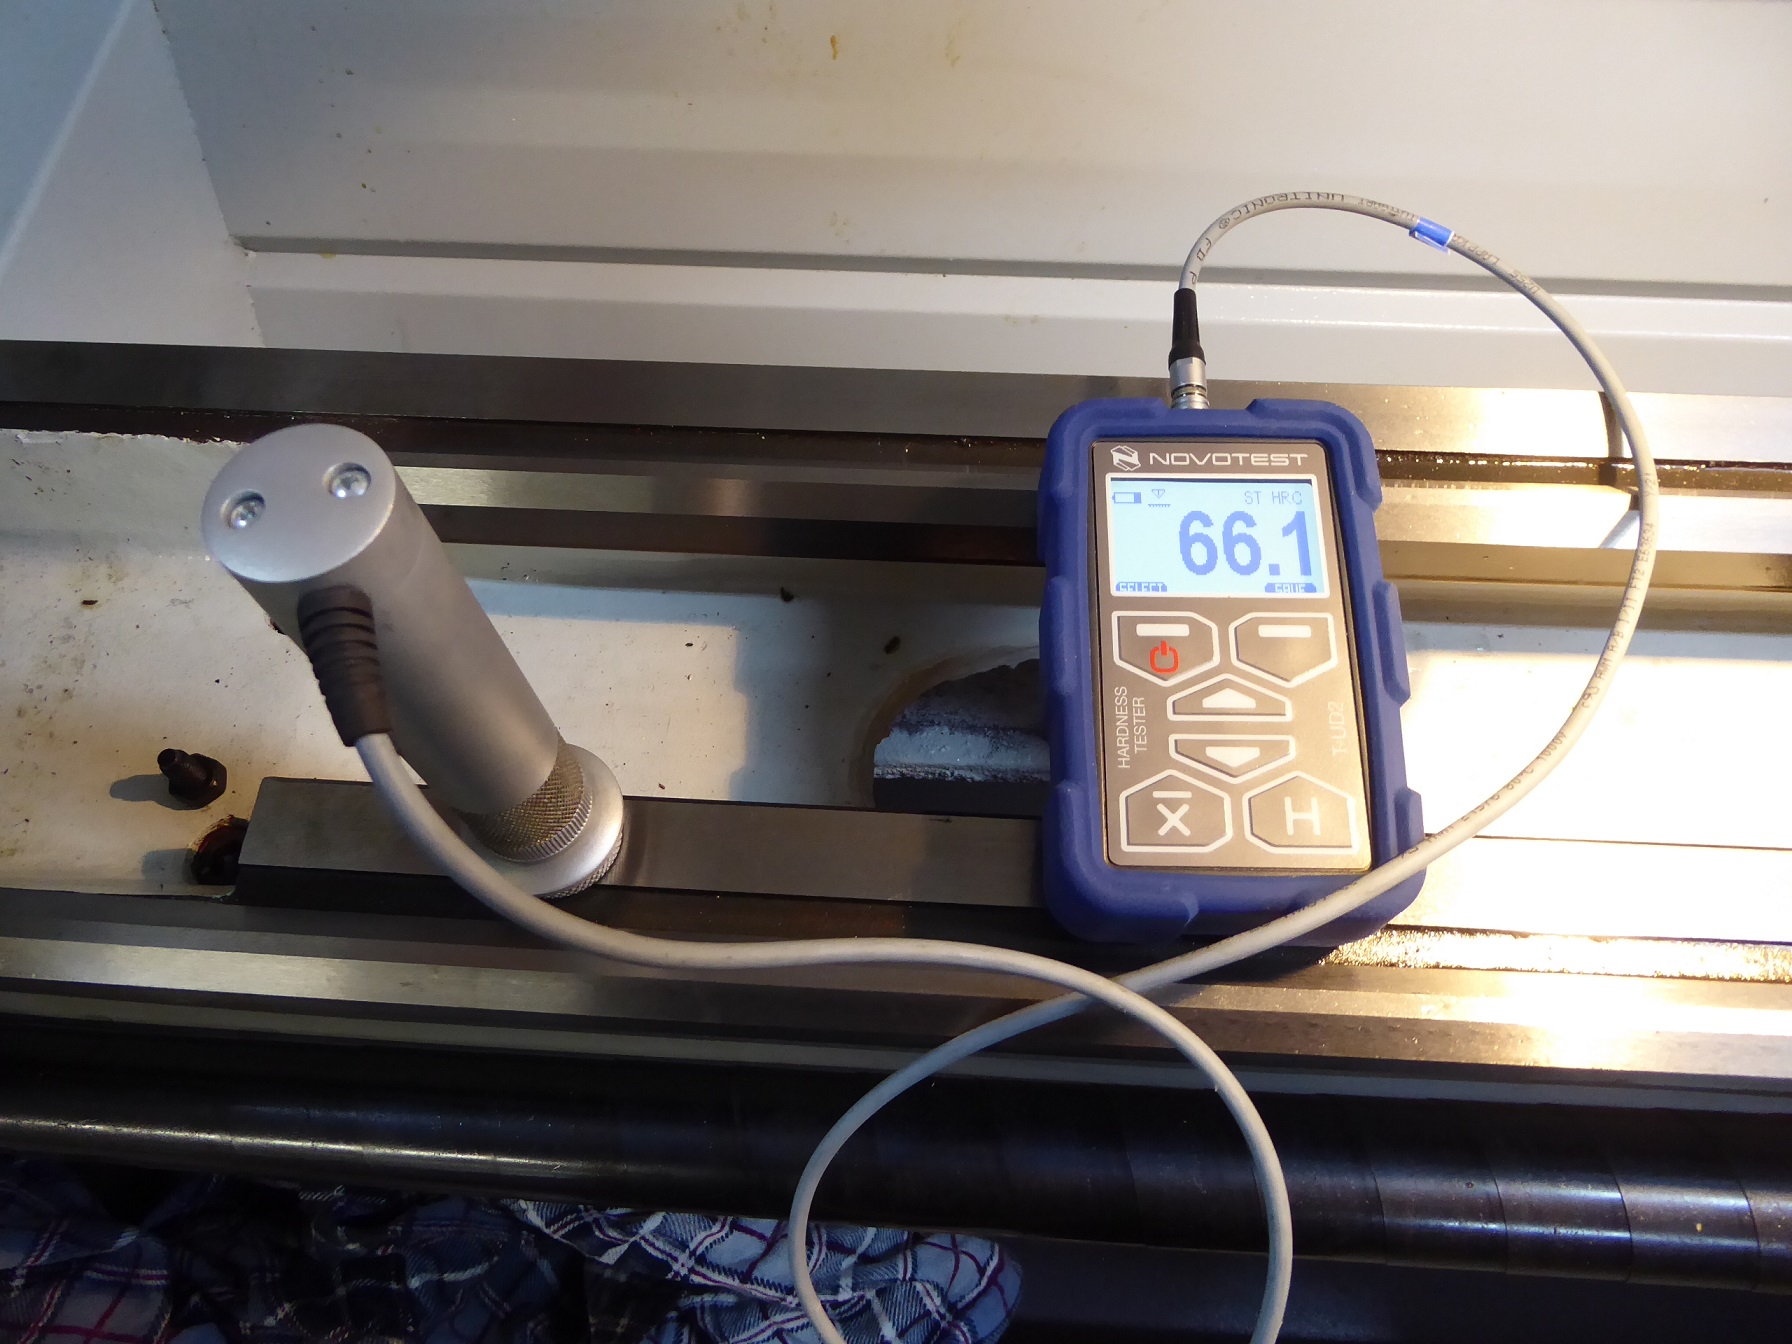
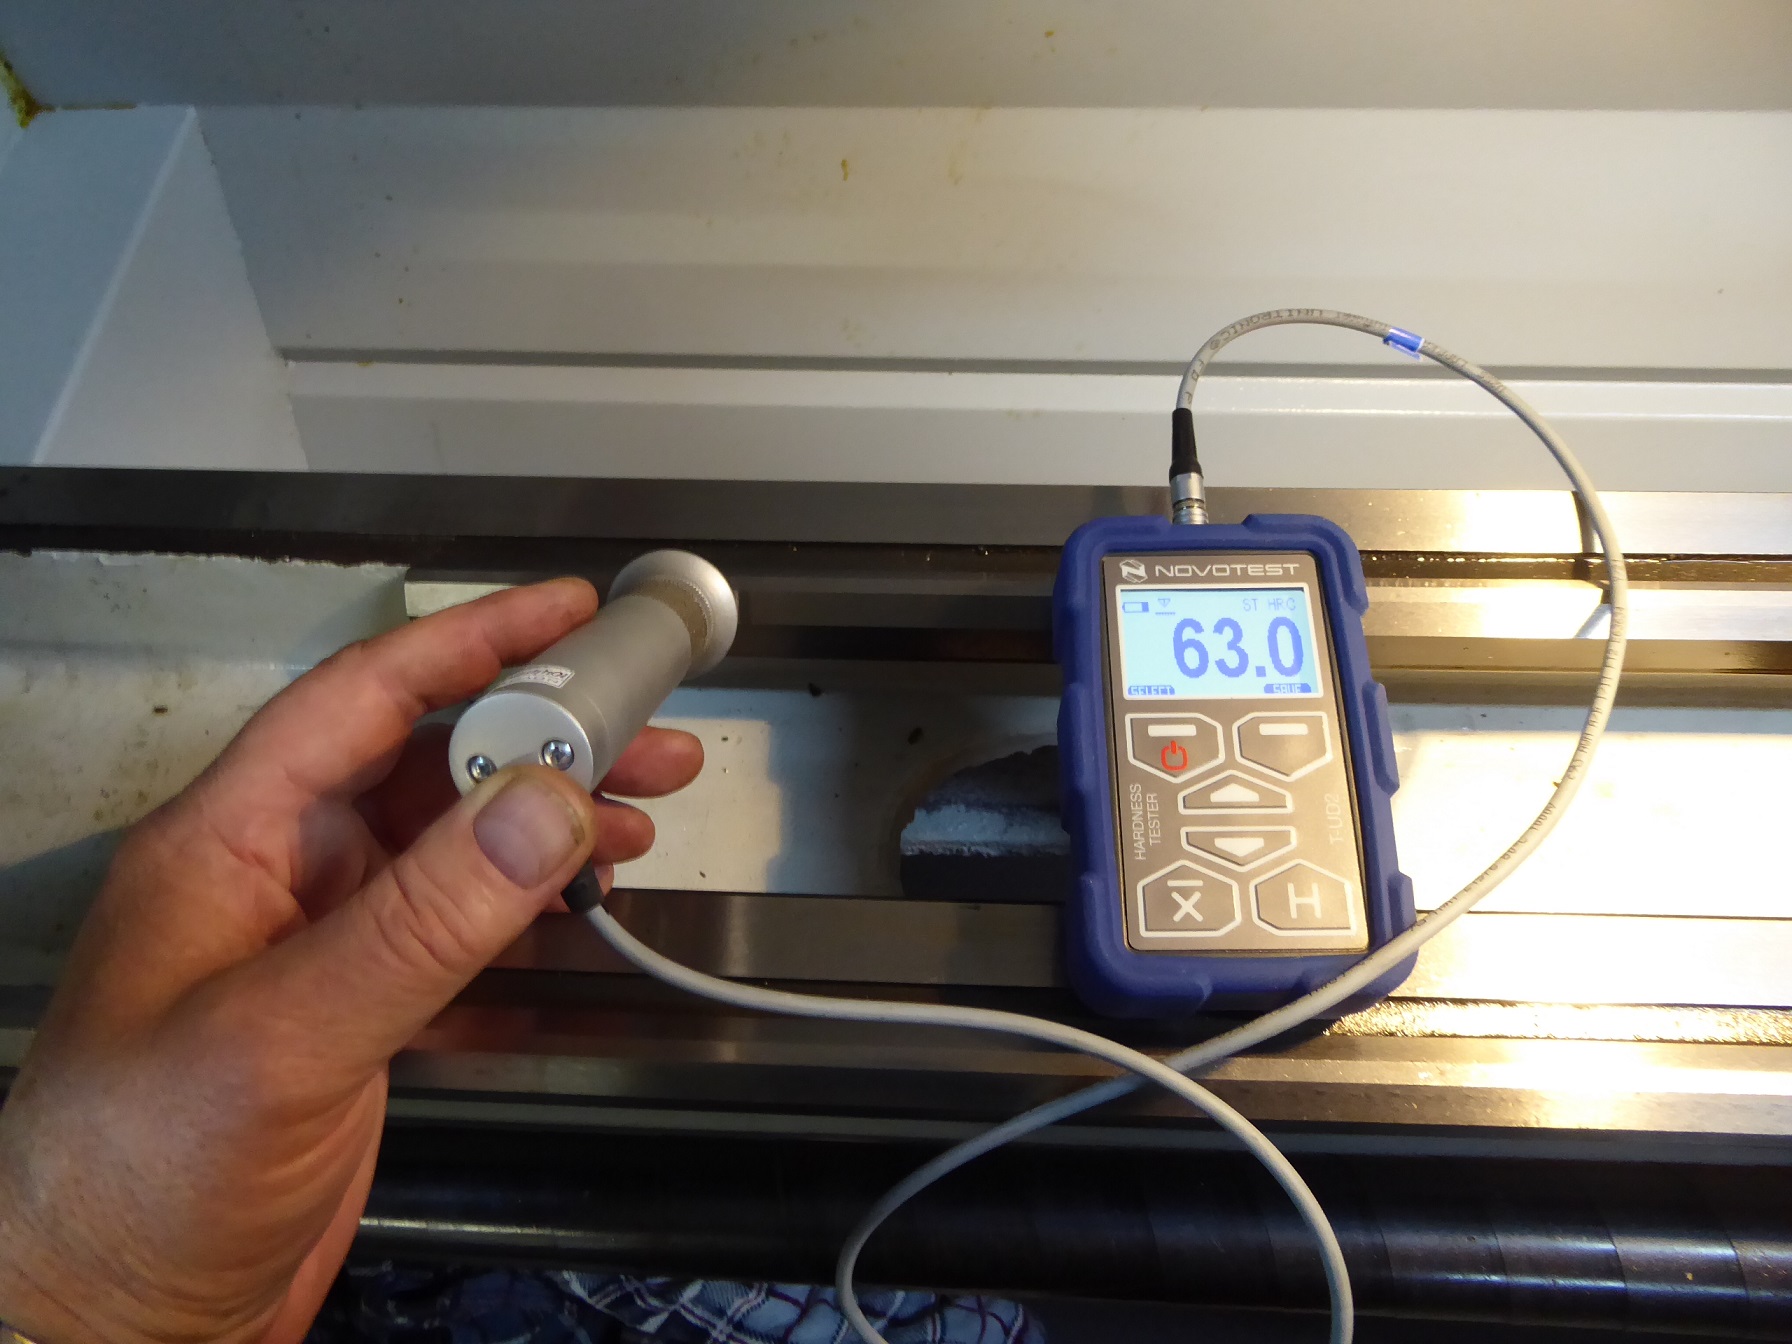
pomiar pryzm konika przy koniku,
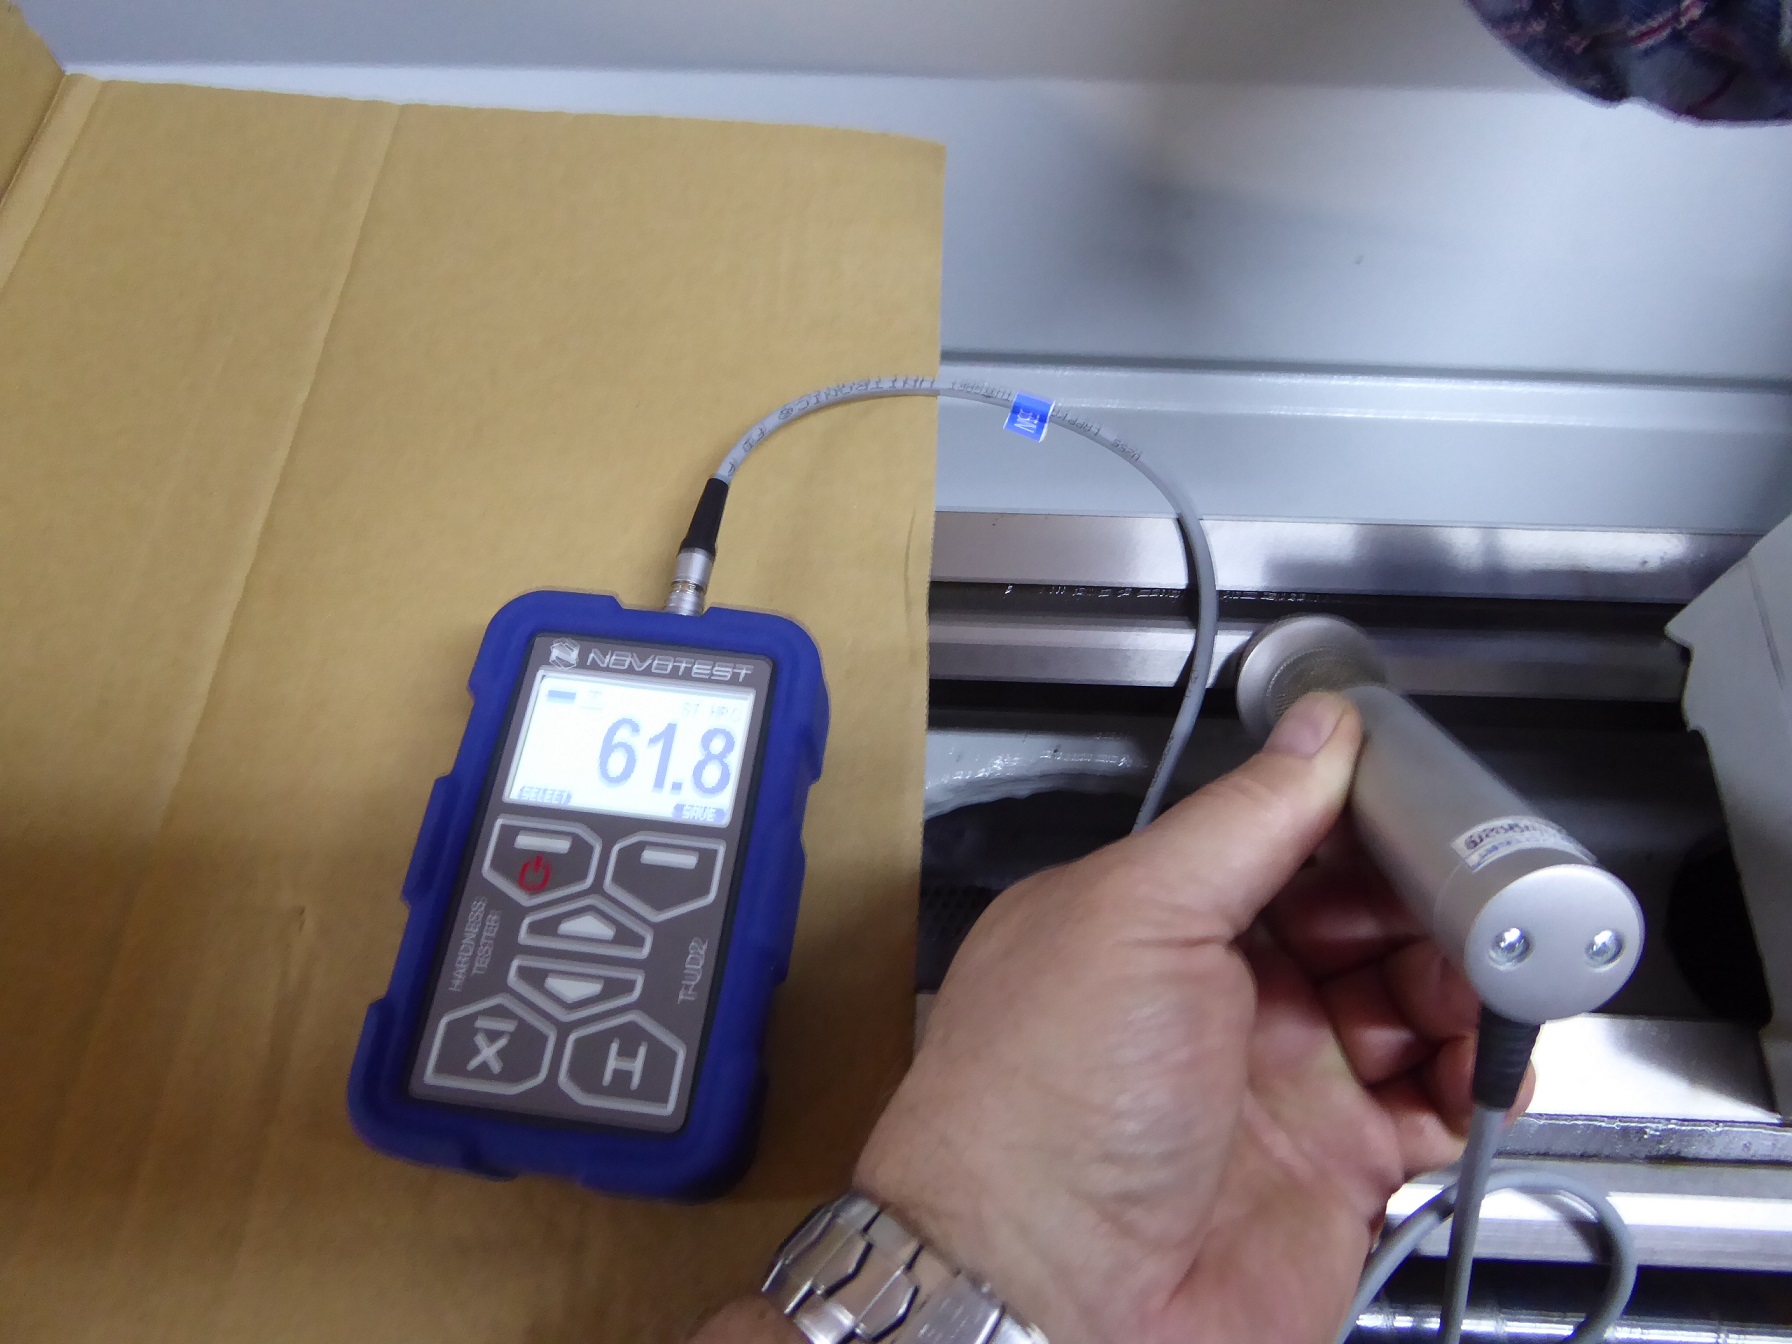
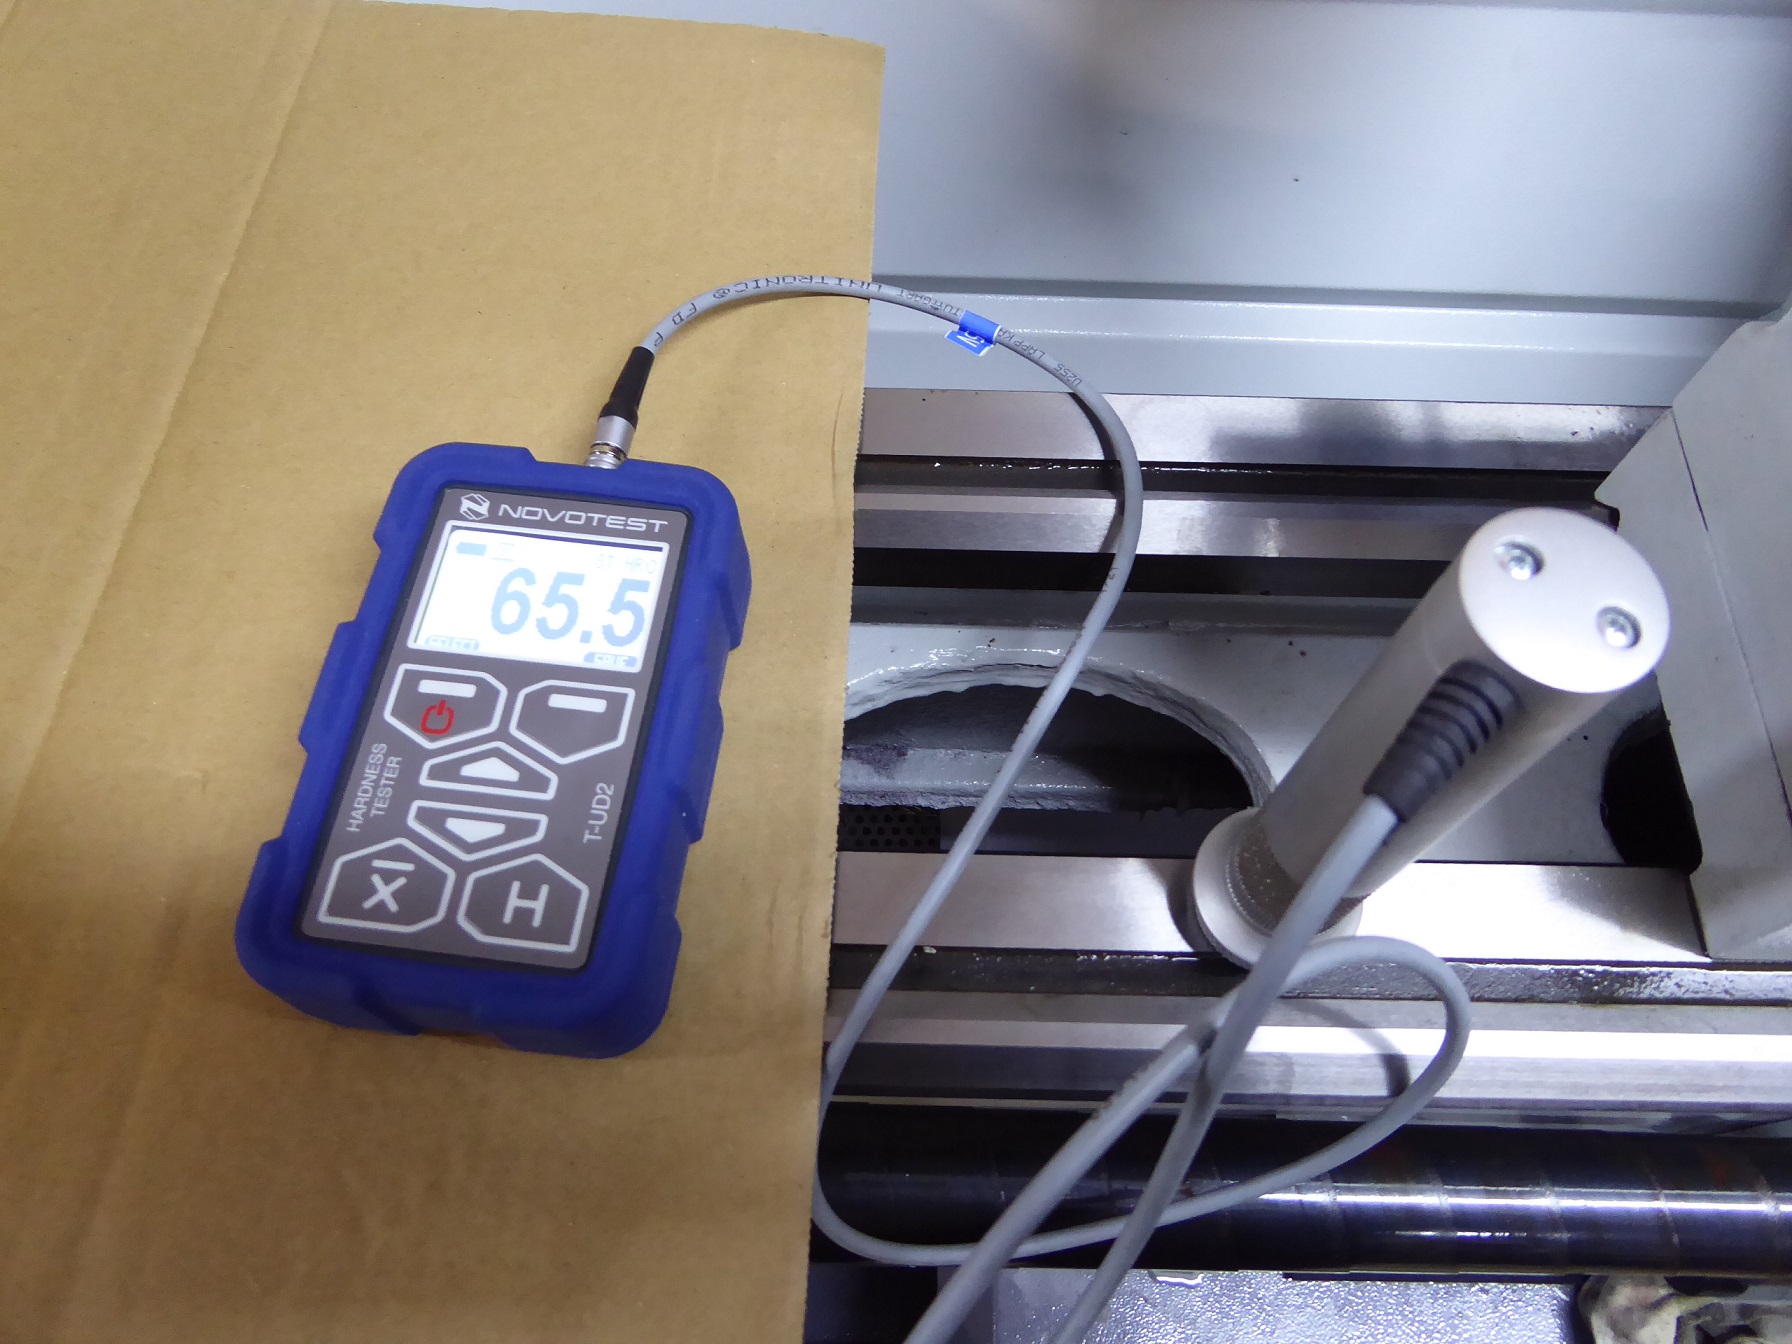
pomiar jaskółki sanek poprzecznych,
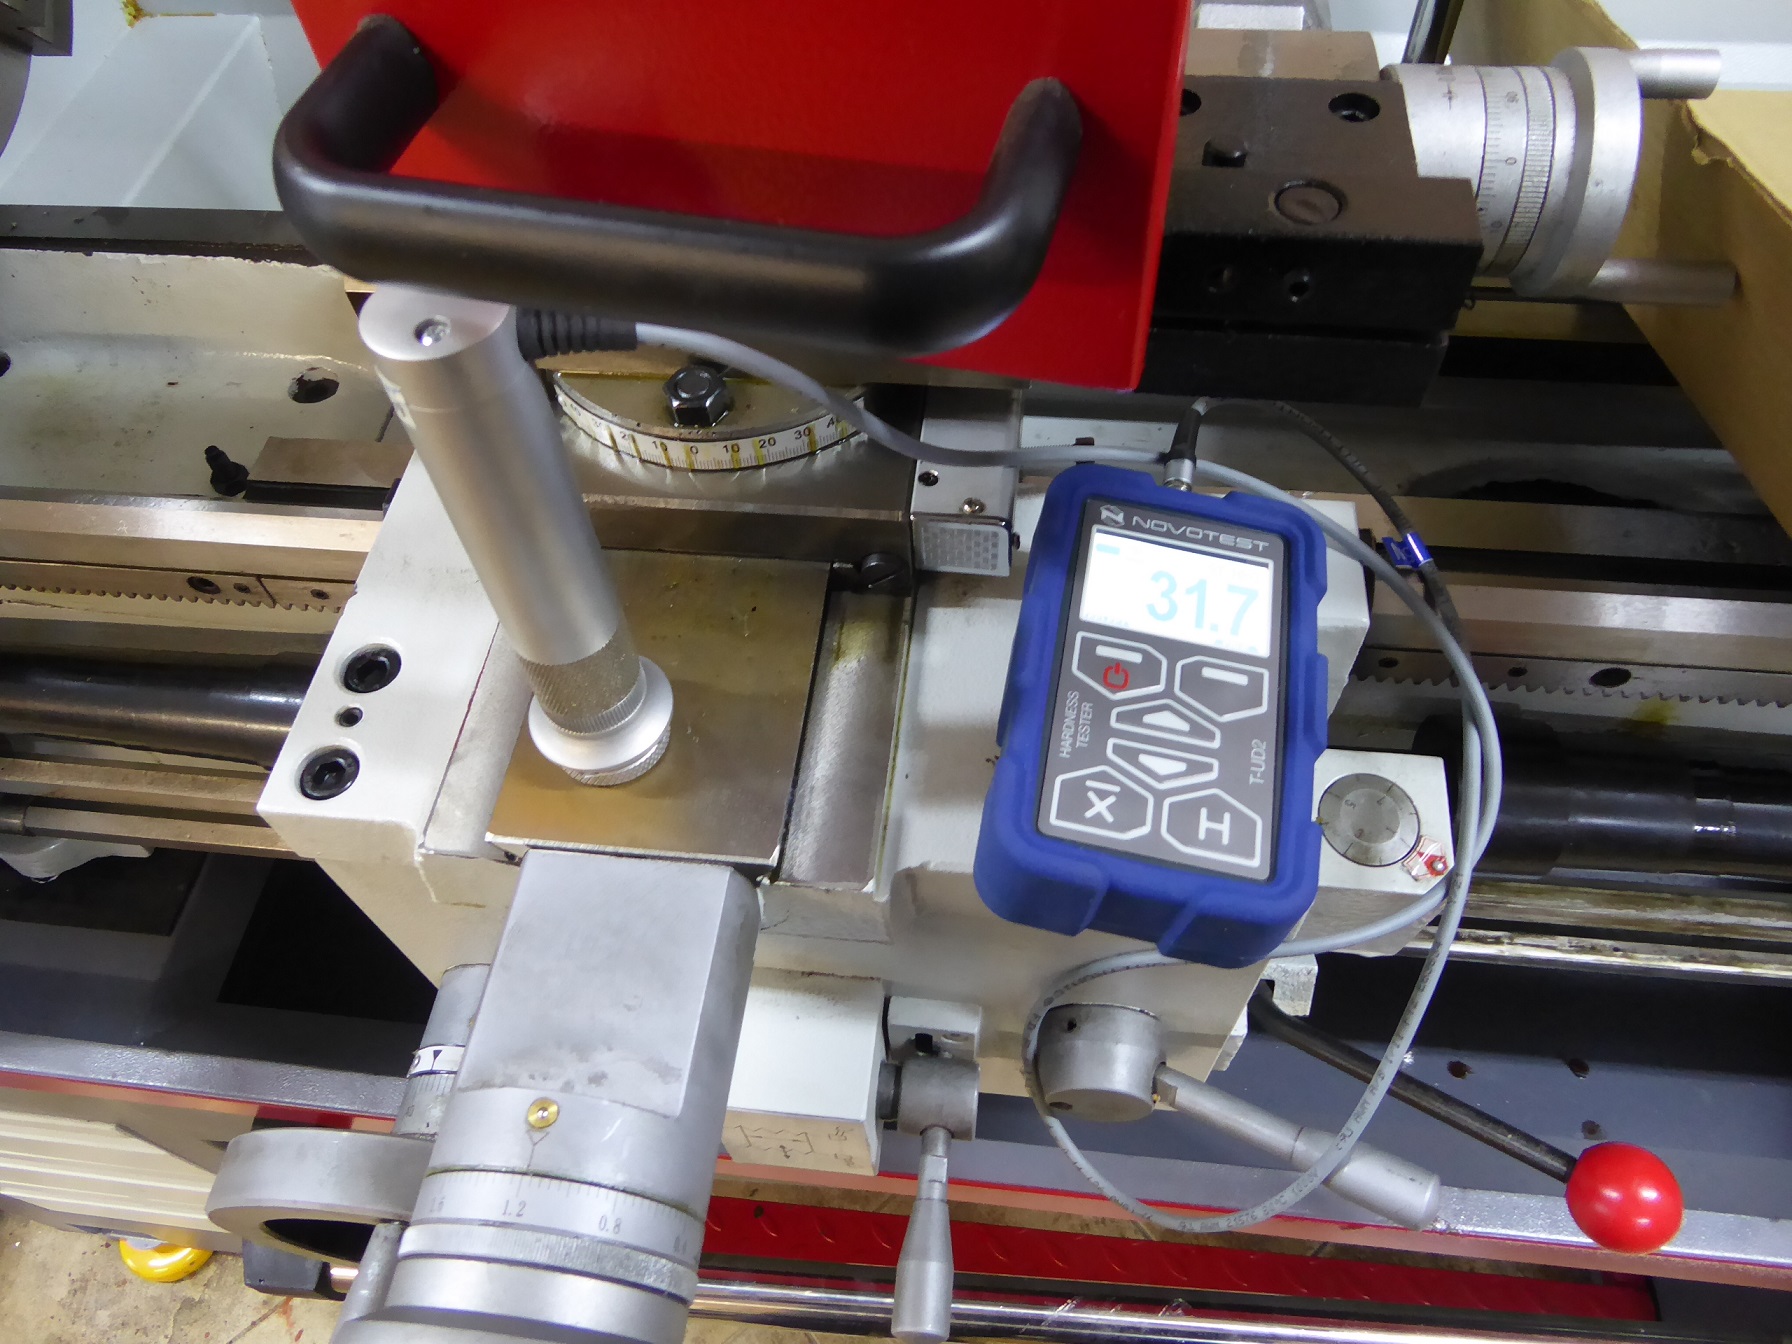
pomiar szufladki sanek narzędziowych,
Twoja z pewnością będzie miała podobnie
pomiar bicia stożka Camlocka na końcówce wrzeciona,
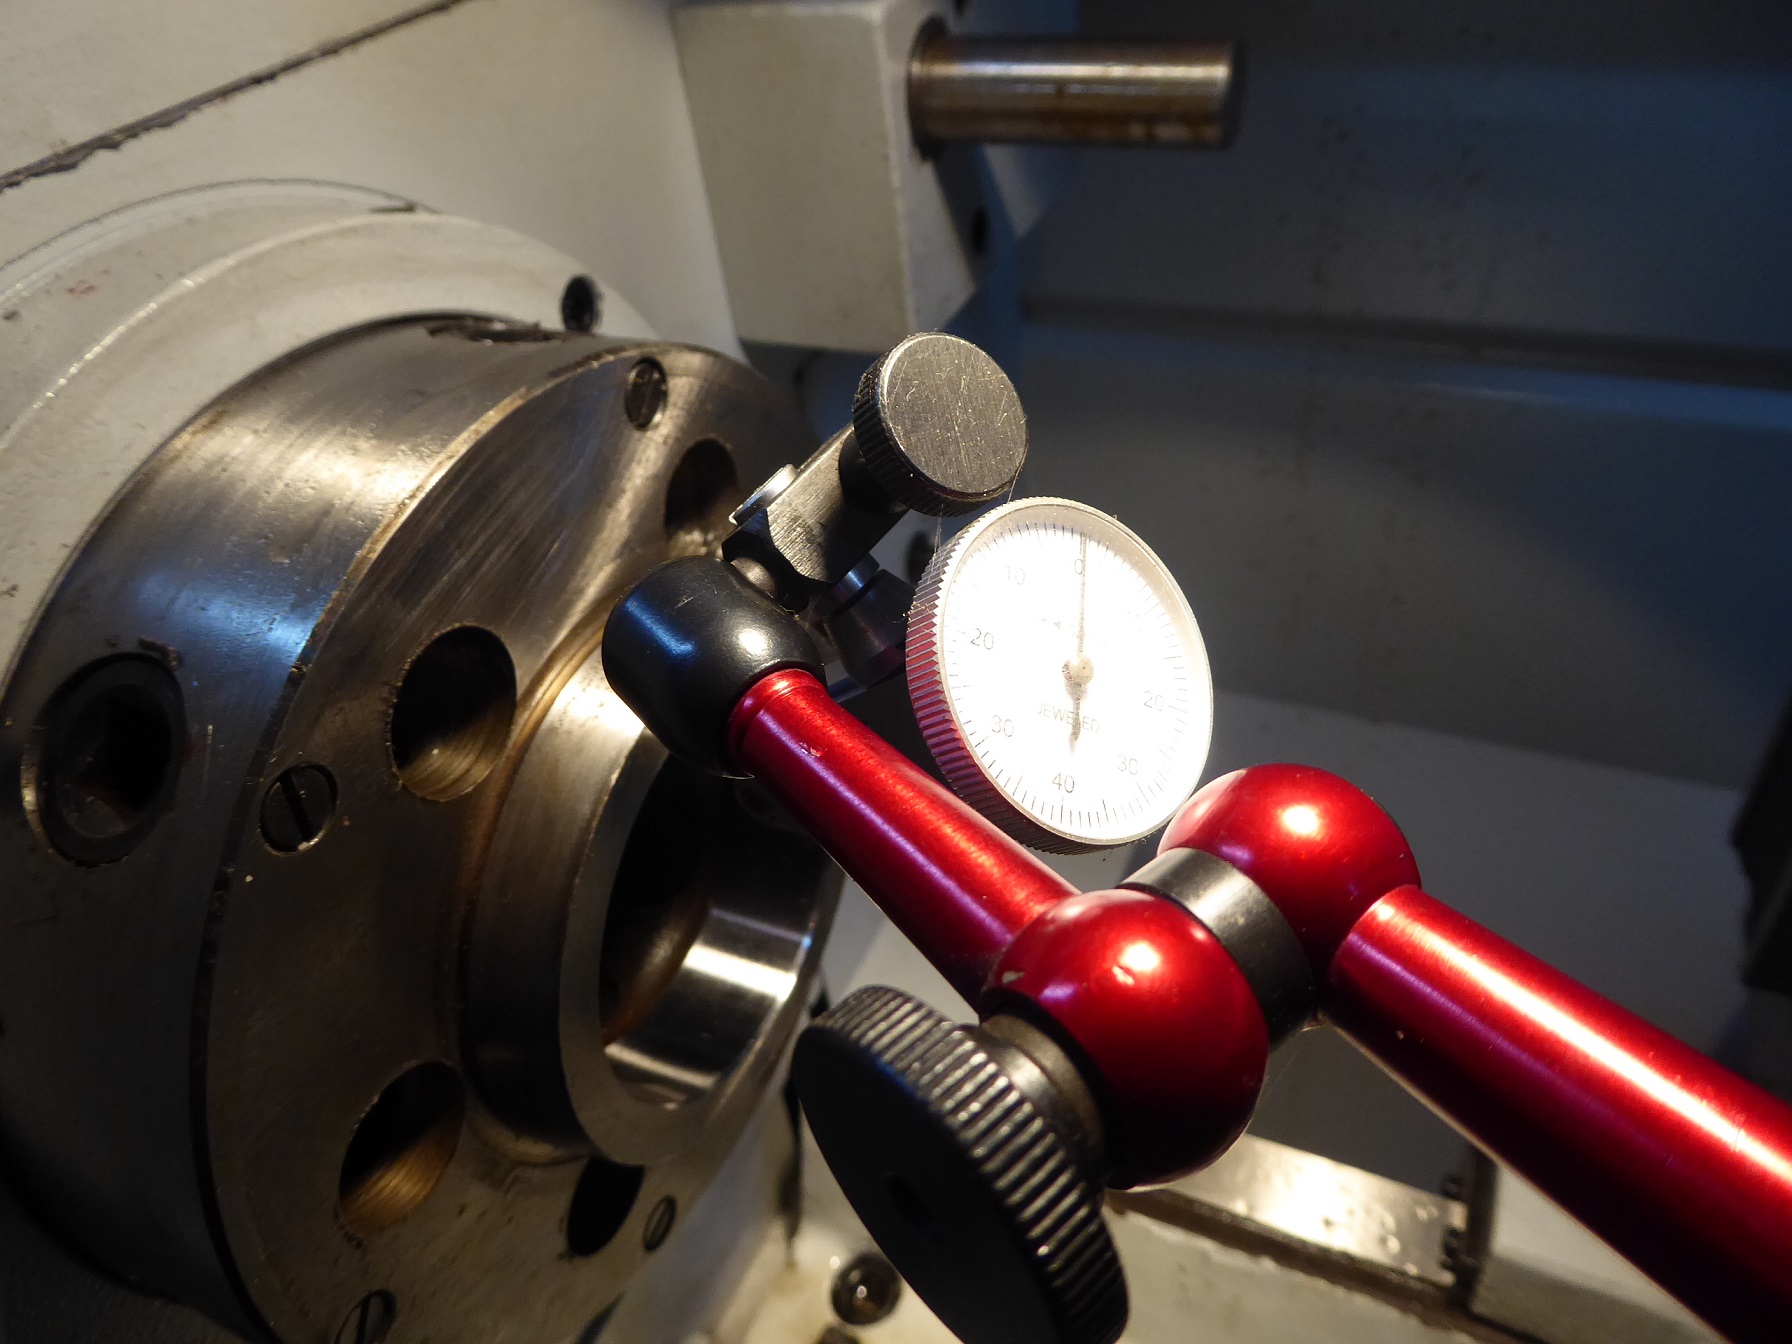
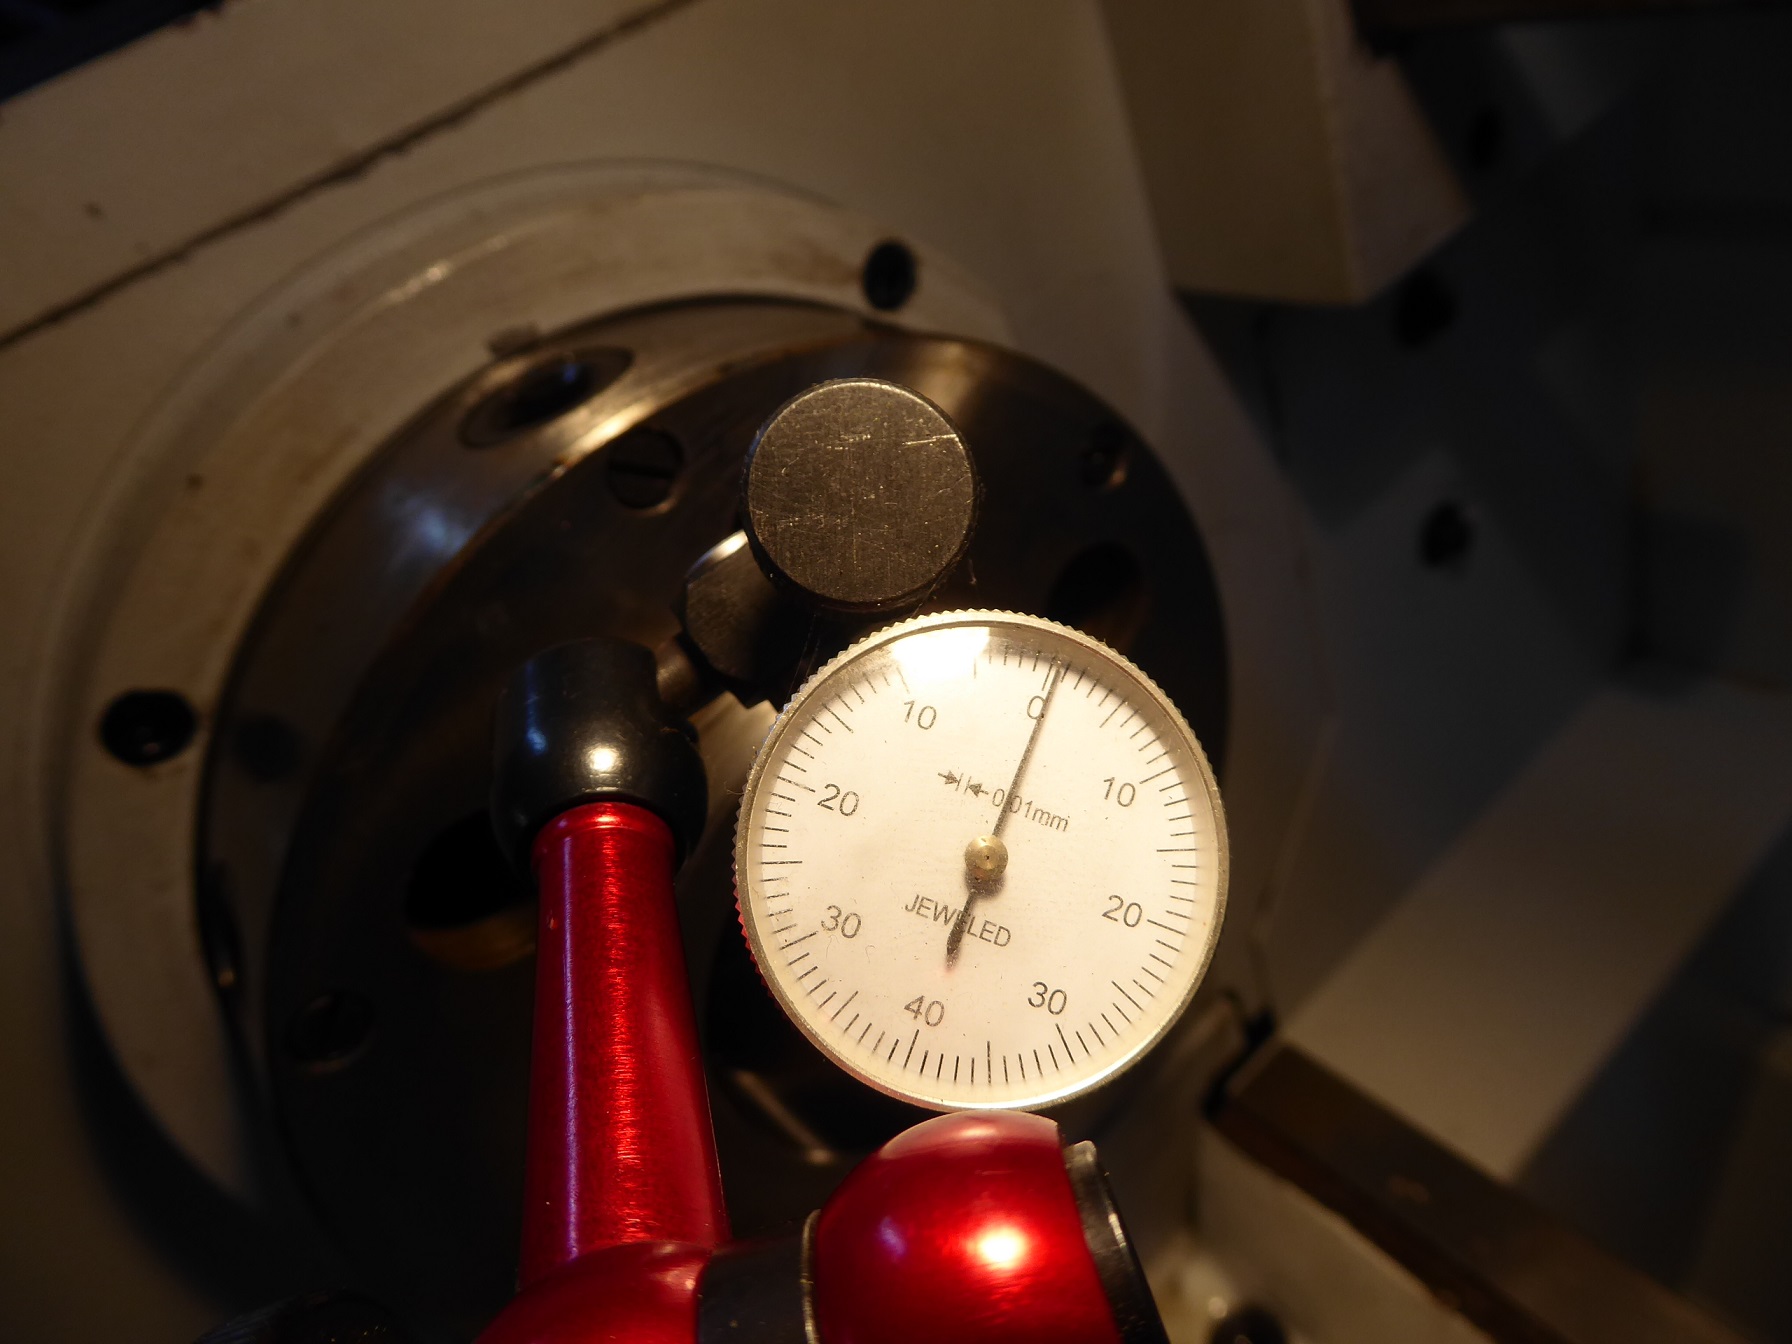
pomiar bicia gniazda wrzeciona (za pomocą trzpienia testowego o dł. 320mm),
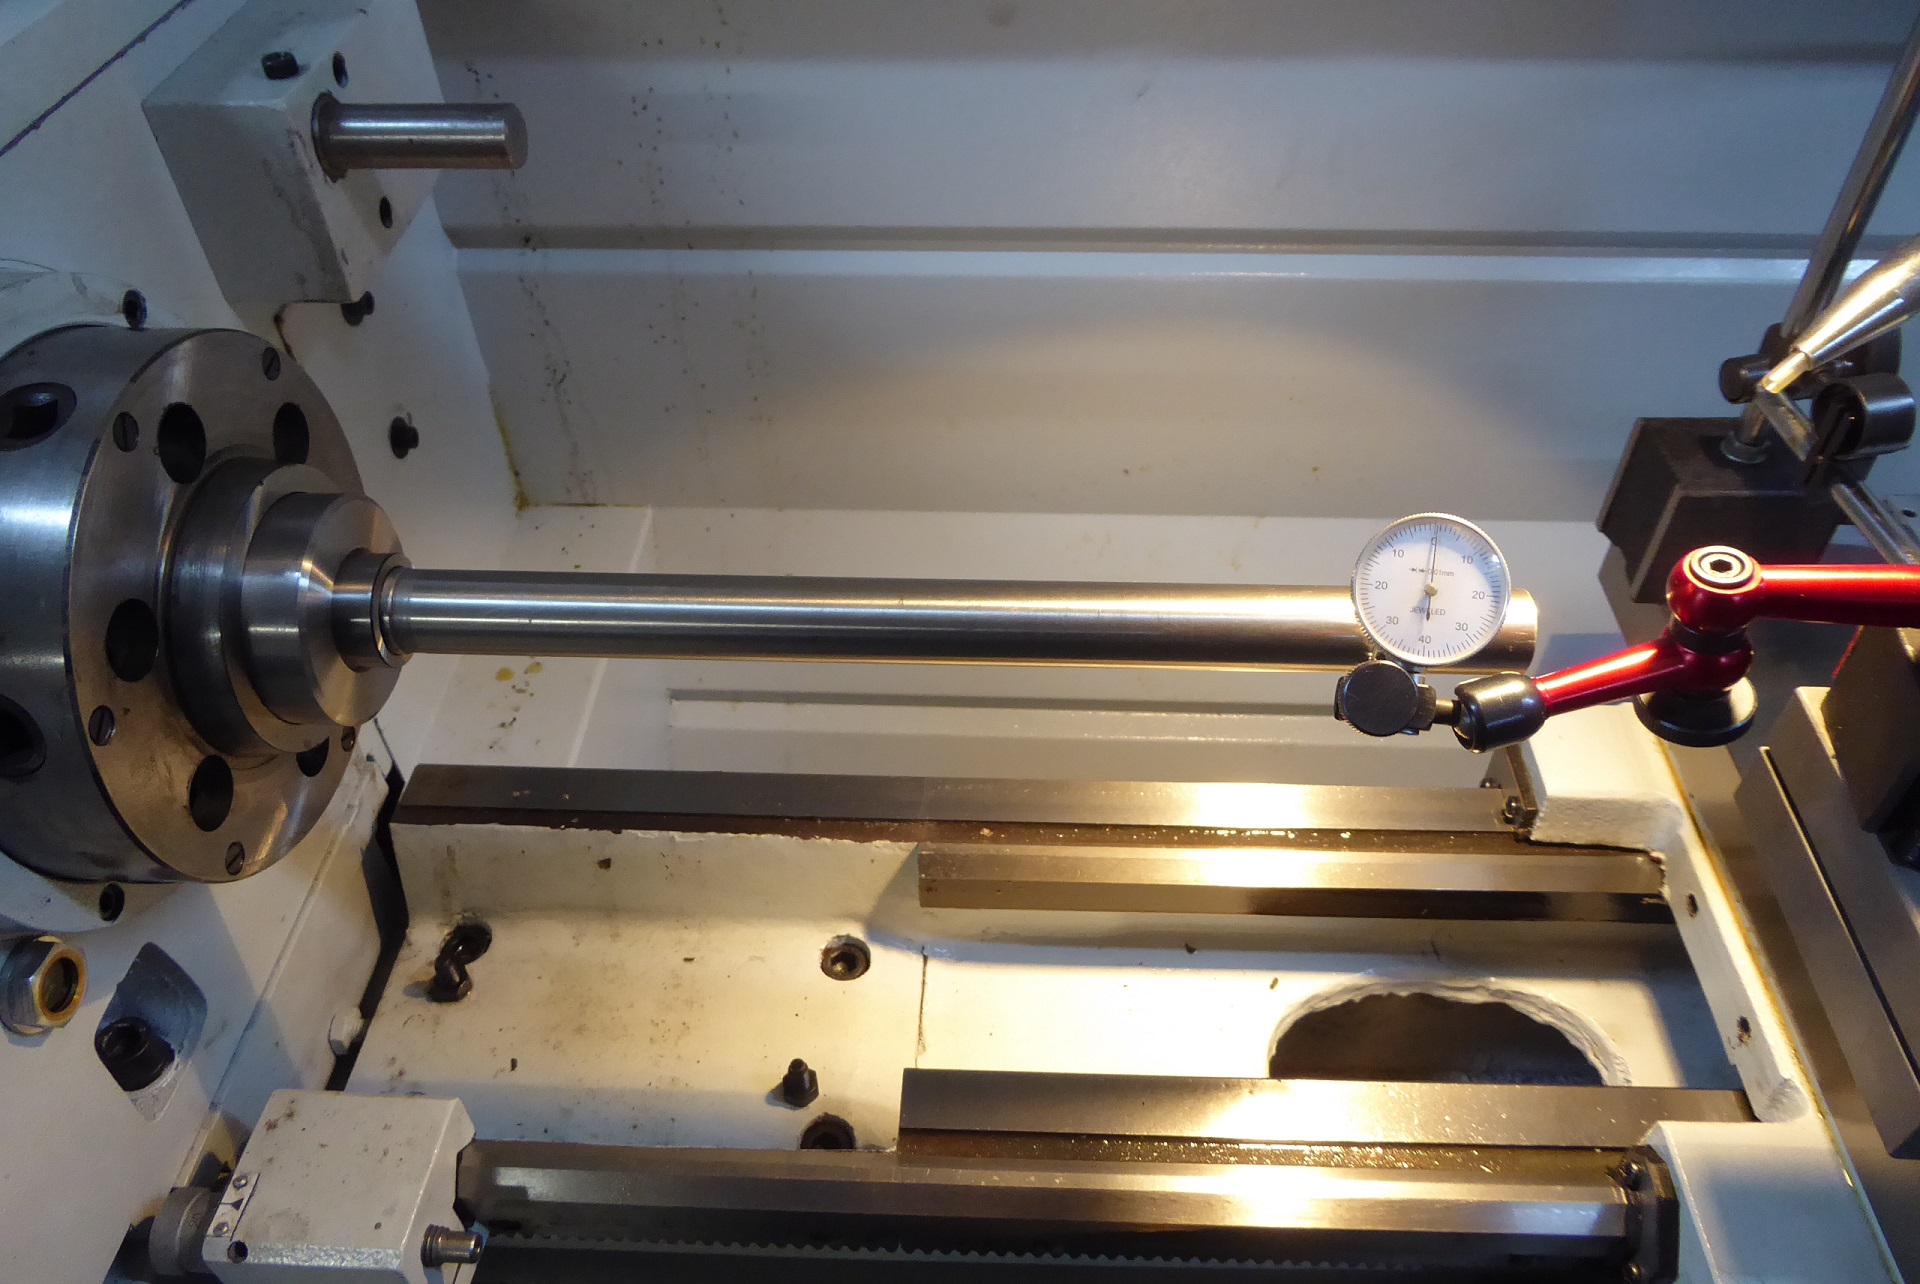
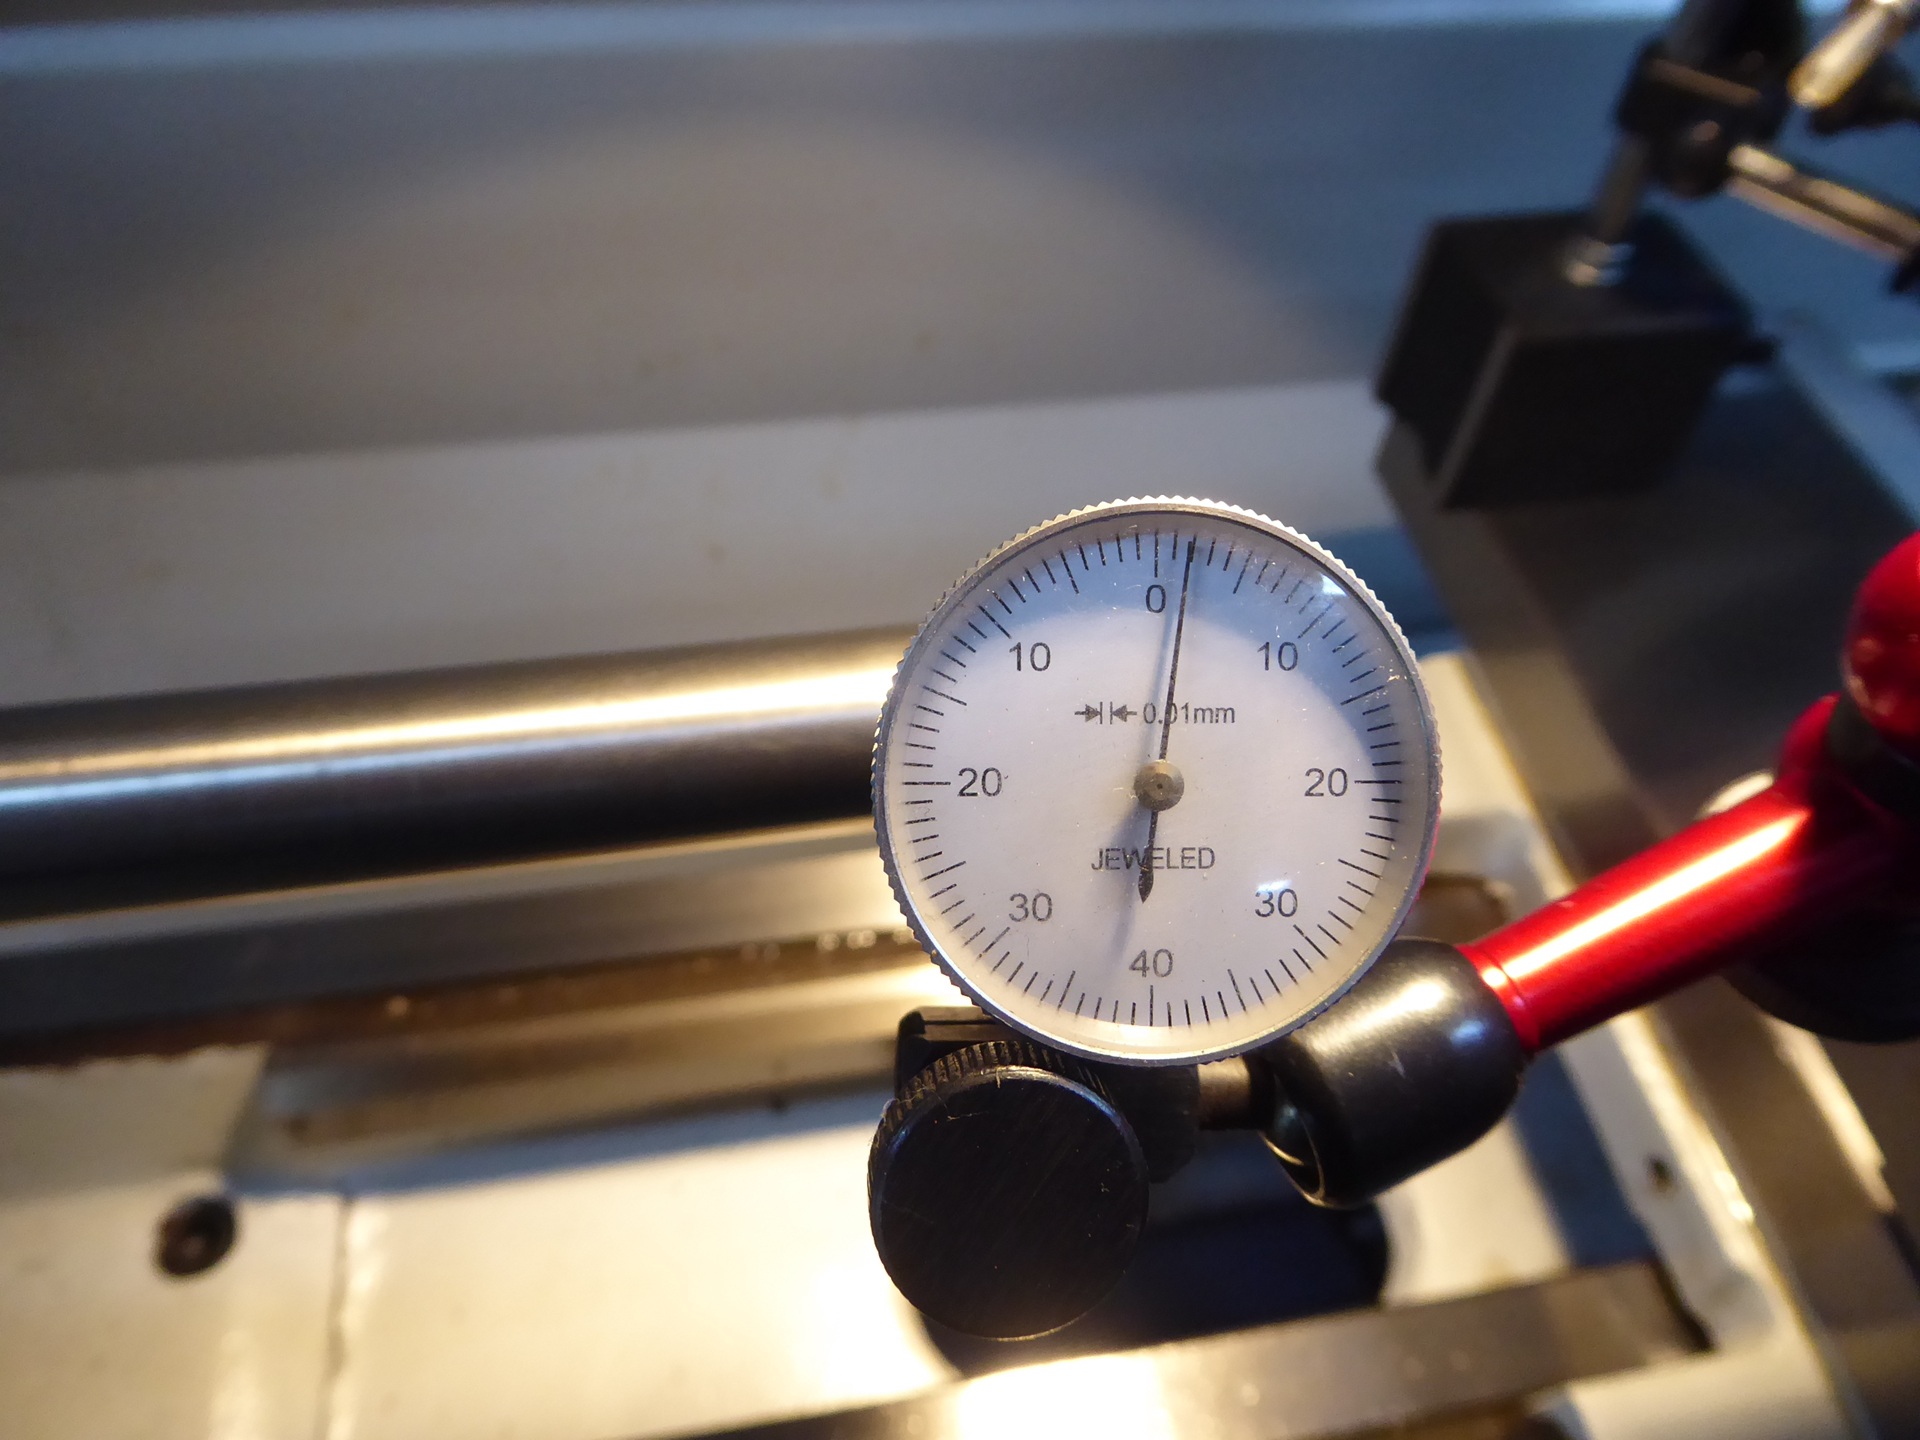
Następnie równoległość osi wrzeciona do osi łoża w dwóch płaszczyznach (na nieruchomym trzpieniu, nie mam swojego zdjęcia, ale tak to mniej więcej wyglądało),
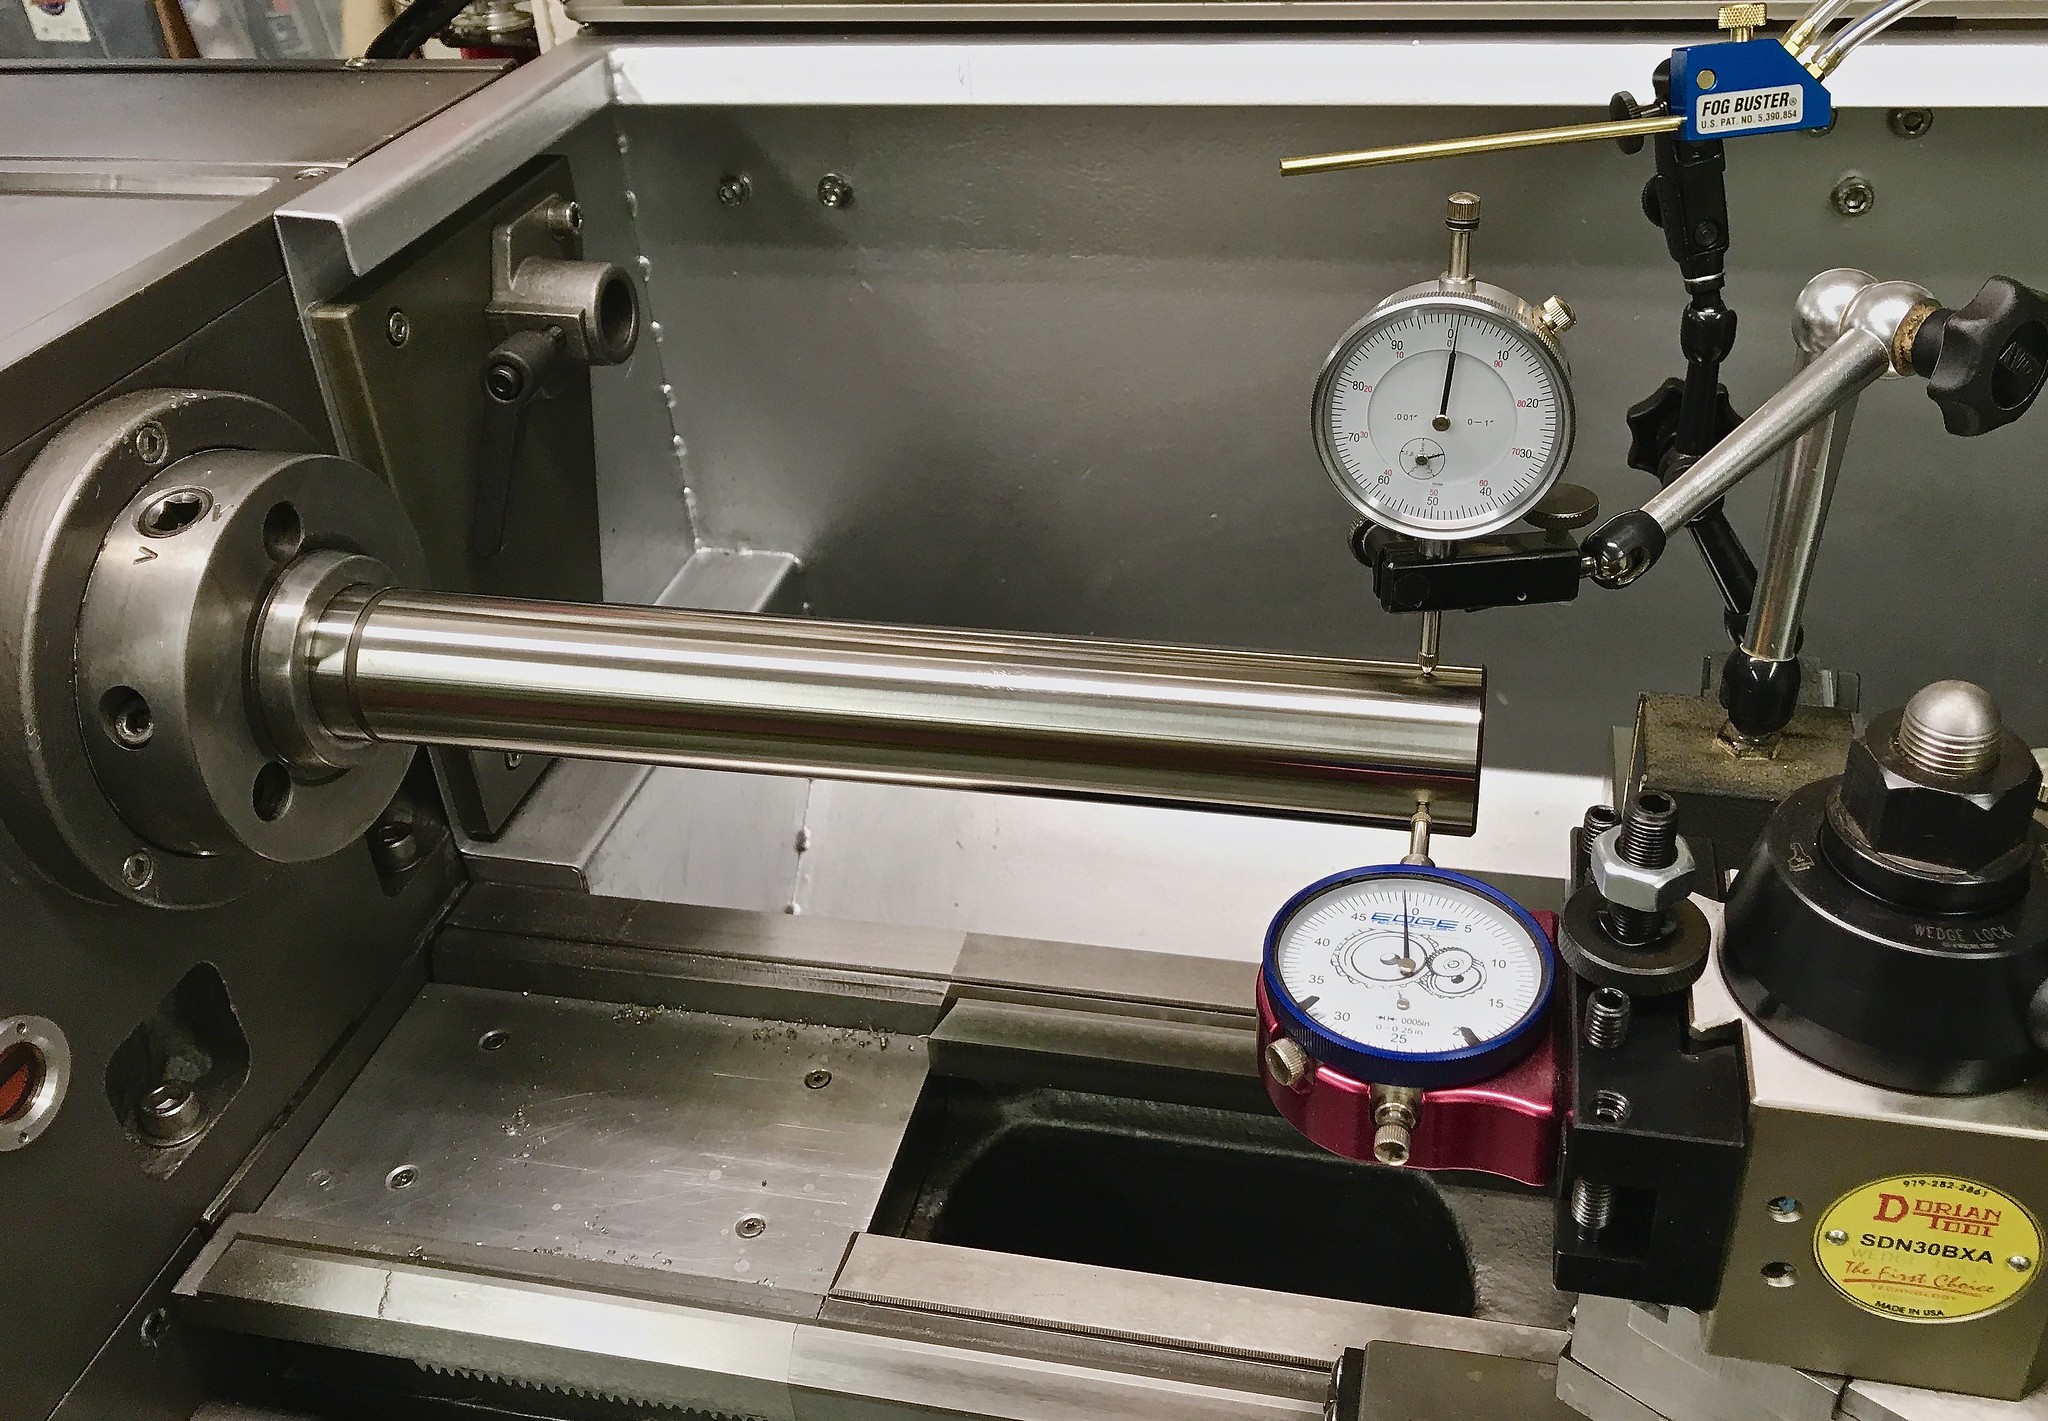
Jest to jedno z ważniejszych badań, bo pokazuje nam czy podczas toczenia niepodpartego konikiem wałka nie będzie ciągnąć stożka. Dopiero po tym badaniu można ustawiać do niego centrowanie tulei konika.
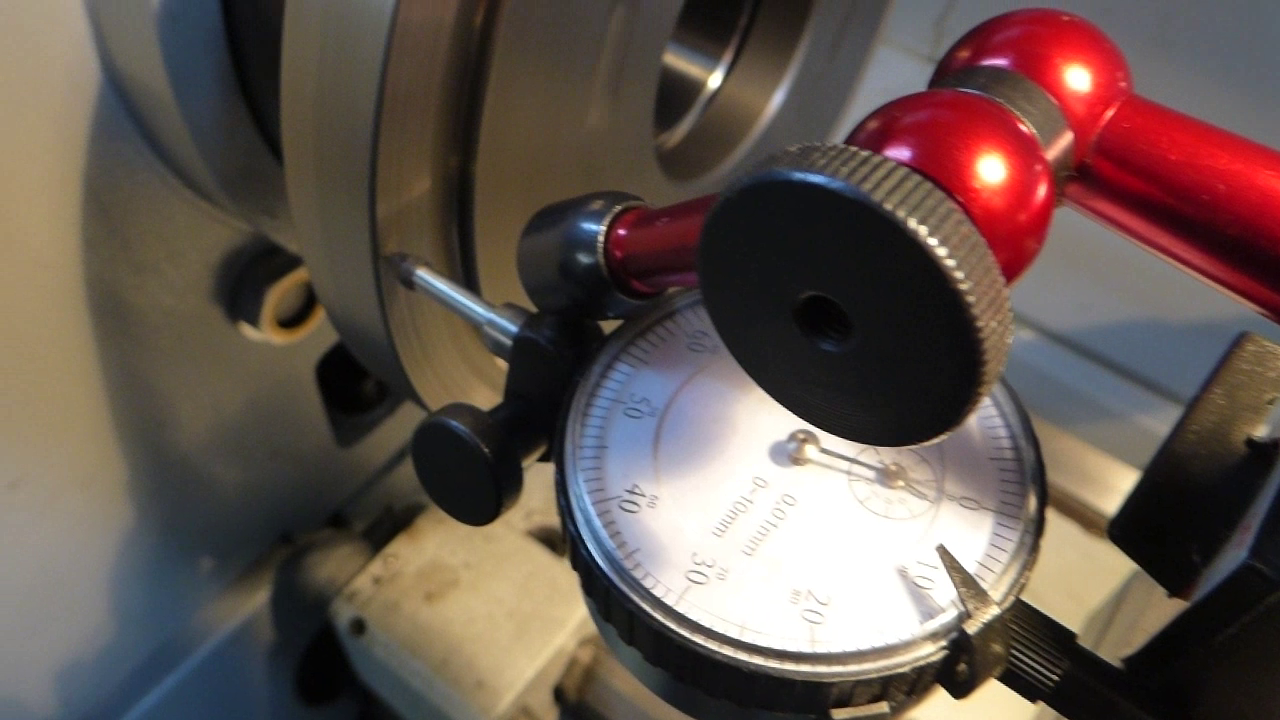
Pomiar kołnierza zabieraka uchwytu
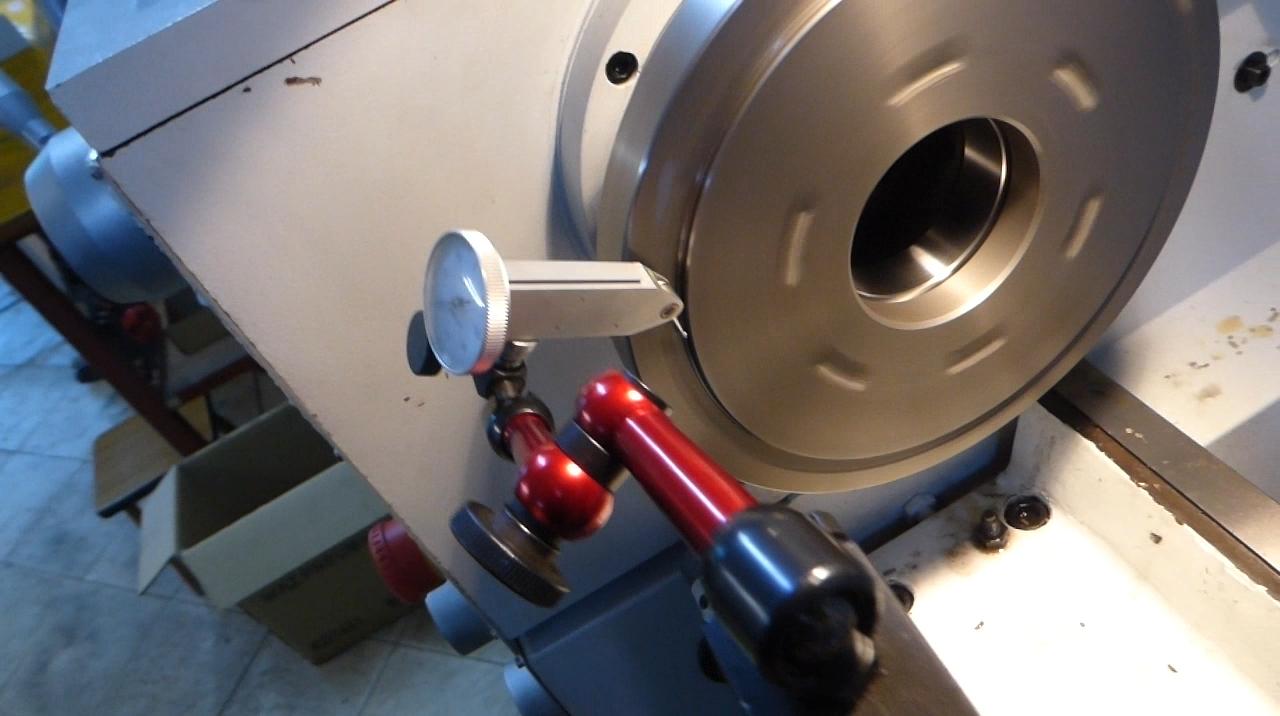
i jeszcze inne pomiary i ustawienia przy których zdjęć nie robiłem..
Po ich wykonaniu mam np pewność, że przy toczeniu wałka czy otworu tulejki nie pociągnie mi stożka, czy planowanie poprzeczne nie zrobi powierzchni wypukłej lub wklęsłej, itd...
Jeśli uzyskane odchyłki poszczególnych mieszczą się mniej więcej w zakresach podanych na Karcie Inspekcyjnej(w Instrukcji) to OK.
Oczywiście nie jest to tokarka do przemysłowego orania, ale do warsztatu jak Twój jak najbardziej przydatna, bo ma w odróżnieniu od wielu mniejszych stołowych tokareczek wszystkie funkcje "dorosłej" tokarki, w tym pełną skrzynkę posuwów, więc nacinanie większości popularnych gwintów jest możliwe bez zmiany kół gitary.
Tokarskie ABC: zawsze pierwsze przejście przy nacinaniu gwintu sprawdź grzebieniem, czy ustawiony skok jest prawidłowy.
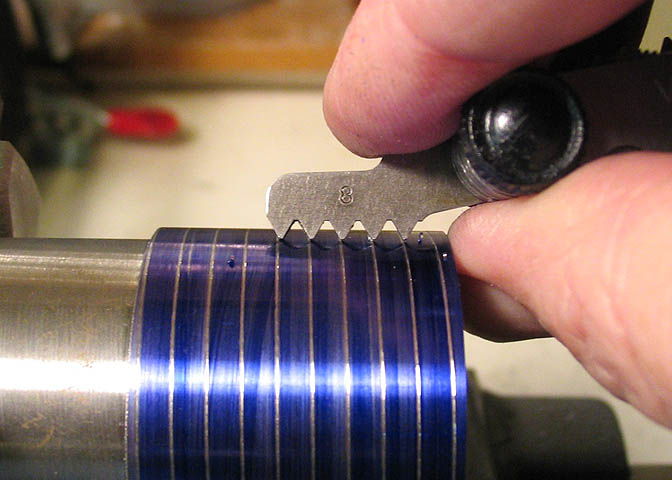
Tę tokarkę mam od 2020r. Po zainstalowaniu zrobiłem niezbędne sprawdzenia, regulacje i pomiary, i jak dotąd nie mam zastrzeżeń.
Sprawdziłem też czy łoże tej chińskiej maszyny jest faktycznie hartowane, bo wielu użytkowników ma wątpliwości...
sprawdzenie kalibracyjne twardościomierza UCI z krążkiem testowym 62,8HRC,
pomiar pryzm suportu przy wrzecienniku,
pomiar pryzm suportu przy koniku,
pomiar pryzm konika przy wrzecienniku,
pomiar pryzm konika przy koniku,
pomiar jaskółki sanek poprzecznych,
pomiar szufladki sanek narzędziowych,
Twoja z pewnością będzie miała podobnie
pomiar bicia stożka Camlocka na końcówce wrzeciona,
pomiar bicia gniazda wrzeciona (za pomocą trzpienia testowego o dł. 320mm),
Następnie równoległość osi wrzeciona do osi łoża w dwóch płaszczyznach (na nieruchomym trzpieniu, nie mam swojego zdjęcia, ale tak to mniej więcej wyglądało),
Jest to jedno z ważniejszych badań, bo pokazuje nam czy podczas toczenia niepodpartego konikiem wałka nie będzie ciągnąć stożka. Dopiero po tym badaniu można ustawiać do niego centrowanie tulei konika.
Pomiar kołnierza zabieraka uchwytu
i jeszcze inne pomiary i ustawienia przy których zdjęć nie robiłem..
Po ich wykonaniu mam np pewność, że przy toczeniu wałka czy otworu tulejki nie pociągnie mi stożka, czy planowanie poprzeczne nie zrobi powierzchni wypukłej lub wklęsłej, itd...
Jeśli uzyskane odchyłki poszczególnych mieszczą się mniej więcej w zakresach podanych na Karcie Inspekcyjnej(w Instrukcji) to OK.
Oczywiście nie jest to tokarka do przemysłowego orania, ale do warsztatu jak Twój jak najbardziej przydatna, bo ma w odróżnieniu od wielu mniejszych stołowych tokareczek wszystkie funkcje "dorosłej" tokarki, w tym pełną skrzynkę posuwów, więc nacinanie większości popularnych gwintów jest możliwe bez zmiany kół gitary.
Tokarskie ABC: zawsze pierwsze przejście przy nacinaniu gwintu sprawdź grzebieniem, czy ustawiony skok jest prawidłowy.
pozdrawiam,
Roman
Roman
-
bartek931
Autor tematu - Nowy użytkownik, używaj wyszukiwarki
- Posty w temacie: 9
- Posty: 9
- Rejestracja: 18 paź 2026, 02:30
- Lokalizacja: Gdynia
Cormak Tornado 360x1000 Plus
Witam wszystkich użytkowników forum jestem tu nowy. Na wstępie powiem że jest to moja pierwsza tokarka. Chcę zacząć zabawę i nauczyć się toczyć elementy, gdyż zajmuję się renowacją starych motocykli i często potrzeba coś dorobić. Zależało mi najbardziej żeby podczas użytkowania i dorabiania śrób nie trzeba było co chwilę w gitarze zmieniać kół zębatych tylko poprzez przekładnię mechaniczną. Puki co to walczę z kablem 400v gdyż w garażu nie posiadam siły i początkowy plan był taki że zmienię silnik plus falownik. Ostatecznie wyszło że ciągnę do garażu z domu kabel 5x4mm² 50 metrów.
Będę tutaj prowadzić relację z użytkowania tokarki a teraz wstawie jakieś zdjęcia.
Dodane 17 minuty 48 sekundy:
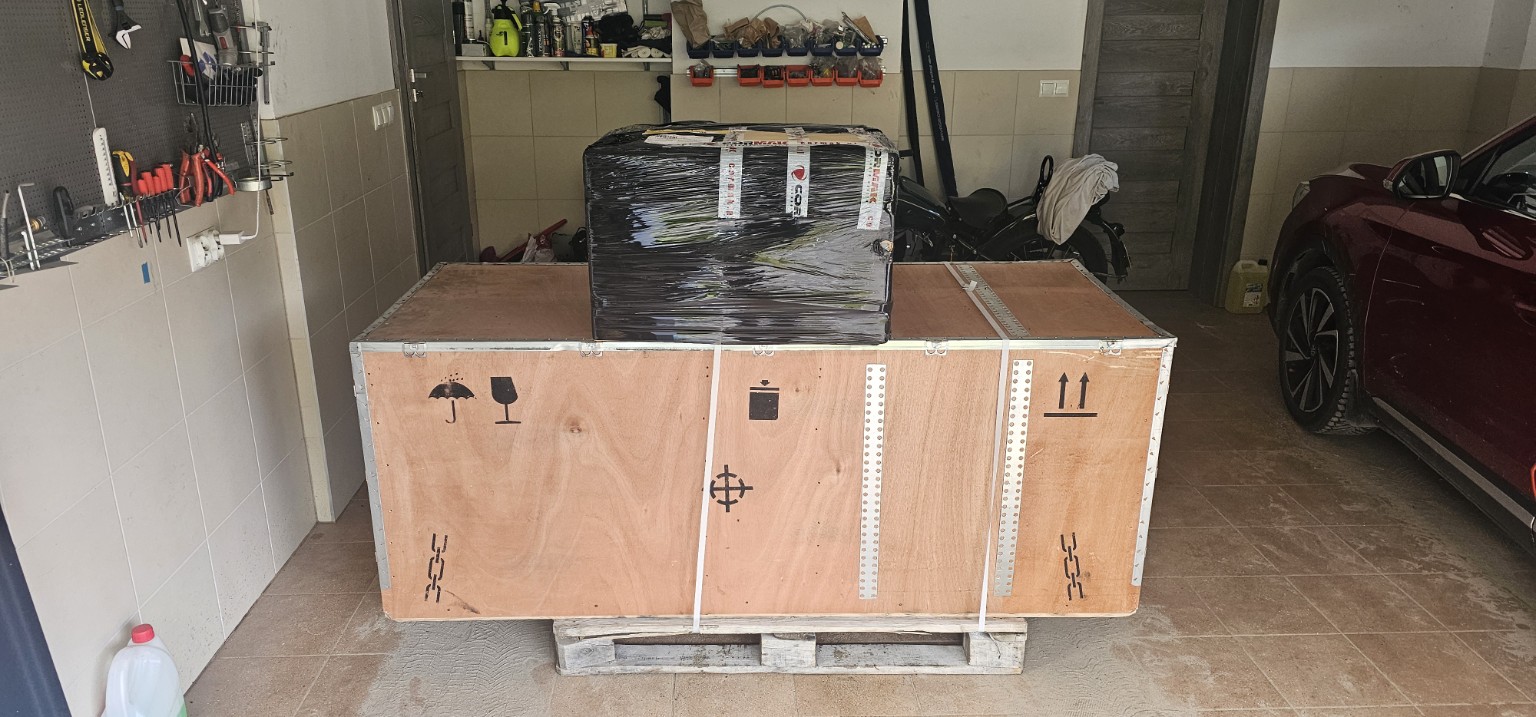
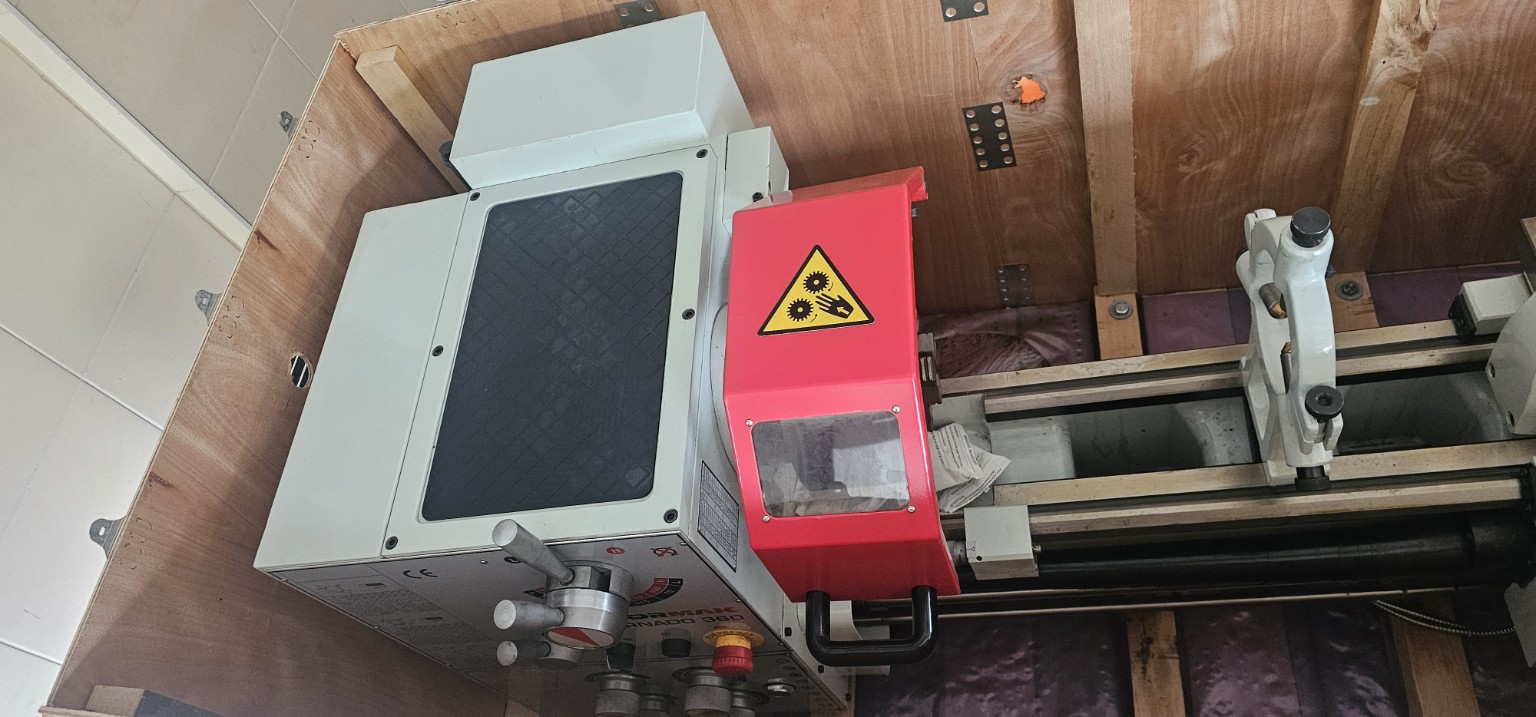
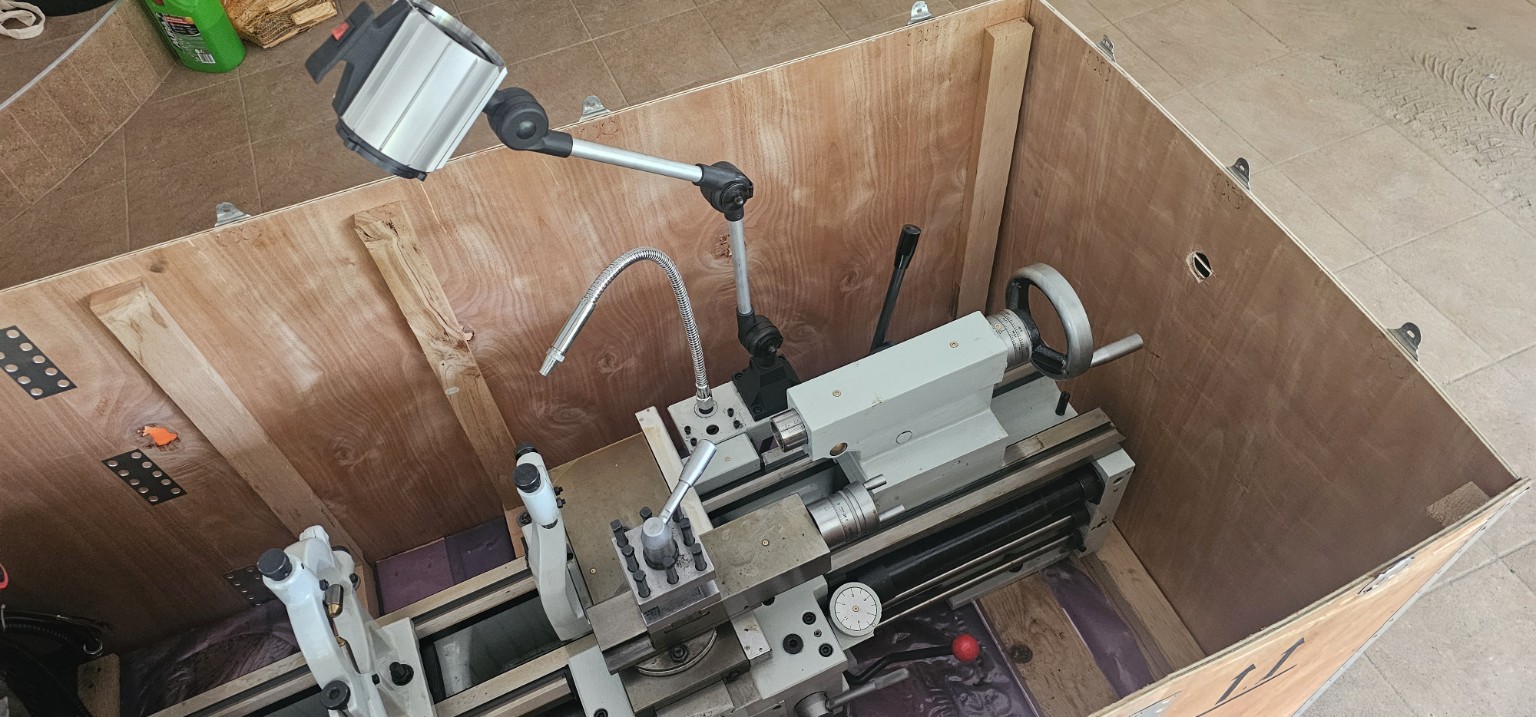
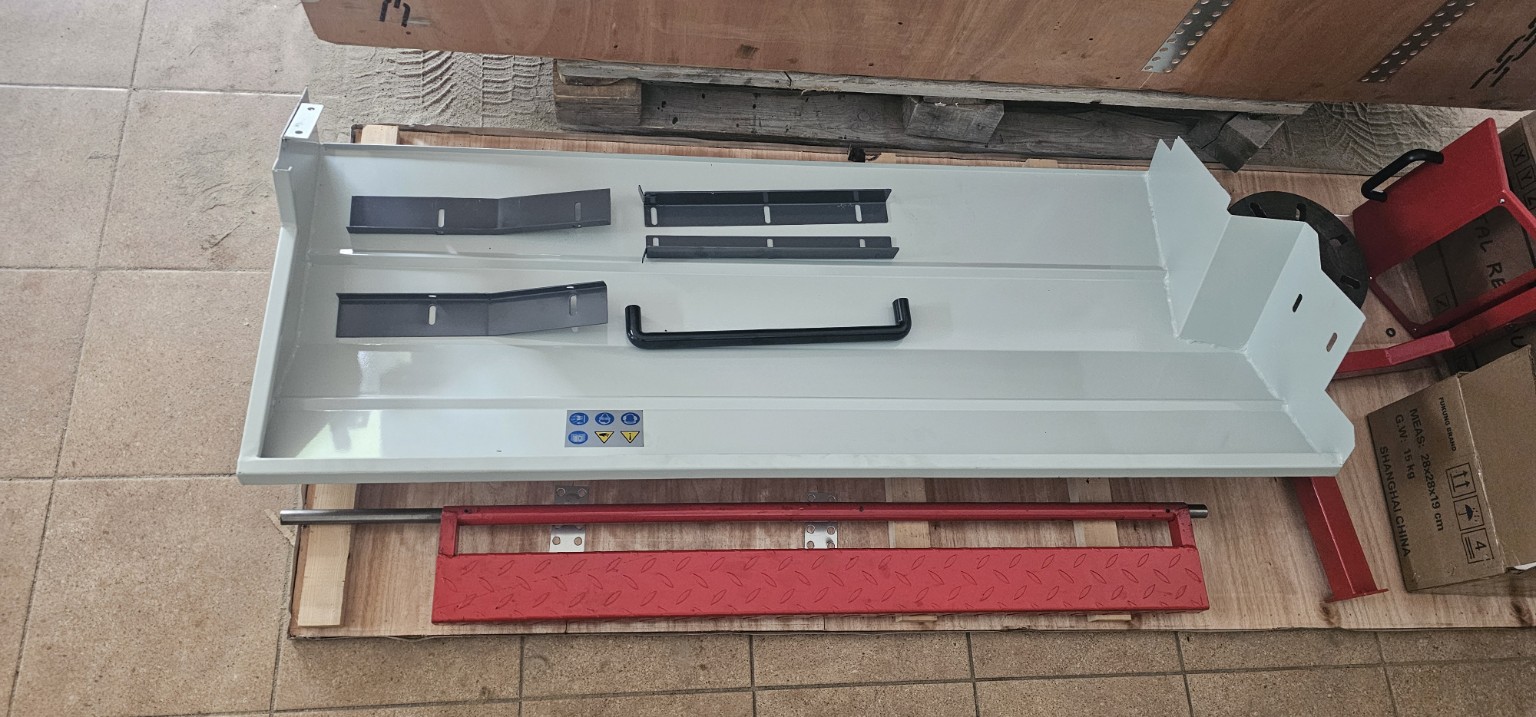
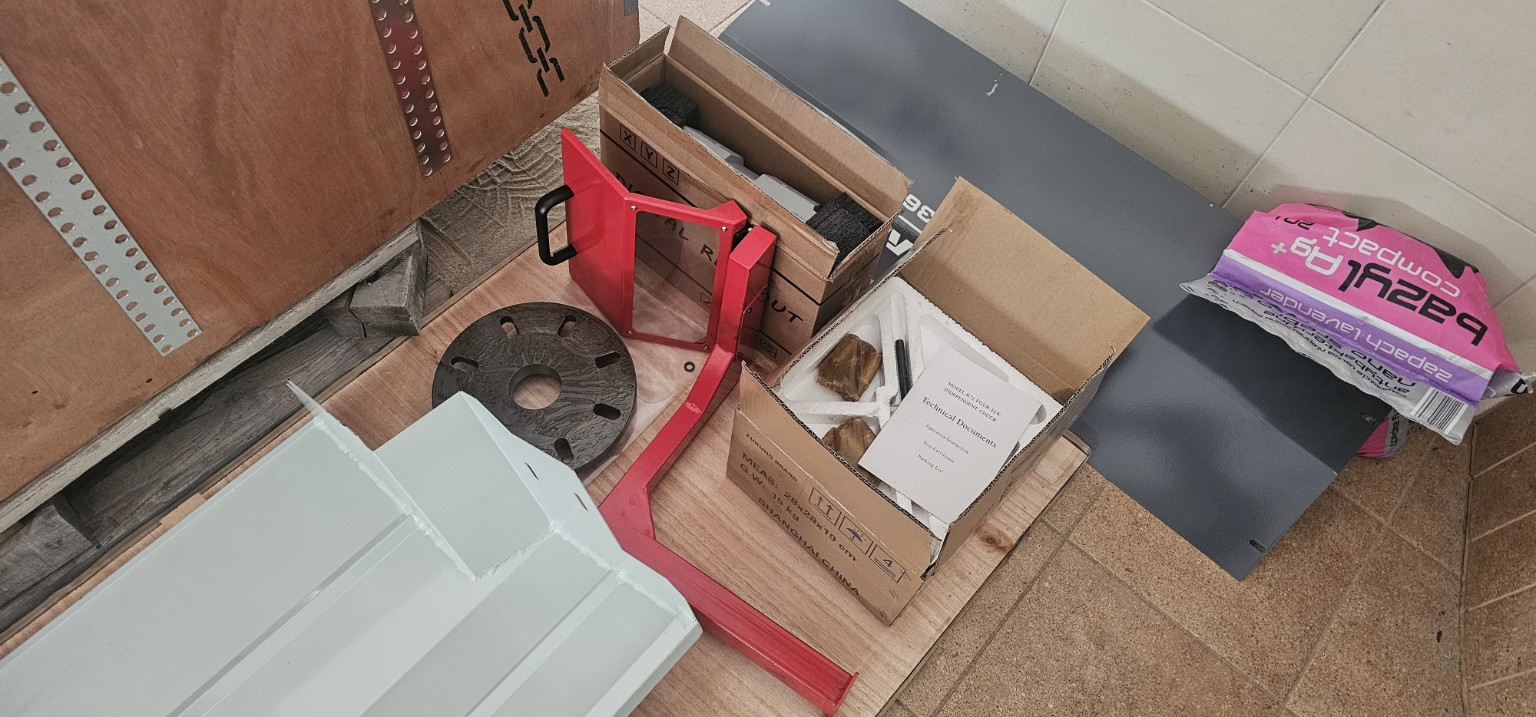
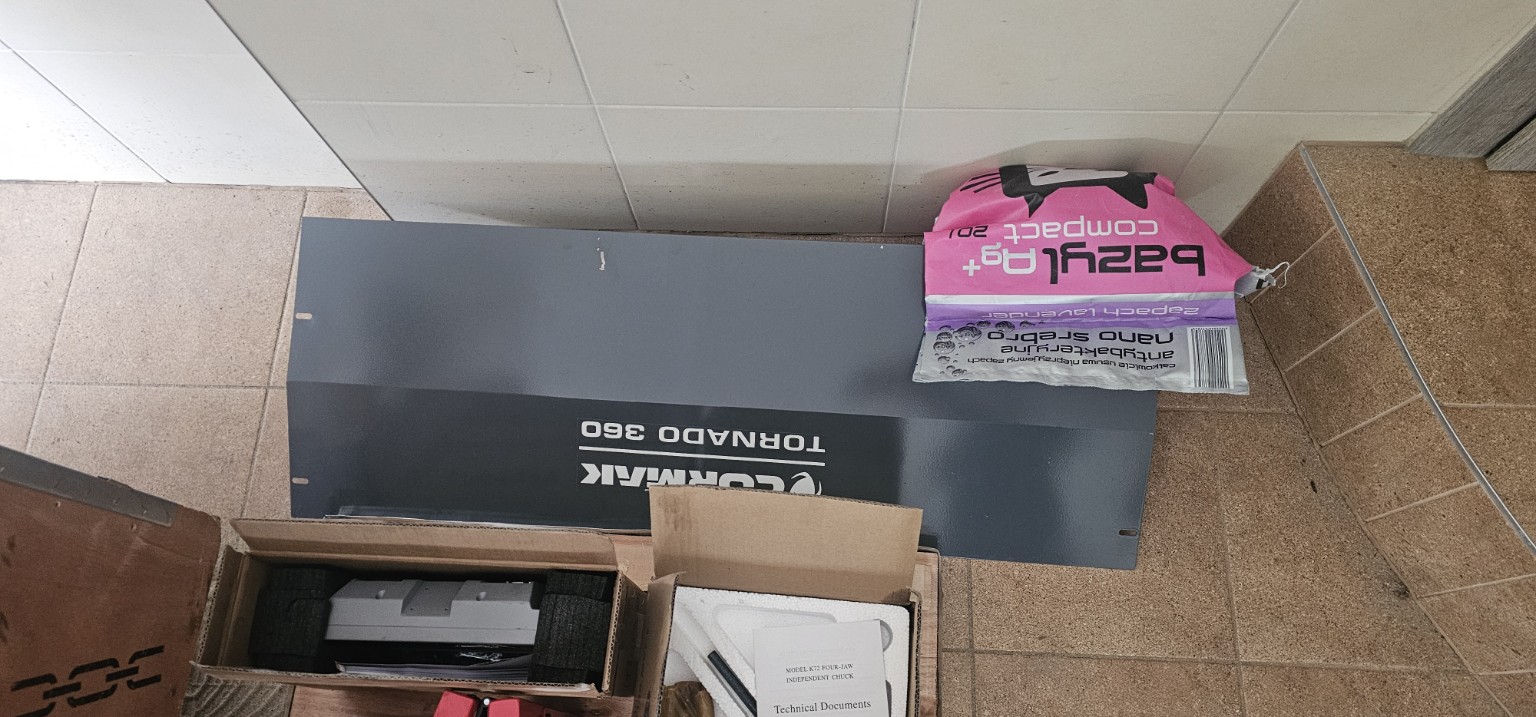
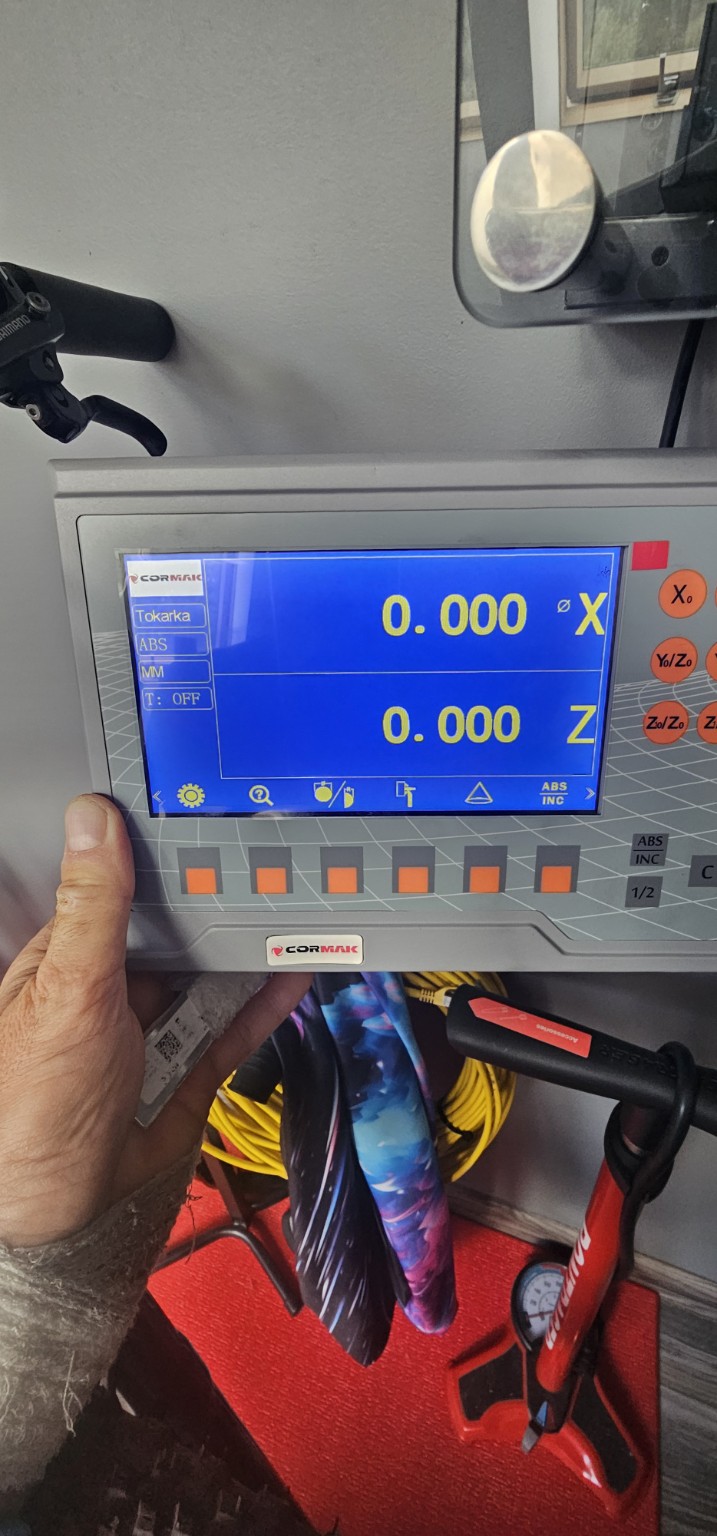
Będę tutaj prowadzić relację z użytkowania tokarki a teraz wstawie jakieś zdjęcia.
Dodane 17 minuty 48 sekundy:
-
karol789
- Sympatyk forum poziom 2 (min. 50)

- Posty w temacie: 1
- Posty: 54
- Rejestracja: 30 maja 2020, 21:33
Re: Cormak Tornado 360x1000 Plus
Cześć wstawiaj zdjęcia przyda się ja na mniejszej już pół m-72 zrobiłem głowice, ośki kół sztytce kierownicy ostatnio lagi plus szlifowanie na dorobionej fortunce - konieczna do niewielkich poprawek po fabryce, nie wyobrażam sobie już wozić tych wszystkich rzeczy do zakładów czekać a na koniec denerwować że coś wyszło nie tak, teraz jak coś zepsuje i nie wyjdzie zwyzywam sam siebie i mi przechodzi 
-
bartek931
Autor tematu - Nowy użytkownik, używaj wyszukiwarki
- Posty w temacie: 9
- Posty: 9
- Rejestracja: 18 paź 2026, 02:30
- Lokalizacja: Gdynia
Re: Cormak Tornado 360x1000 Plus
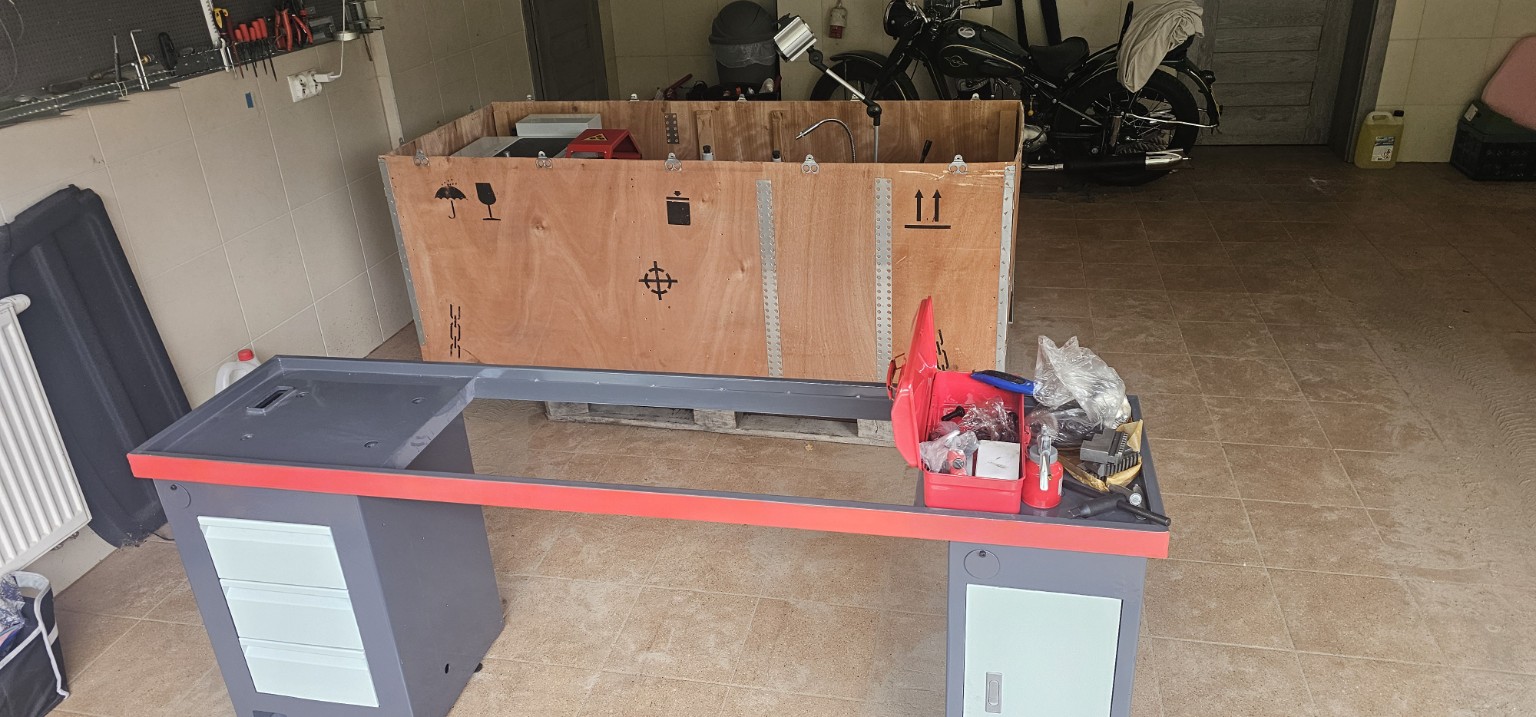
Nadal walka trwa z kablem już niewiele zostało do zakopania. Najwięcej roboty z kostką było trzeba było sporo rozebrać wkopać kabel i odbudować ale dla chcącego nic trudnego  .Następnie zabieram się za podstawę do tokarki. Tokarka będzie na 4 kółkach każde o wytrzymałości 300kg i do tego 6 podstawek z możliwością kotwienia po osadzeniu na miejscu. Jak bedzie podstawa skończona i pomalowana wrzucę fotki.
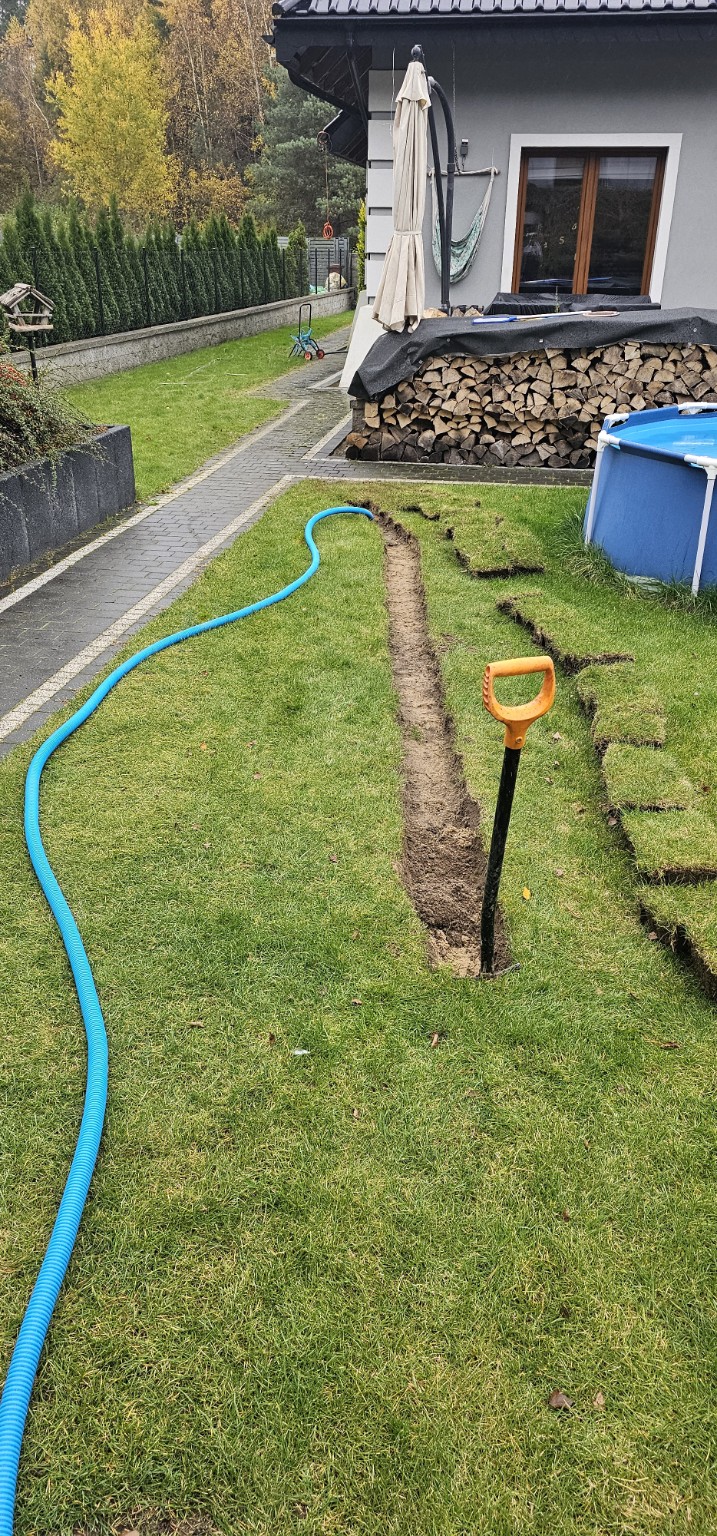
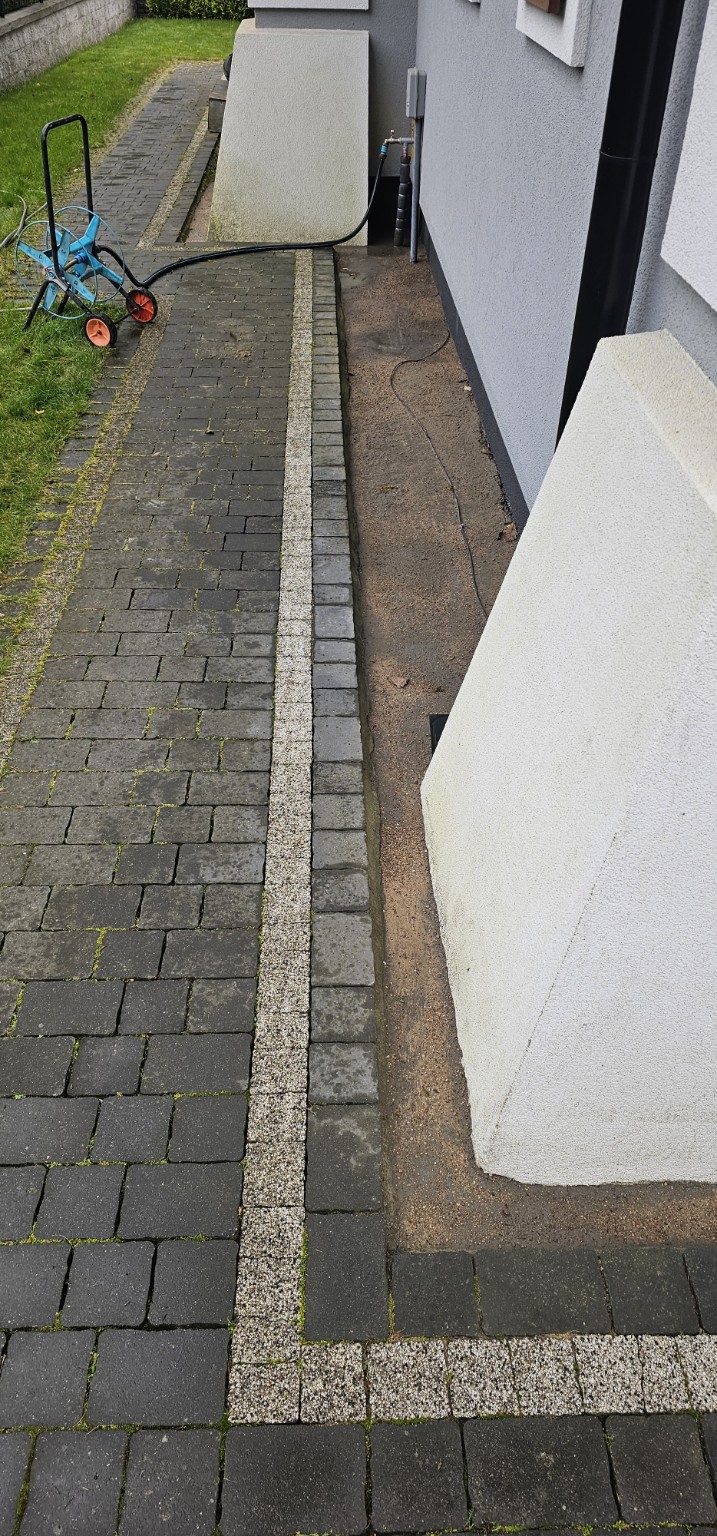
 .Następnie zabieram się za podstawę do tokarki. Tokarka będzie na 4 kółkach każde o wytrzymałości 300kg i do tego 6 podstawek z możliwością kotwienia po osadzeniu na miejscu. Jak bedzie podstawa skończona i pomalowana wrzucę fotki.
Ostatnio zmieniony 25 paź 2026, 21:24 przez bartek931, łącznie zmieniany 2 razy.
-
 rc36
- Lider FORUM (min. 2000)
- Posty w temacie: 1
- Posty: 2389
- Rejestracja: 11 kwie 2014, 01:25
- Lokalizacja: Bliskie okolice Bydgoszczy
Re: Cormak Tornado 360x1000 Plus
Jeśli ciągniesz trzy fazy z powodu tokarki to nie ma to sensu, wystarczyło podłączyć ten silnik co masz w tokarce pod falownik i problem z głowy, chyba że masz jeszcze inne maszyny z zasilaniem trzy fazowym.
-
bartek931
Autor tematu - Nowy użytkownik, używaj wyszukiwarki
- Posty w temacie: 9
- Posty: 9
- Rejestracja: 18 paź 2026, 02:30
- Lokalizacja: Gdynia
Re: Cormak Tornado 360x1000 Plus
Narazie będzie jedna maszyna. Taki był plan ale koszt falownika to taki sam jak kabla. Na przyszłość juz bedzie 400V w przyszłości dojdzie jeszcze jakaś frezarka.
-
RomanJ4
- Lider FORUM (min. 2000)
- Posty w temacie: 8
- Posty: 12420
- Rejestracja: 17 mar 2009, 08:55
- Lokalizacja: Skępe
Re: Cormak Tornado 360x1000 Plus
Trzyfazowe zasilanie zawsze się przyda, zwłaszcza jeśli jest w posesji, nawet rozdzielenie faz na poszczególne gniazdka w warsztacie
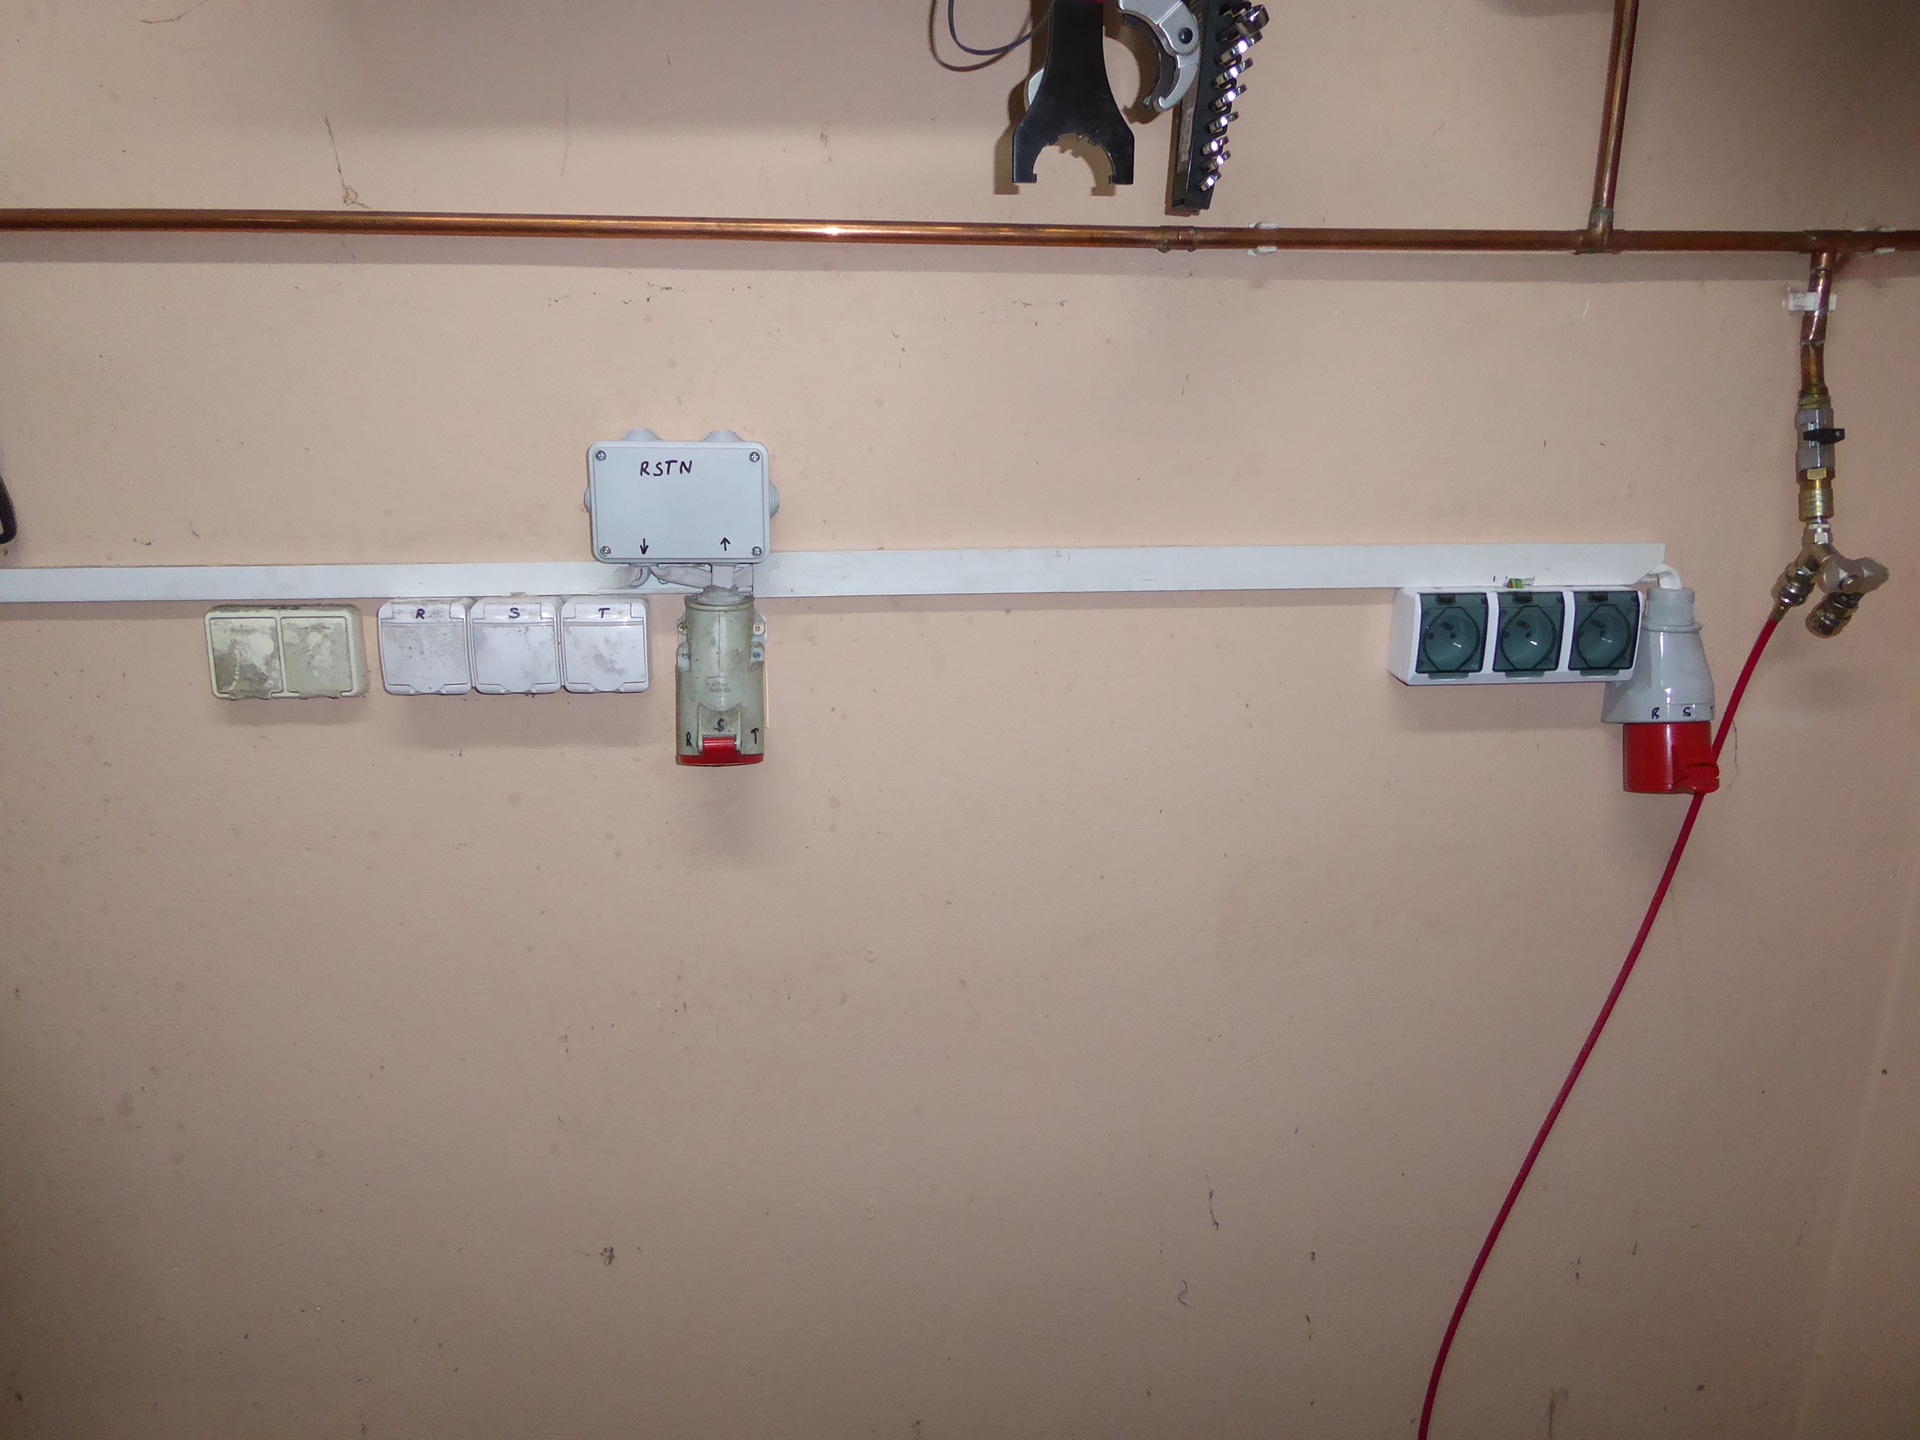
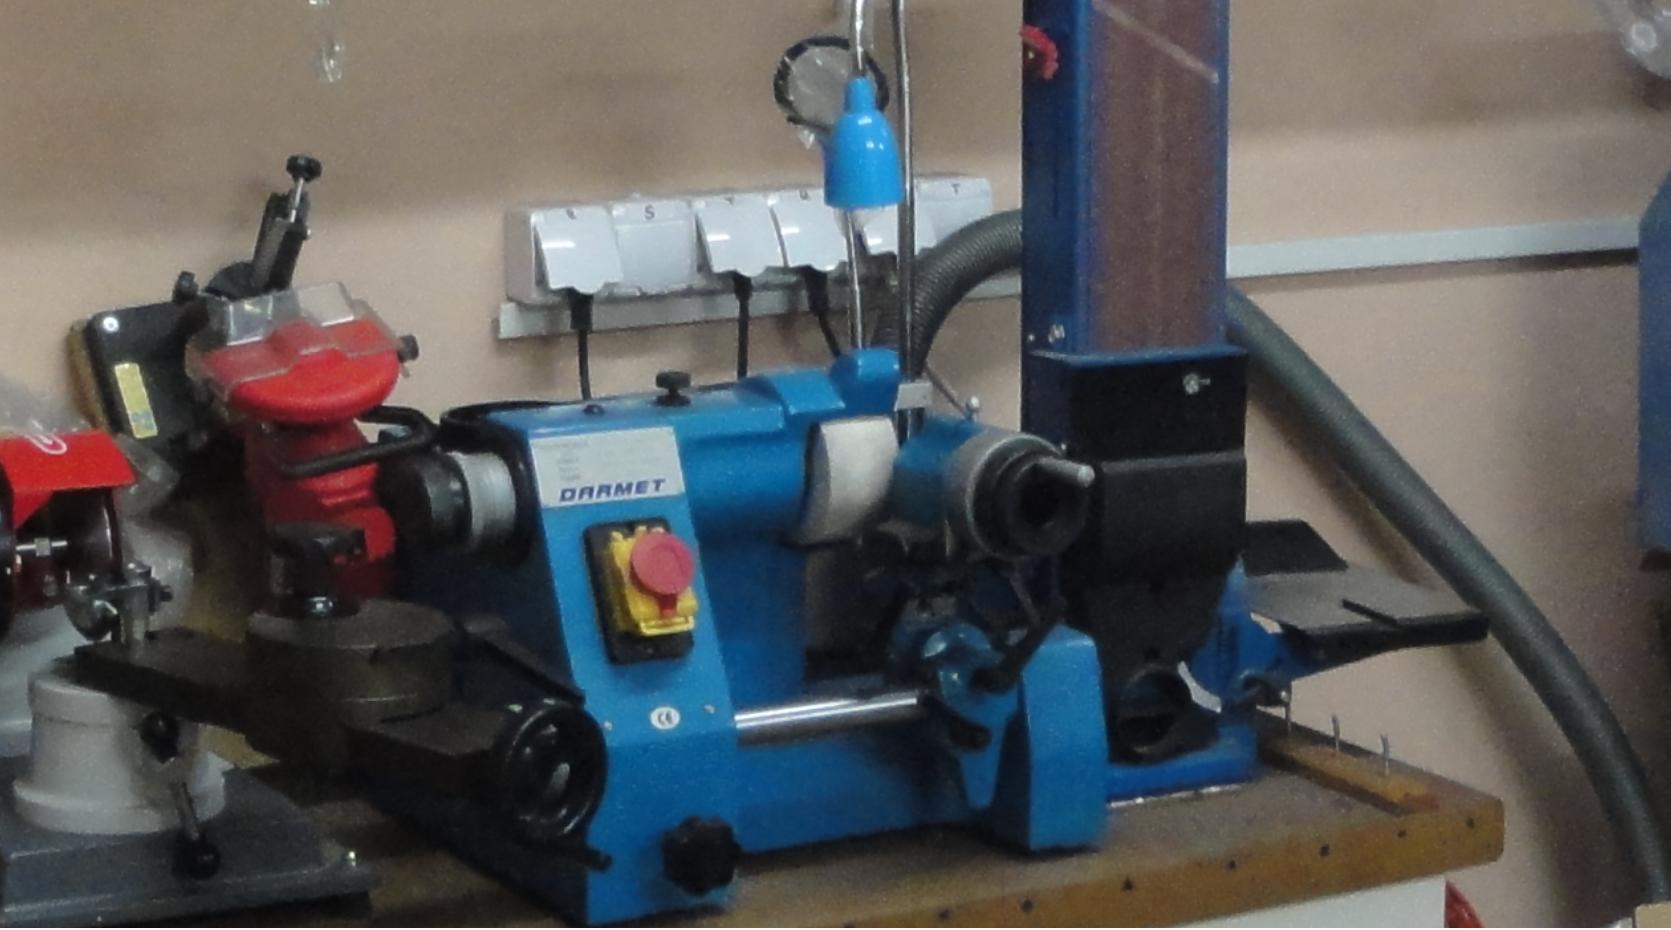
ma sens zwłaszcza kiedy używa się czułych na spadki napięcia urządzeń, jak np przecinarka plazmowa, TiG, itp gdzie można zasilić np jednofazową sprężarkę z jednej, plazmę z drugiej, a oświetlenie z trzeciej.. Poza tym mniej obciąży jedną fazę i mniej będzie sumarycznie kosztować...
ma sens zwłaszcza kiedy używa się czułych na spadki napięcia urządzeń, jak np przecinarka plazmowa, TiG, itp gdzie można zasilić np jednofazową sprężarkę z jednej, plazmę z drugiej, a oświetlenie z trzeciej.. Poza tym mniej obciąży jedną fazę i mniej będzie sumarycznie kosztować...
pozdrawiam,
Roman
Roman