Problem z frezowaniem adaptacyjnym
-
mundek21
Autor tematu - Czytelnik forum poziom 2 (min. 20)

- Posty w temacie: 7
- Posty: 20
- Rejestracja: 23 sty 2022, 19:51
Problem z frezowaniem adaptacyjnym
Cześć, mam problem z frezowaniem adaptacyjnym rowka 290x44mm. Bez przerwy wychodzi coś na kształt litery "V" w osi y, a operację profilowania wykonuje prawidłowo/ w odpowiednim miejscu( operacje są w jednym pliku). w każdym jednym symulatorze wliczając ten w sterowniku, pokazuje prostokątny rowek( prawidłowy kształt). Sterownik to DDCS EXPERT V.2.1, silniki osi : serwokrokowe 4Nm, śruby kulowe 1605, 2560 sygnałów na mm, wózki hgr20, program freecad. Przetestowałem różne postprocesory i we wszystkich jest ten sam problem. Silniki nie gubią kroku, przetestowałem układ silnik-kontroler-sterownik i jak zablokowałem ruch osi, załączył się alarm w DDCS-sie i zablokował wszelkie operacje. Osie pracują gładko. Frez fi 3mm, posuw 1400mm/min, ap5mm, ae 0,15mm. Proszę o pomoc, bo już kota dostaję
-
jasiekk7
- Specjalista poziom 2 (min. 300)

- Posty w temacie: 7
- Posty: 320
- Rejestracja: 31 lip 2011, 15:03
- Lokalizacja: Żywiec
Re: Problem z frezowaniem adaptacyjnym
O co chodzi z tym V? Zwęża, tj. na początku jest 44 a na końcu 30? Jak duży jest błąd? Może sterownik sobie interpoluje pozycje i zamiast dochodzić do wyznaczonej pozycji to ją skraca dzięki czemu zachowuje prędkość posuwu (zwłaszcza jeżeli ścieżka to takie ciągłe koła to błąd może się nakładać). Poczytaj może w instrukcji albo w internecie o "smooth moves", "interpolacji", może trzeba poustawiać odpowiednie parametry (może wystarczy #247?). Ewentualnie przyspieszenia osi.
Zrób test z szerszym rowkiem, tak żeby ścieżka była też odcinkiem prostym - wtedy ewentualny błąd nie będzie się nakładał a powinien "zerować" przy każdym ruchu prosto. Ewentualnie zmniejsz posuw - może ale nie musi pomóc - sterownik będzie miał więcej czasu na obliczenie pozycji a z przyspieszeń wyjdzie mu dokąd może dojechać najbliżej zadanej pozycji.
Jeżeli któreś z tych rozwiązań pomogło to na pewno szukać odpowiednich ustawień parametrów.
-
mundek21
Autor tematu - Czytelnik forum poziom 2 (min. 20)
- Posty w temacie: 7
- Posty: 20
- Rejestracja: 23 sty 2022, 19:51
Re: Problem z frezowaniem adaptacyjnym
Wymiar rowka jest prawidłowy-44mm. Ale zamiast prostokątnej kieszeni, frezuje kształt v. Przyspieszenie zmniejszyłem z 2000(ustawienie fabryczne) do 500. Interpolacja jest rzekomo fabrycznie wybrana. Program do mnóstwo krótkich prostych odcinków, zmniejszałem prędkość o połowę. Zwiększyłem margines błędu w tolerancji. Puściłem obróbkę na hard algorytm i na soft algorytm zmniejszonymi parametrami(mniejsza dokładniść). I nic to nie dało. 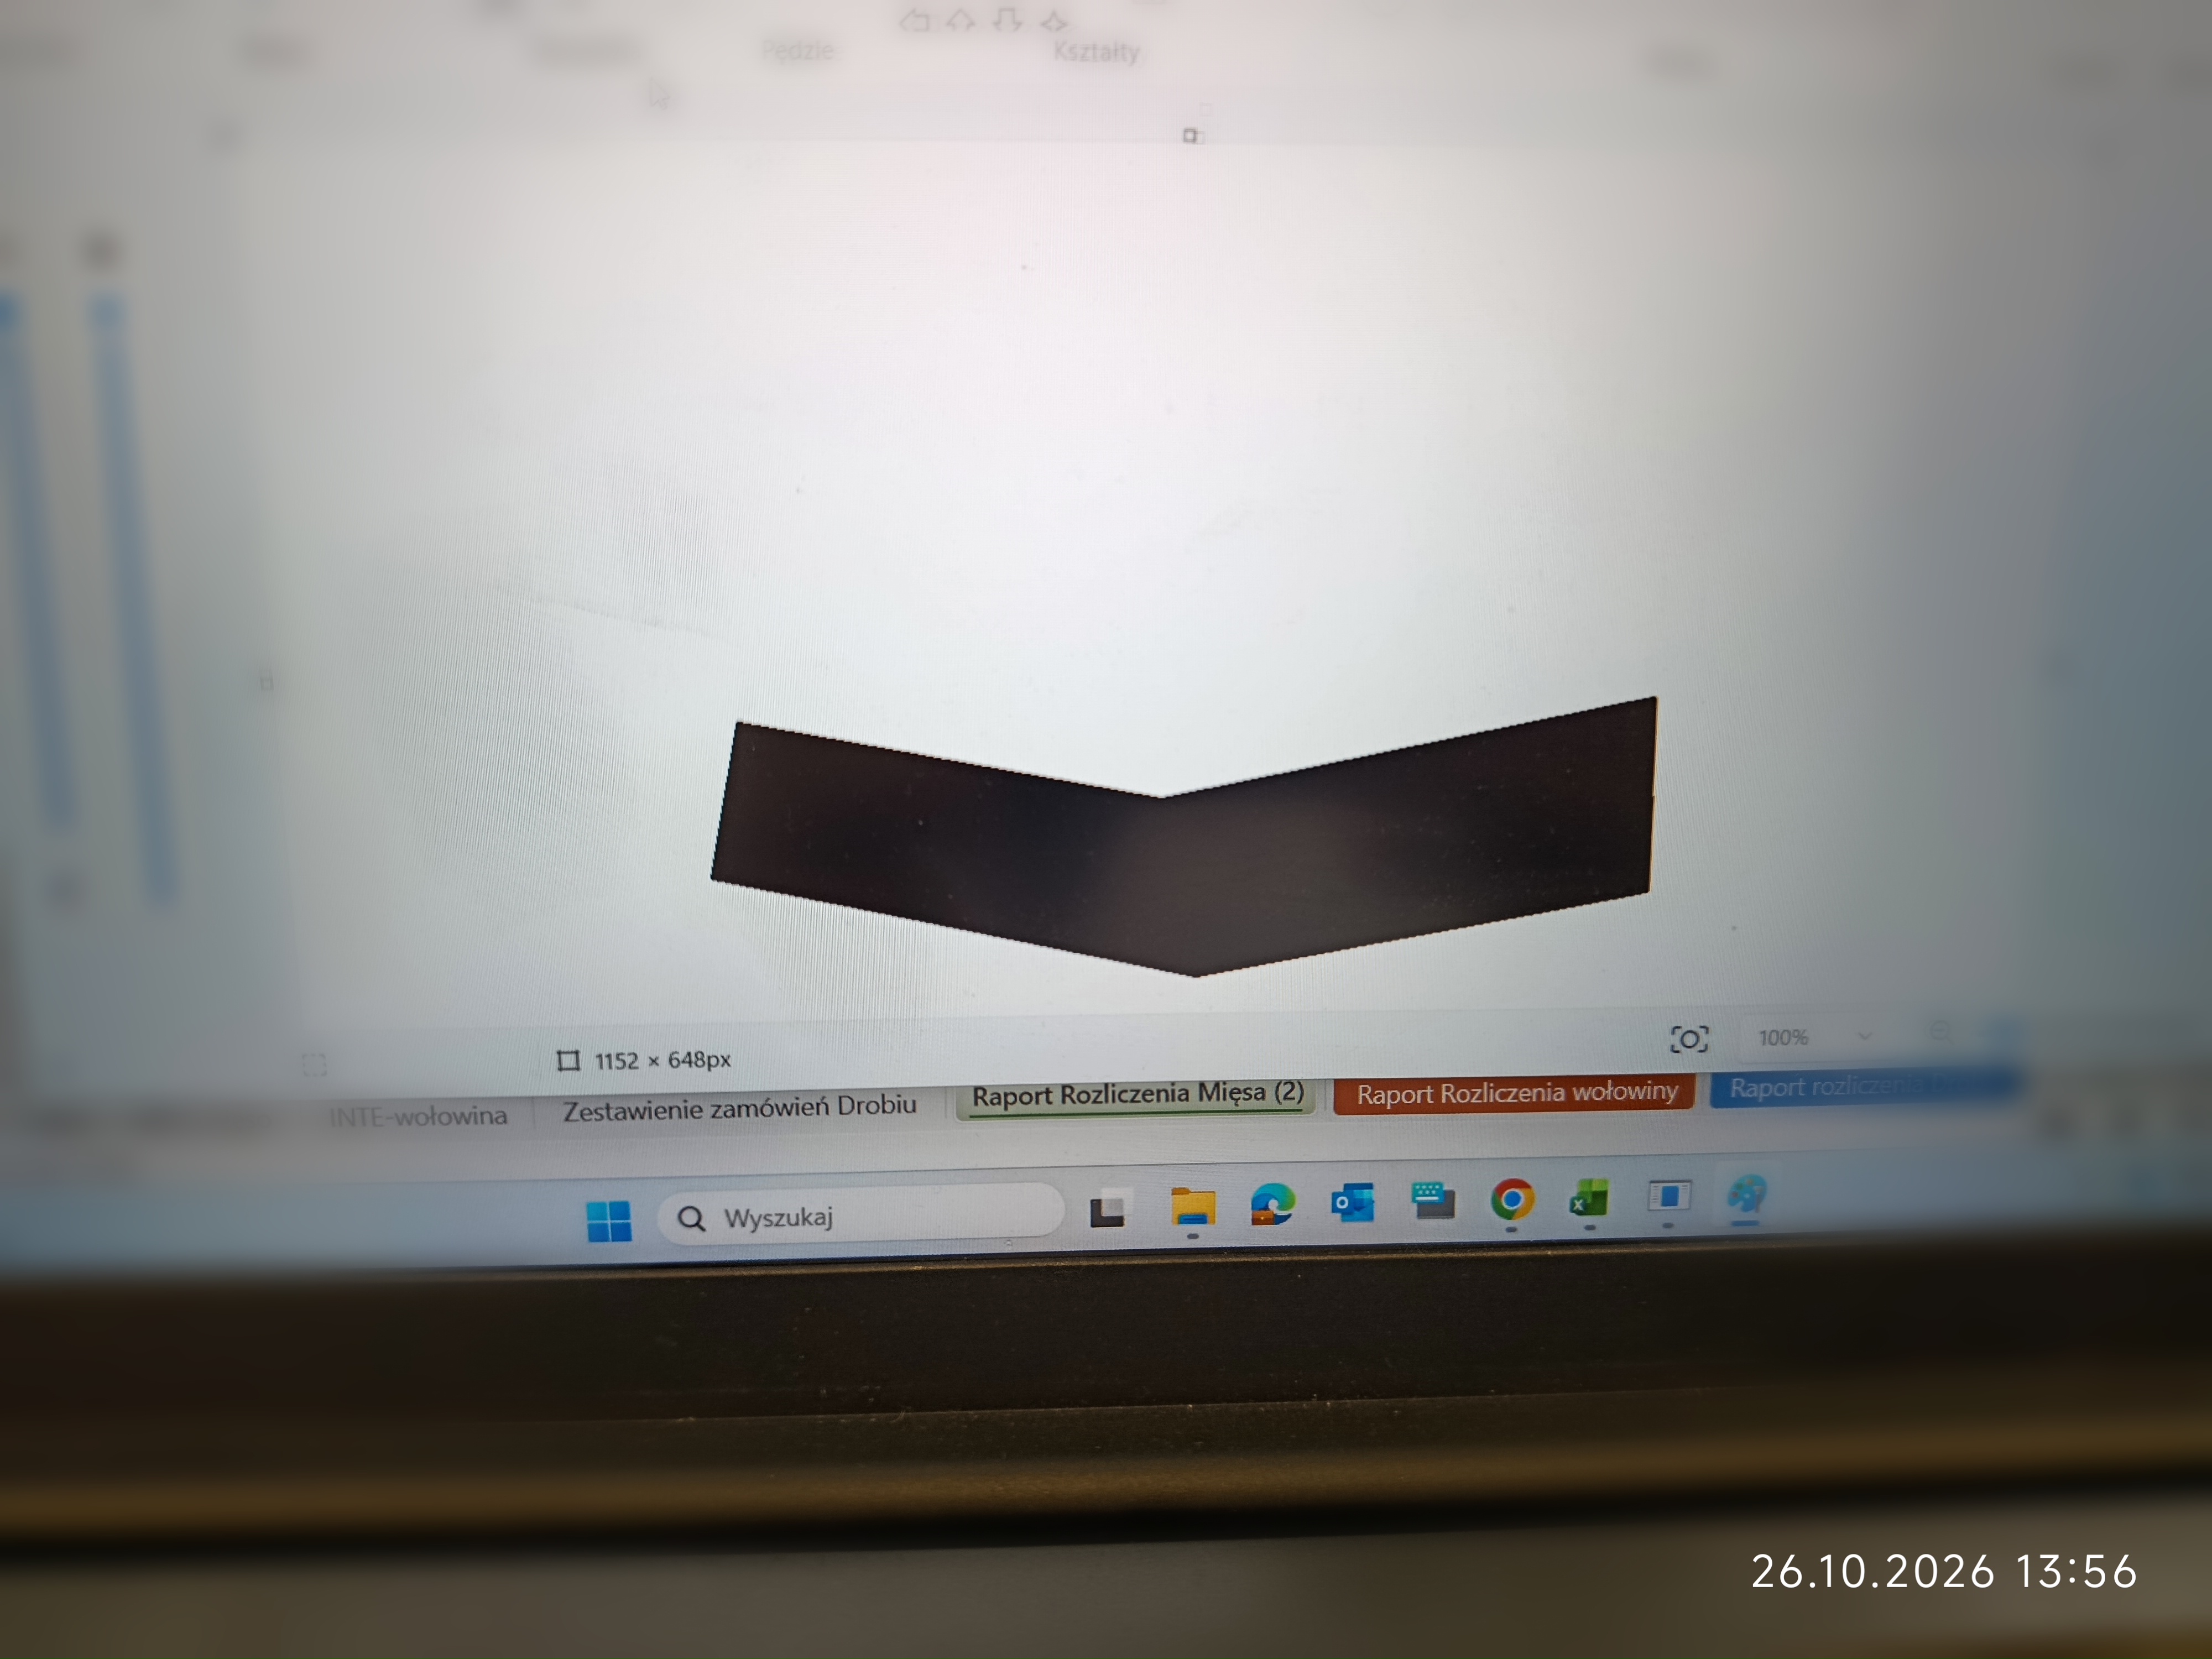
-
jasiekk7
- Specjalista poziom 2 (min. 300)
- Posty w temacie: 7
- Posty: 320
- Rejestracja: 31 lip 2011, 15:03
- Lokalizacja: Żywiec
Re: Problem z frezowaniem adaptacyjnym
Czyli to ma być prostokąt a robi takie coś?? To czegoś takiego nie widziałem w życiu. "Dziubek" jest na środku czy jak się trafi? No i jak duży jest ten błąd - to są milimetry czy mniej?
Miałem kiedyś serwokrokowce i jeden był bardzo podatny na zakłócenia - sam dodawał sobie kroki, ale to miałbyś zrobiony rowek skośnie w jedną stronę a nie taki dziubek. U mnie pomogło wywalenie falownika poza szafę.
Czy ten błąd jest widoczny podczas frezowania? Puść obróbkę bez włączania wrzeciona (wiadomo, że ponad materiałem) bo to na ogół ono i falownik generuje zakłócenia i zaobserwuj czy wtedy też takie coś wyjdzie.
-
mundek21
Autor tematu - Czytelnik forum poziom 2 (min. 20)
- Posty w temacie: 7
- Posty: 20
- Rejestracja: 23 sty 2022, 19:51
Re: Problem z frezowaniem adaptacyjnym
Tak, dzióbek jest na środku, zawsze wychodzi taki kształt. I to wychodzi tak jakby ten dzióbek był za wysoko, bo profilowanie wykonuje w odpowiednim miejscu. Falownik może generować takie zakłócenia? Później podeślę zdjęcie z cada jak ma to wyglądać i zdjęcie z frezarki.
-
jasiekk7
- Specjalista poziom 2 (min. 300)
- Posty w temacie: 7
- Posty: 320
- Rejestracja: 31 lip 2011, 15:03
- Lokalizacja: Żywiec
Re: Problem z frezowaniem adaptacyjnym
Raczej nie może generować takich zakłóceń, żeby dziubek był zawsze na środku. Trudno mi sobie to wyobrazić. To by było losowe i raczej w jedną stronę albo na przemian a nie za każdym razem tak samo. Jakby to wynikało z zakłóceń to późniejszy profil też by wyszedł w nieprawidłowym miejscu.
Czyli późniejszy profil "prostuje" rowek? (poza oczywiście tym, co już jest wybrane za dużo) i wychodzi taki "domek" (albo odwrócony).
Jak będziesz mógł to pokaż jeszcze wygenerowane ścieżki narzędzia.
Czyli późniejszy profil "prostuje" rowek? (poza oczywiście tym, co już jest wybrane za dużo) i wychodzi taki "domek" (albo odwrócony).
Jak będziesz mógł to pokaż jeszcze wygenerowane ścieżki narzędzia.
-
mundek21
Autor tematu - Czytelnik forum poziom 2 (min. 20)
- Posty w temacie: 7
- Posty: 20
- Rejestracja: 23 sty 2022, 19:51
Re: Problem z frezowaniem adaptacyjnym
Parametr 247 ma ustawione 0.005(fabrycznie), powinienem to zmienić? 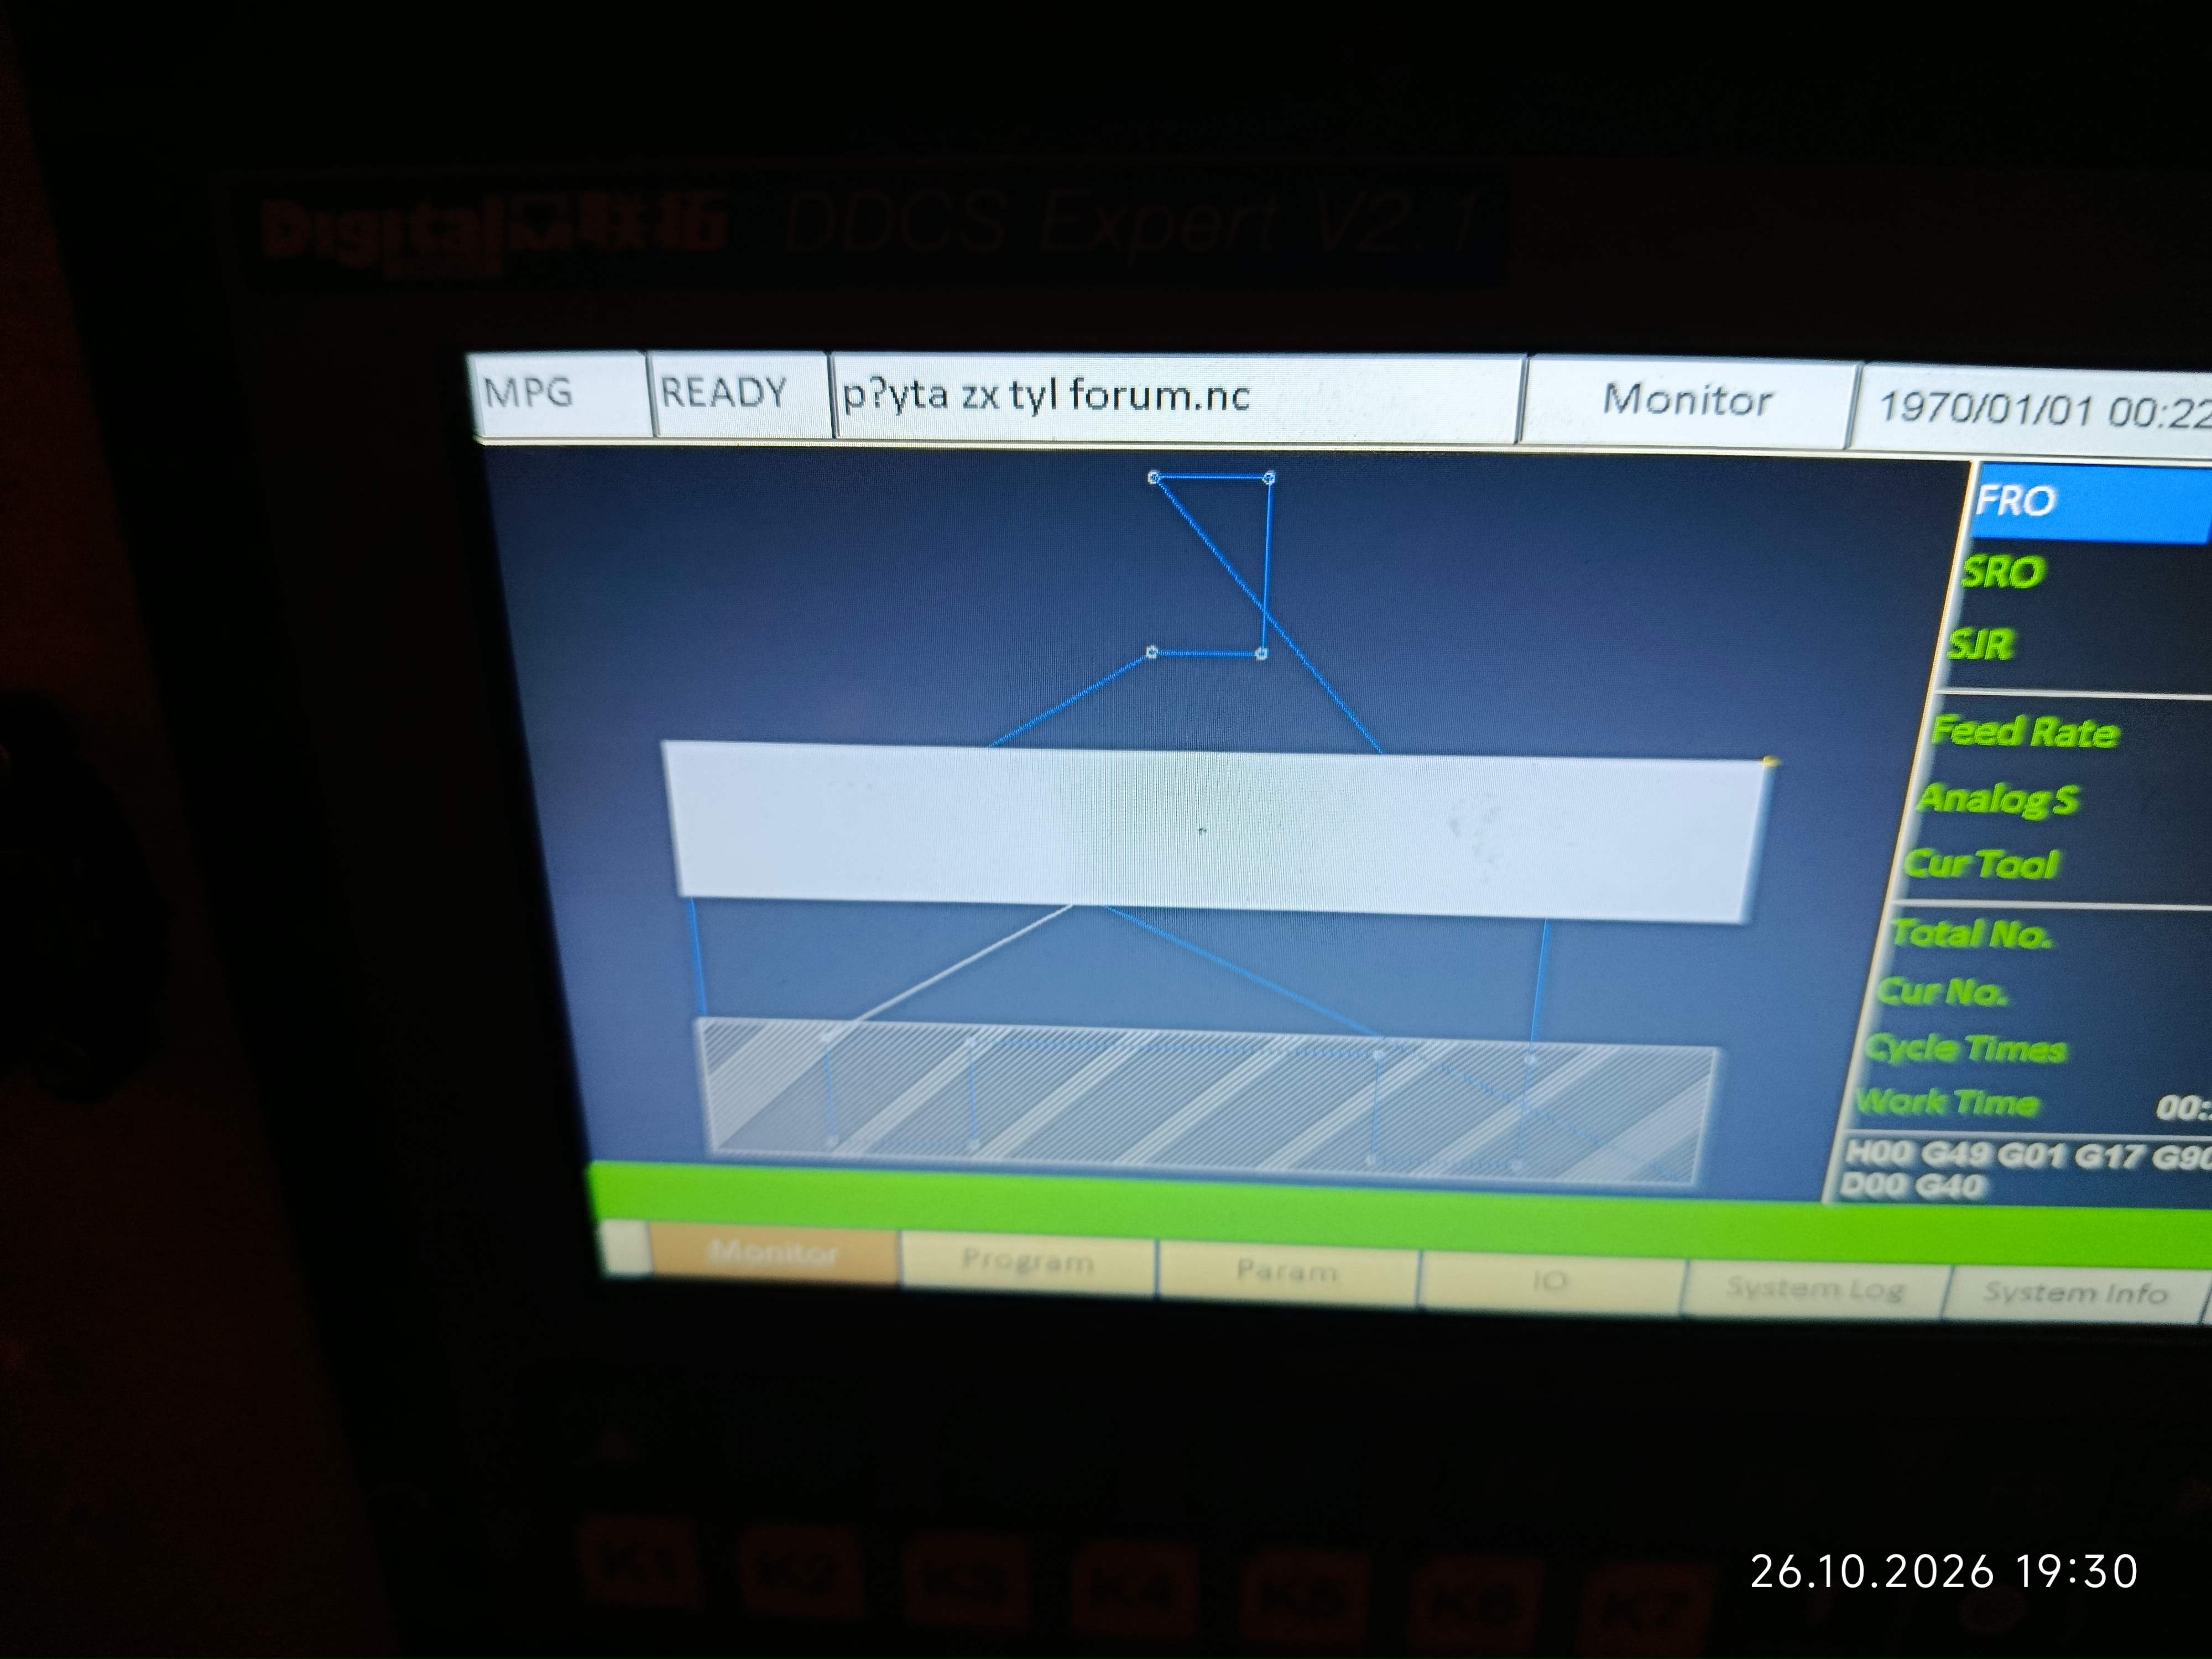
Dodane 1 minuta 8 sekundy:
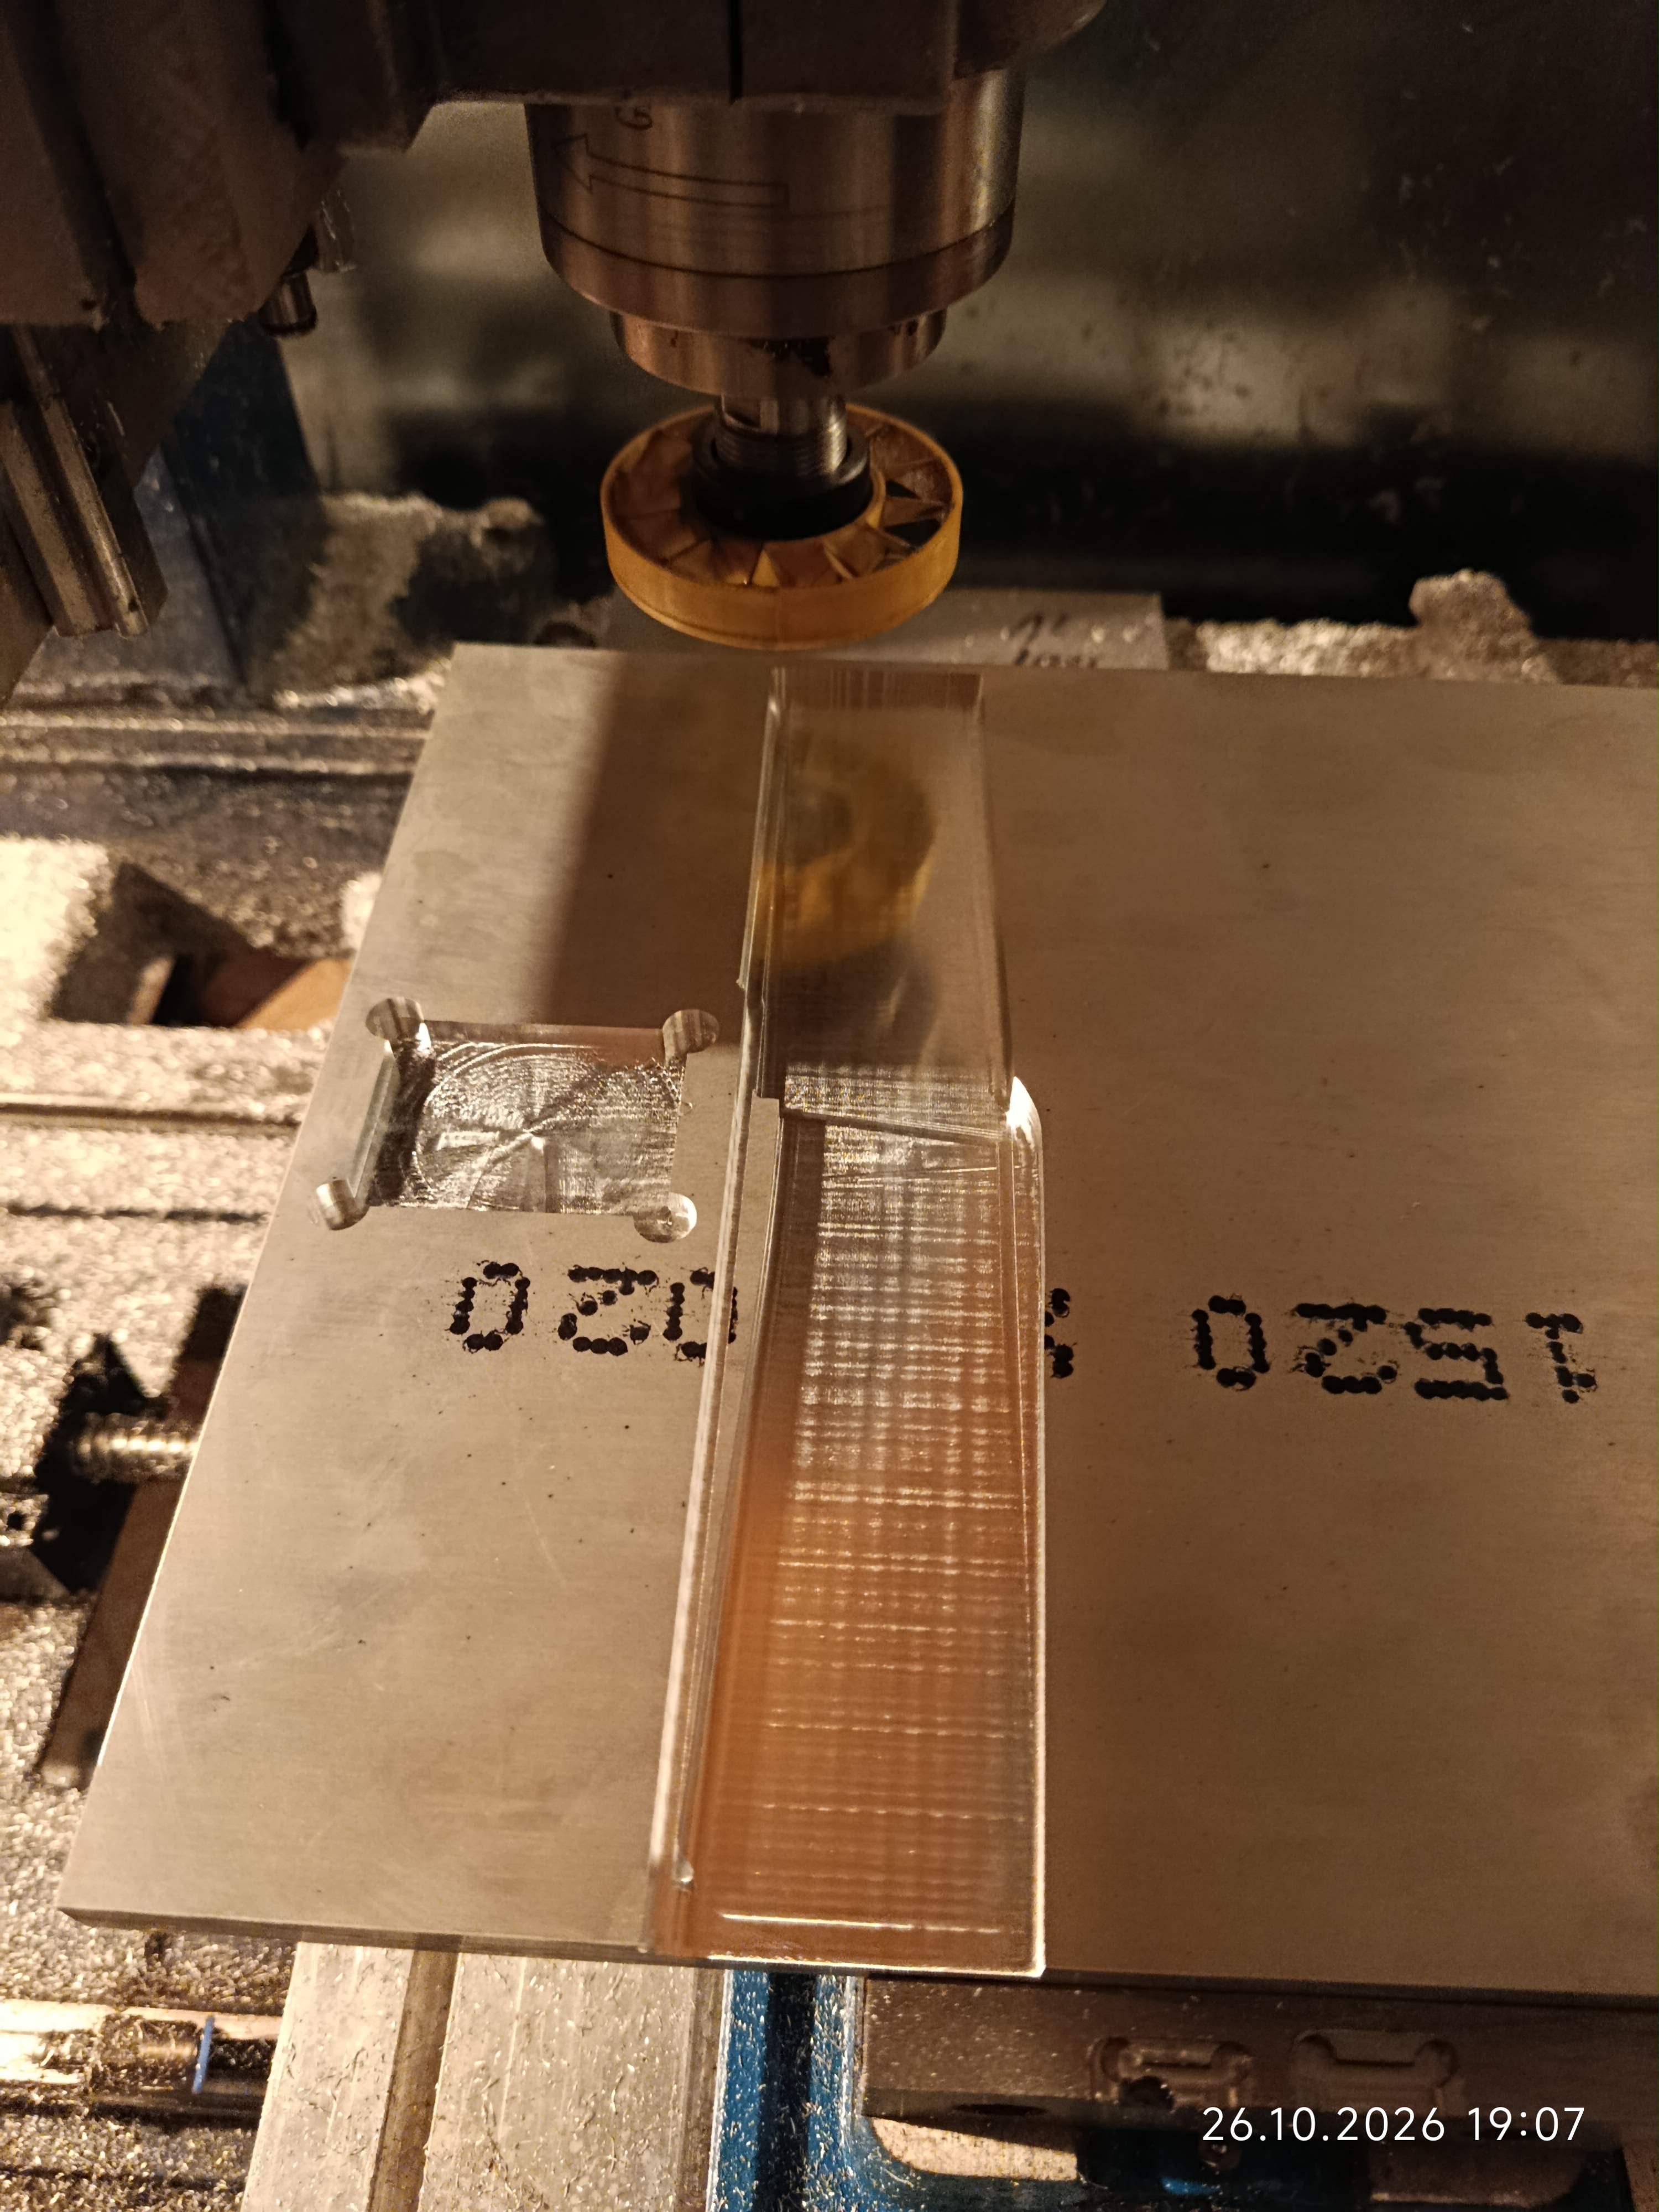 Parametr 247 ma ustawione 0.005(fabrycznie), powinienem to zmienić?
Dodane 1 minuta :
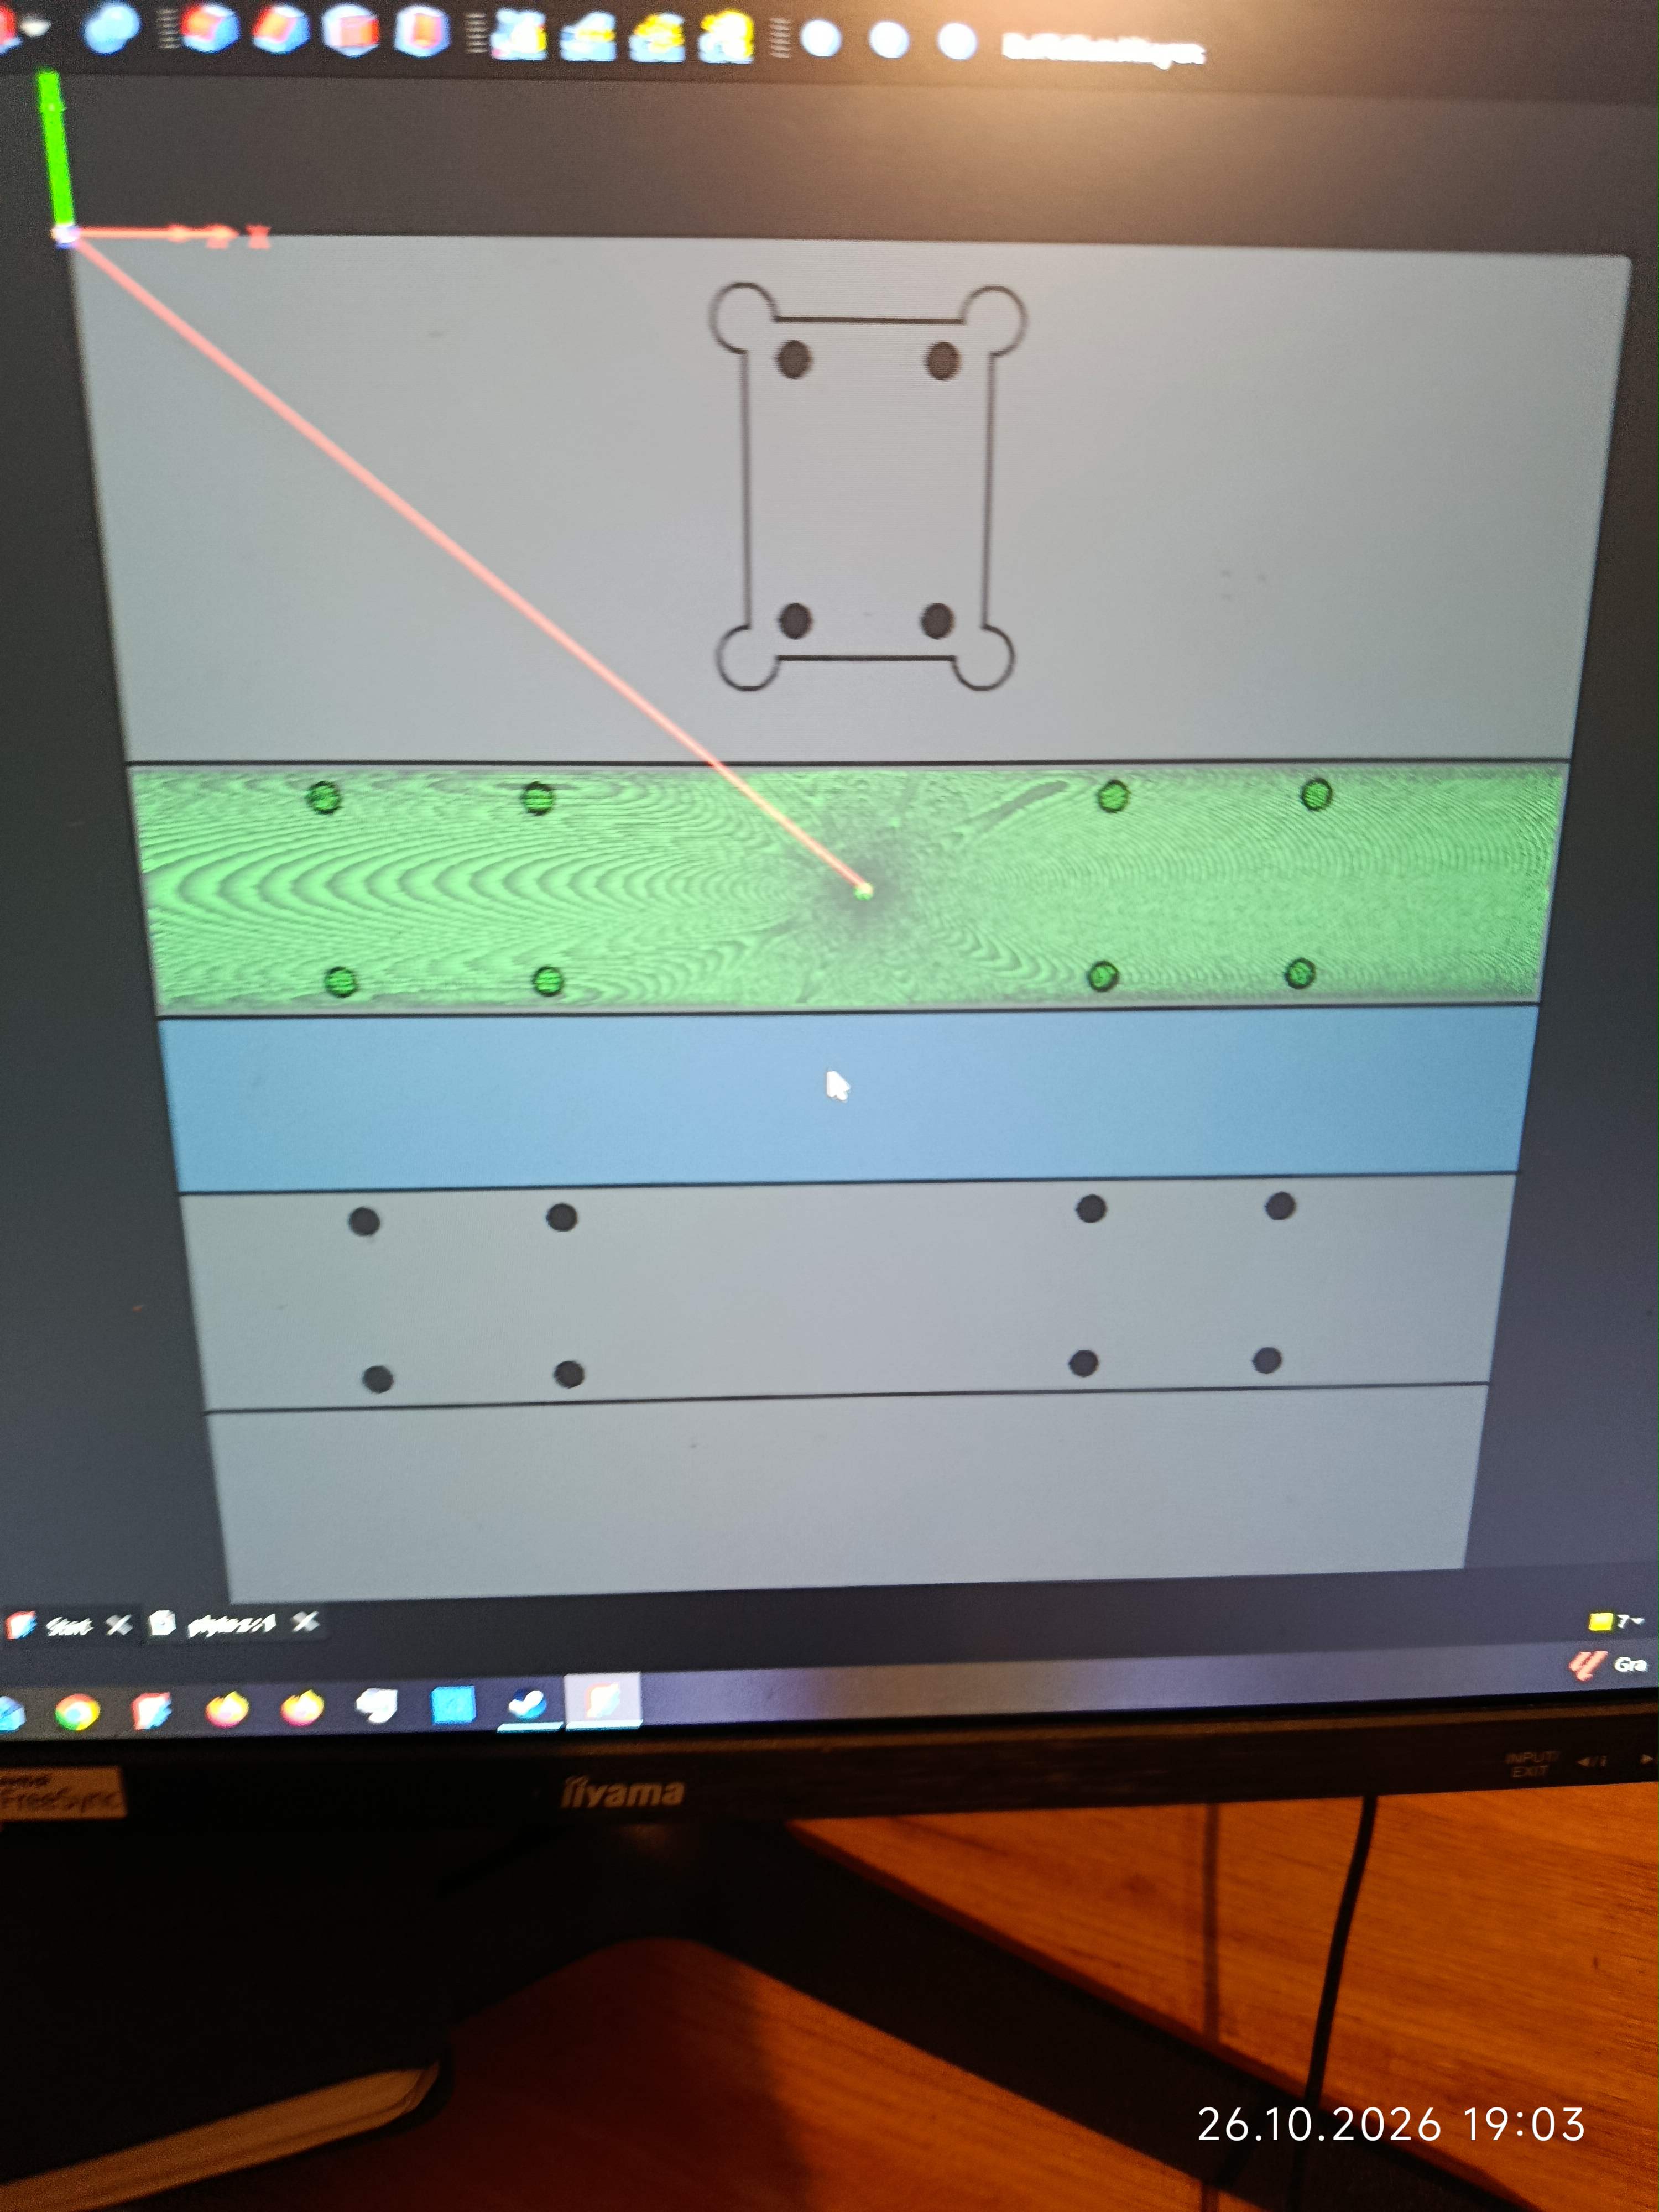
Dodane 1 minuta 8 sekundy:
Parametr 247 ma ustawione 0.005(fabrycznie), powinienem to zmienić? Dodane 1 minuta :
-
jasiekk7
- Specjalista poziom 2 (min. 300)
- Posty w temacie: 7
- Posty: 320
- Rejestracja: 31 lip 2011, 15:03
- Lokalizacja: Żywiec
Re: Problem z frezowaniem adaptacyjnym
chatgpt podpowiedział, żeby zmienić parametr #2 na wyższy. Daj 5000 i sprawdź. Podpowiada też to co ci wcześniej sugerowałem: zrób próbę z mniejszym posuwem, np 400.
-
jasiekk7
- Specjalista poziom 2 (min. 300)
- Posty w temacie: 7
- Posty: 320
- Rejestracja: 31 lip 2011, 15:03
- Lokalizacja: Żywiec
Re: Problem z frezowaniem adaptacyjnym
Dlatego może zmniejszenie prędkości pomóc. Jeżeli profil robi prawidłowo to znaczy, że maszyna nie gubi pozycji ani programowo ani sprzętowo a najbardziej wygląda to właśnie na problem z generowaniem ścieżki narzędzia przez sterownik, tj zbyt dużo krótkich odcinków powoduje problemy z interpolacją.
Jakiego postprocesora używasz? Mogę wygenerować ci taki program z różnymi ustawieniami wygładzania ścieżki.
Jakiego postprocesora używasz? Mogę wygenerować ci taki program z różnymi ustawieniami wygładzania ścieżki.