Cześć,
mam ostatnio sporo cięcia profili aluminiowych - rury, kwadraty i kątowniki. Używam ukośnicy dewalta z tarczą do aluminium nie pamiętam jakiej firmy. Problem jest taki, że tnąc alu tarczą jakość powierzchni jest słaba - robi się zadzior. Zwłaszcza jest to widoczne w przypadku kątowników gdzie nakładam ich 10 na siebie i tnę.
Profile, które dostaje do obróbki mają ładną powierzchnie po cięciu. Domyślam się, że cięcie odbywa się piłą taśmową.
Taki sam problem występuje w przypadku wiercenia. Otwory w większości 8-12mm. Jadę na pionowej wiertłem na gotowo. Alu się topi i nie wygląda estetycznie.
klientowi to nie przeszkadza, ale przeszkadza mi.
Proszę więc o rady jak się zabrać do dalszej obróbki? Może zastosować chłodzenie podczas cięcia i wiertolenia? Wiercić na 2 razy nie ma sensu bo czas. Mam ukośnicę do stali 3kW na tarczę 400mm. Czy zamocowanie dużej tarczy polepszy jakość cięcia?
obróbka amelinium - cięcie, wiercenie
-
Avalyah
- Lider FORUM (min. 2000)

- Posty w temacie: 3
- Posty: 2475
- Rejestracja: 29 lis 2015, 00:38
- Lokalizacja: Bielsko-Biała
Re: obróbka amelinium - cięcie, wiercenie
zzzZZZ pisze:Alu się topi
Raczej się nie topi, po prostu te płaskowniki itd. wykonane są z PA38, które jest miękkie i ciągliwe. Chłodzenie na pewno trochę pomoże, ale czy będzie zupełnie bez zadziorów to wątpię.
-
 zzzZZZ
Autor tematu - Specjalista poziom 1 (min. 100)

- Posty w temacie: 7
- Posty: 260
- Rejestracja: 14 cze 2018, 13:09
- Lokalizacja: piniendzy z komuni wciąż jest mi nieznana
- Kontakt:
Re: obróbka amelinium - cięcie, wiercenie
Źle dobrane słownictwo. Nie mam pewności co to za materiał dokładnie. Robie właśnie testy na wiercąc pierw 4 potem 10 wychodzi całkiem spoko. Jest sens inwestować w wiertło 3 piórowe?
<h1>wszystko jest trudne zanim stanie się łatwe</h1>
-
pavyan
- Specjalista poziom 3 (min. 600)
- Posty w temacie: 1
- Posty: 809
- Rejestracja: 12 paź 2018, 21:36
Re: obróbka amelinium - cięcie, wiercenie
zzzZZZ pisze:Może zastosować chłodzenie podczas cięcia i wiertolenia?
Tym pytaniem mnie zdziwiłeś... czy to znaczy, że jak dotąd robisz w miękkim aluminium bez smarowania/chłodzenia? Jeżeli na sucho, to nic dziwnego że Ci się paprze.
Po pierwsze, narzędzia muszą być ostre (ale przynajmniej w aluminium się szybko nie tępią), a po drugie równie ważne - dawaj jakiś olej obróbkowy pod narzędzie. Chodzi o to, że przy szybkiej obróbce (szczególnie miękkiego stopu) aluminium szybko tworzy się narost i narzędzie "rozpycha" się w materiale zamiast skrawać.
Otwór ma wyjście z wielkim gradem, cięcie również, a powierzchnia jest zatarta, zamazana i brzydka.
Twardsze stopy (silumin), powyżej np. PA6 włącznie obrabia się zdecydowanie lepiej, ale profile ekstrudowane z miękkiego materiału - całkiem marnie.
Spróbuj dać może roztwór boroleju, ale nie kilka procent w wodzie jak w "normalnym" przepisie (bo wtedy głównie chłodzi), a np. 5-8% - wtedy "bardziej" smaruje. Olej zapobiega w dużym stopniu powstawaniu narostu i klejeniu się aluminium do krawędzi natarcia: ostrza są o wiele dłużej czyste, więc skrawają a nie zgarniają.
TEREBORU szkoda bo drogi, ale i zwykły olej lniany (ogólnie: roślinny) będzie dobry - jedyna wada: nieusunięty zasycha, klei się.
Teoretycznie do obróbki aluminium zalecany jest alkohol (oczywiście denaturat
 ), ale mnie jakoś ten sposób nie podchodzi - wolę oleje. Ale jak mi się nie chce wstać po pojemnik, to poślinię wiertło i też dobrze idzie

Pomogłem? Kliknij, proszę :-)
-
zzzZZZ
Autor tematu - Specjalista poziom 1 (min. 100)
- Posty w temacie: 7
- Posty: 260
- Rejestracja: 14 cze 2018, 13:09
- Lokalizacja: piniendzy z komuni wciąż jest mi nieznana
- Kontakt:
Re: obróbka amelinium - cięcie, wiercenie
Chwilowo do testów smaruje wd40 dosyć intensywnie. Nie wpływa także jakoś super na wiercenie ale chyba mniej się wiertło klei. Docisk ręczny
<h1>wszystko jest trudne zanim stanie się łatwe</h1>
-
Avalyah
- Lider FORUM (min. 2000)
- Posty w temacie: 3
- Posty: 2475
- Rejestracja: 29 lis 2015, 00:38
- Lokalizacja: Bielsko-Biała
Re: obróbka amelinium - cięcie, wiercenie
Z PA38 moim zdaniem przy takich robótkach ręcznych nie wygrasz, niezależnie co byś robił. A na 95% to właśnie z PA38 masz te wszystkie profile i chociaż PA38 PA38 nierówne (czasami nawet PA38 zdarzy się ładnie skrawać, a czasami zakleja podwójnie) to tym zadziorom trudno będzie zapobiec, nawet z odpowiednim smarowaniem.
Ale prawdą jest, że jakoś ciąć to się da, bo nie raz zamawiając dostawałem piękną powierzchnię odcięcia i mam wrażenie, że właśnie robione to było piłą tarczową, ale taką bardzo dużą, porządną i ona rzeczywiście wchodzi jak w masło.
Ale prawdą jest, że jakoś ciąć to się da, bo nie raz zamawiając dostawałem piękną powierzchnię odcięcia i mam wrażenie, że właśnie robione to było piłą tarczową, ale taką bardzo dużą, porządną i ona rzeczywiście wchodzi jak w masło.
-
zzzZZZ
Autor tematu - Specjalista poziom 1 (min. 100)
- Posty w temacie: 7
- Posty: 260
- Rejestracja: 14 cze 2018, 13:09
- Lokalizacja: piniendzy z komuni wciąż jest mi nieznana
- Kontakt:
Re: obróbka amelinium - cięcie, wiercenie
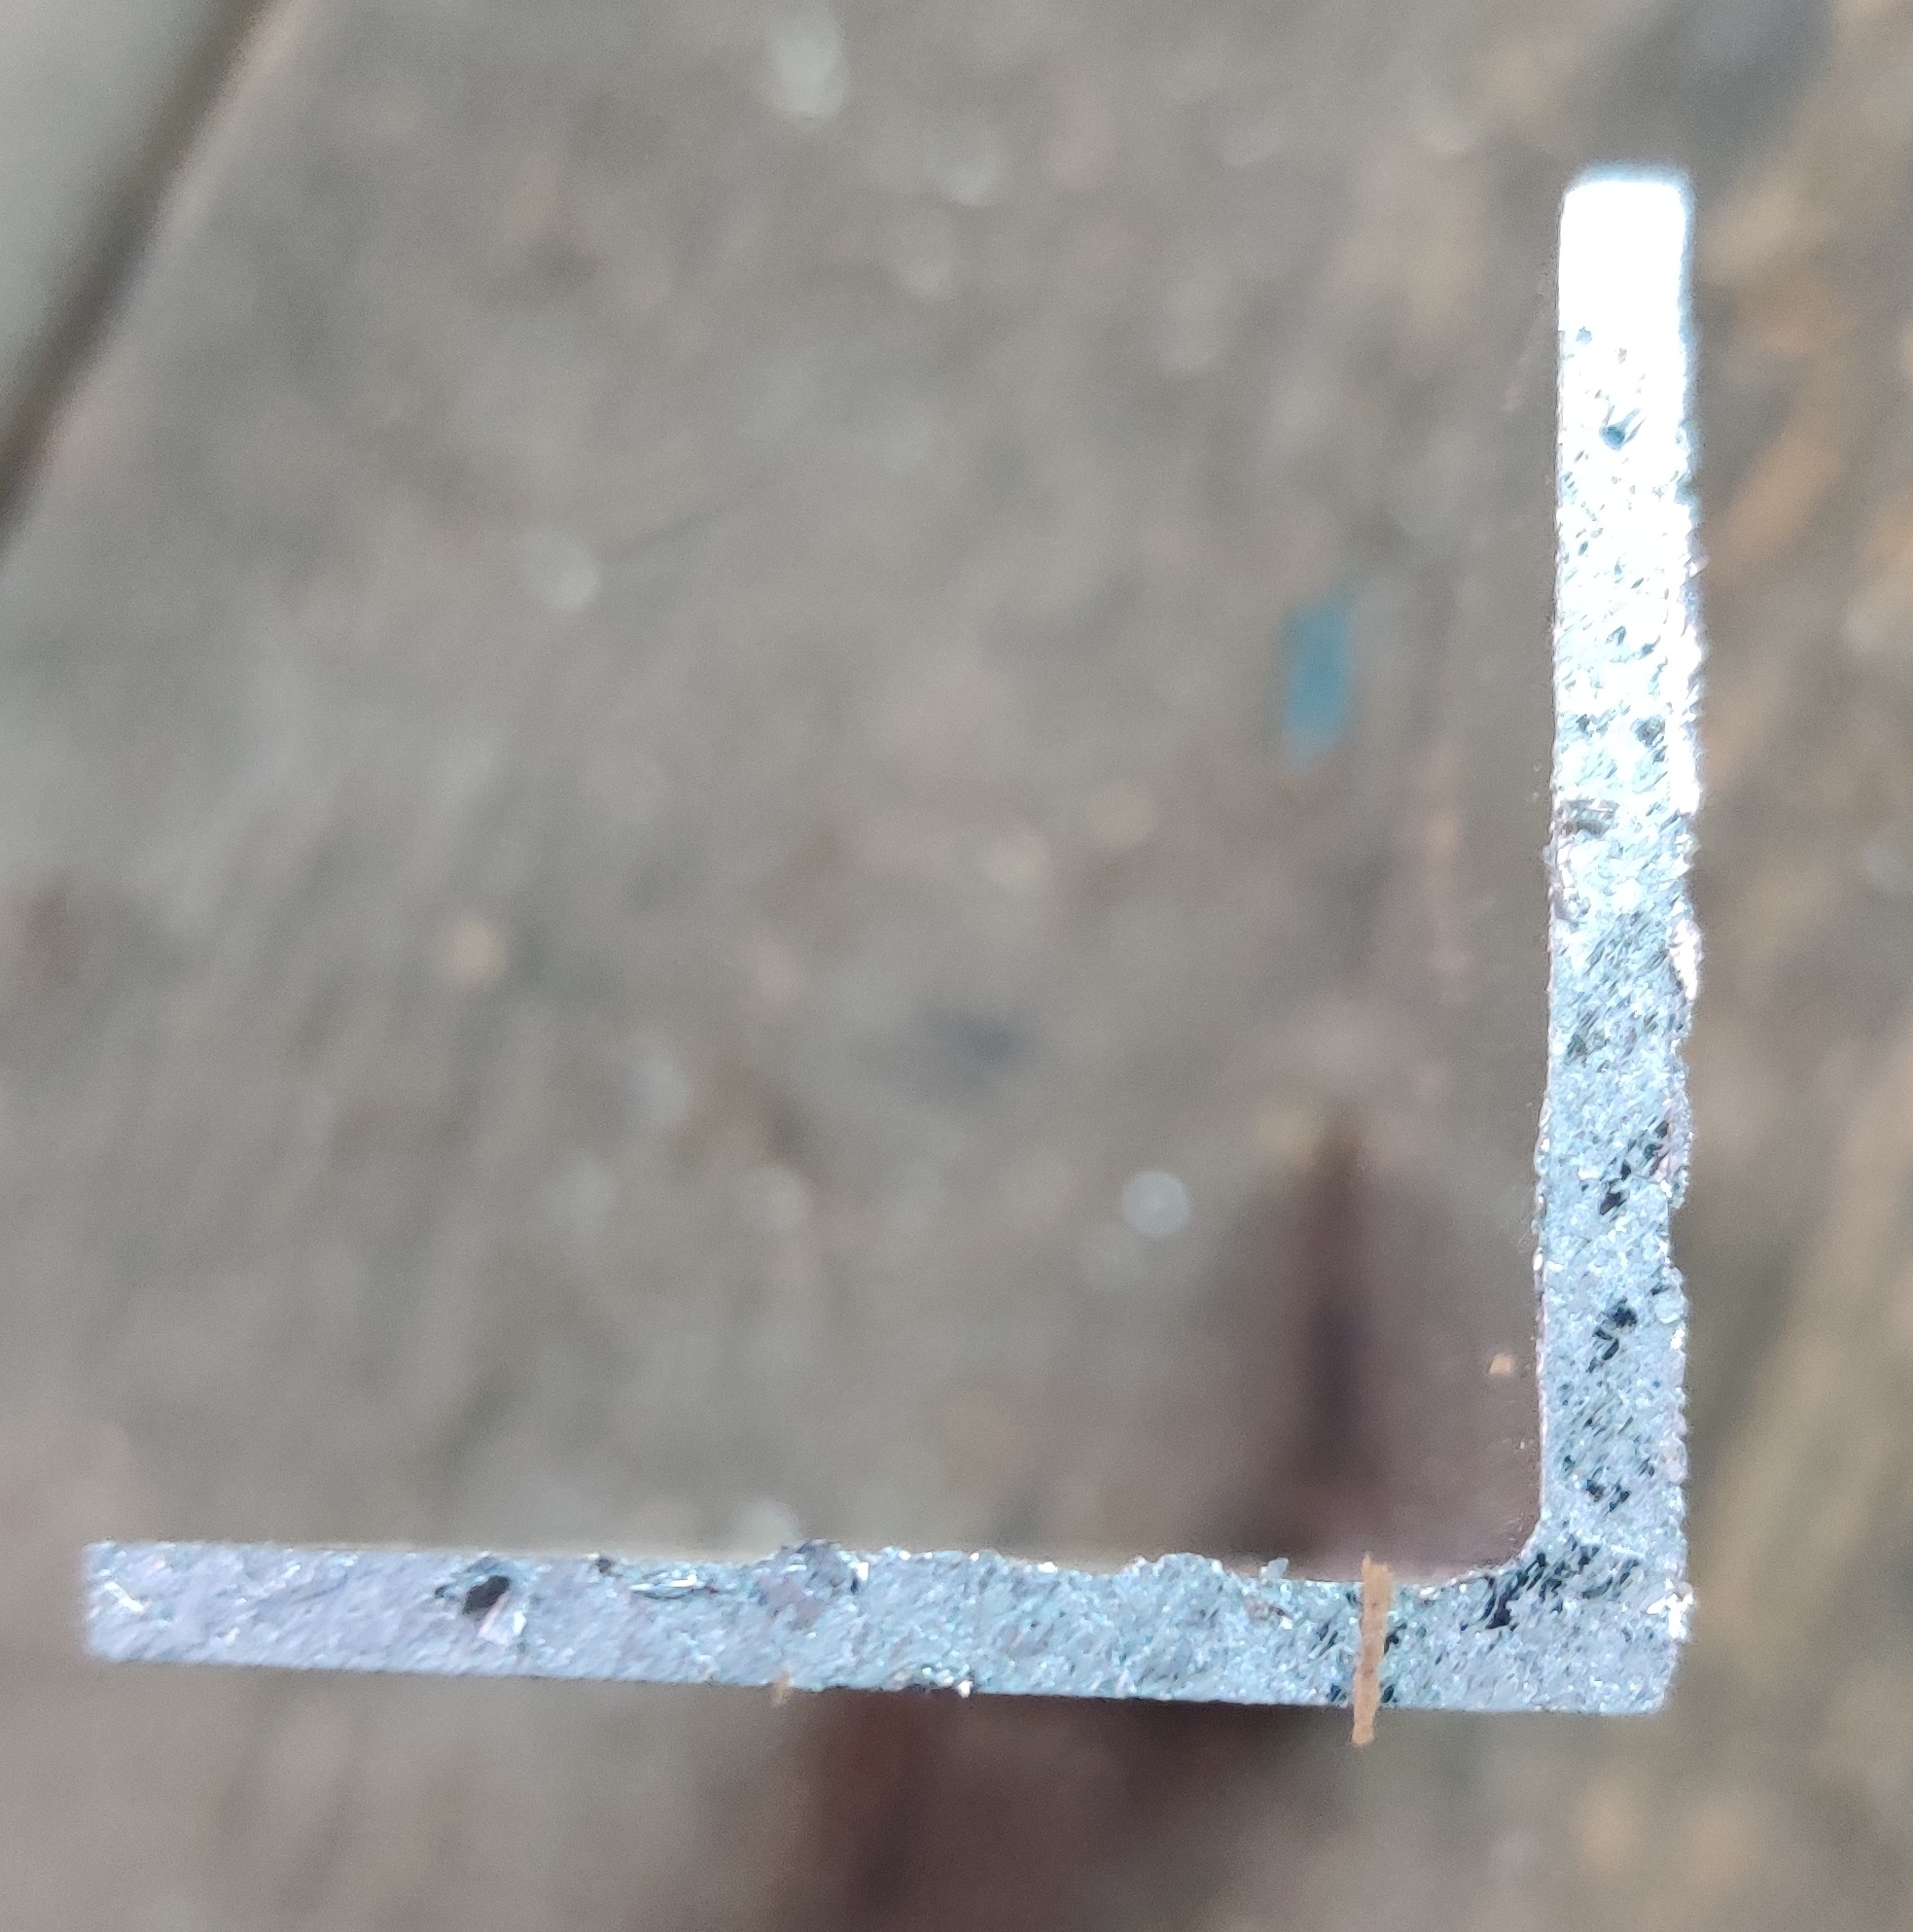
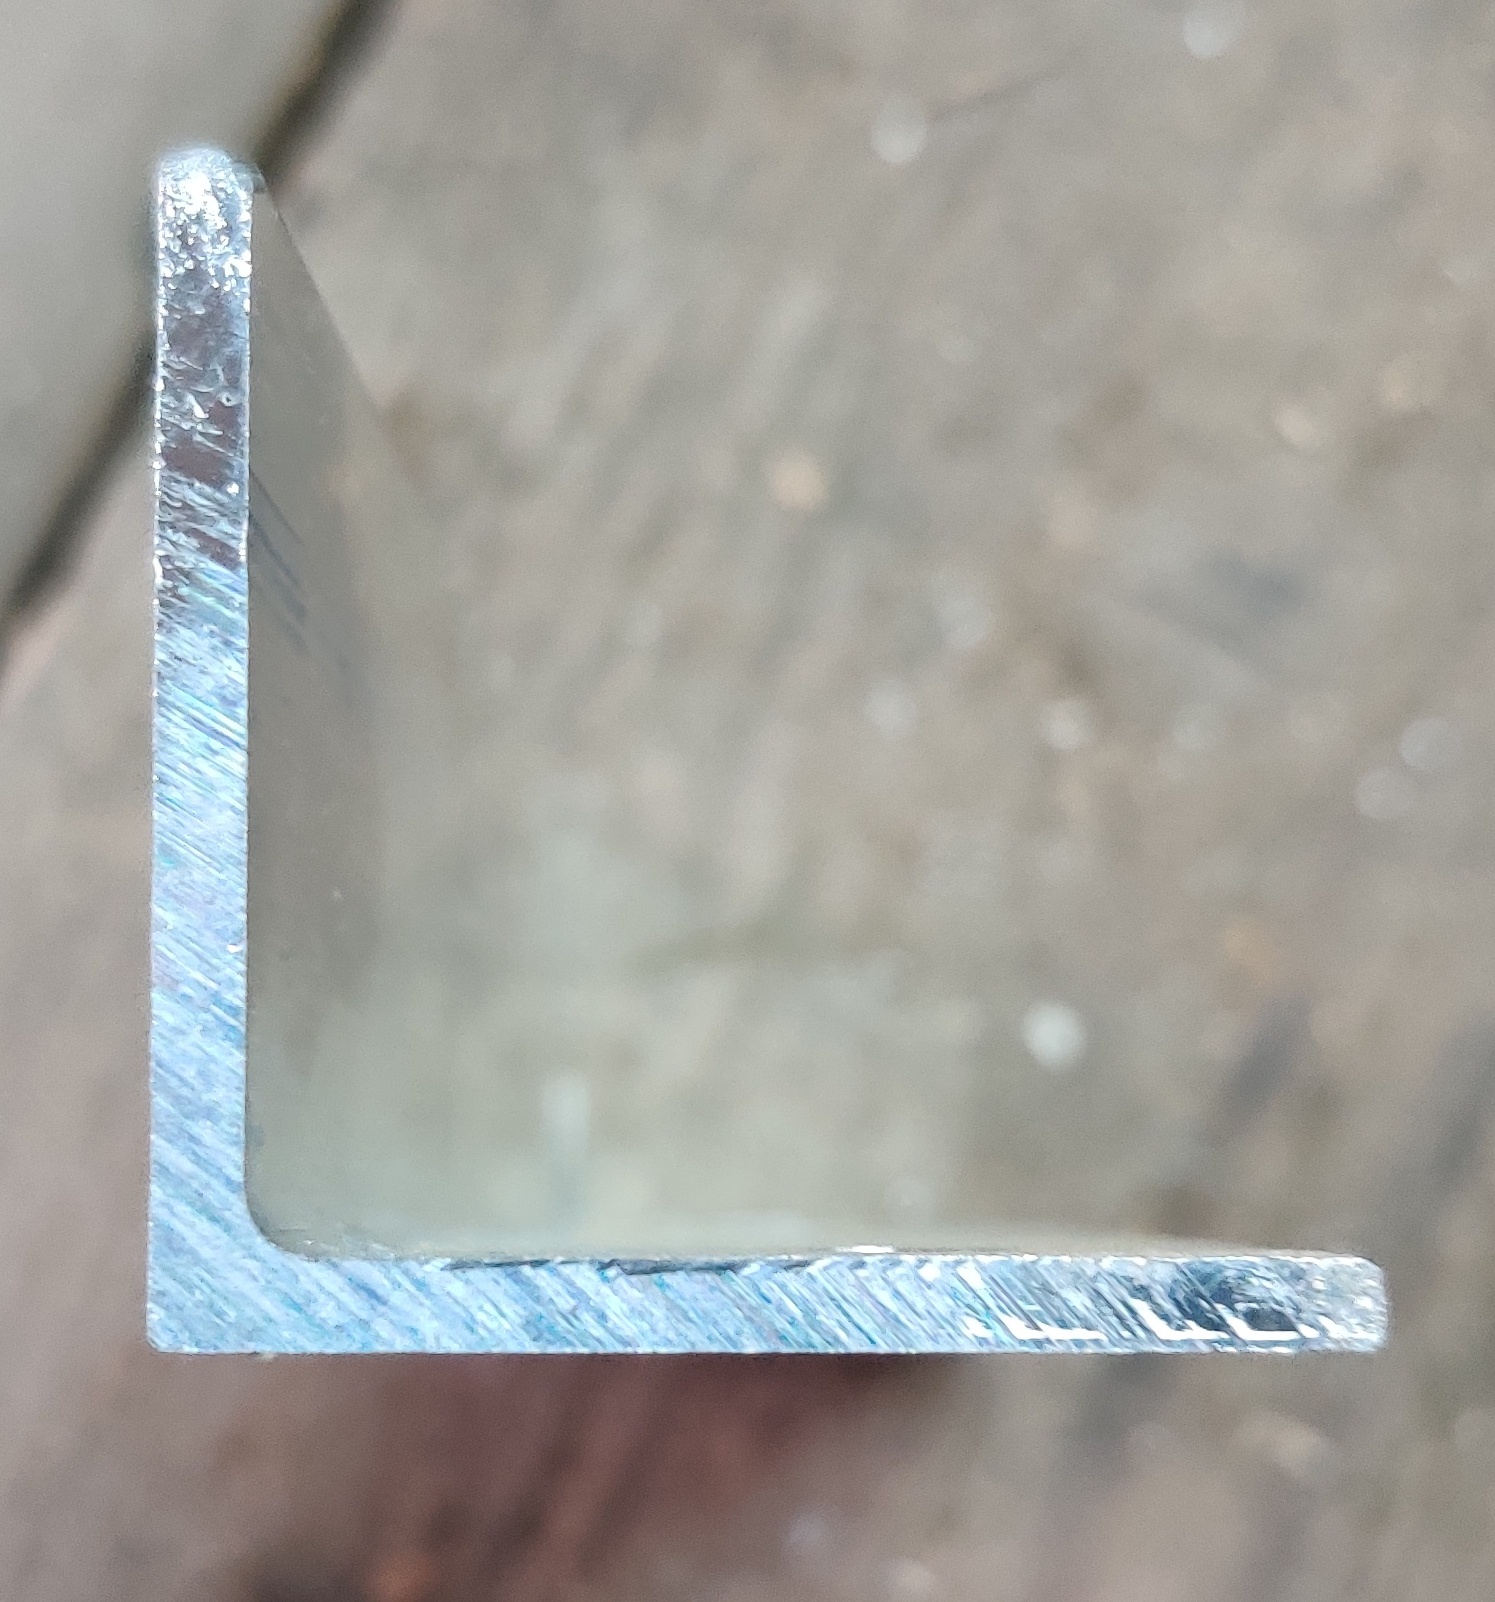
Tarcza vs że składu . Foto nie odzwierciedla rzeczywistości jakiś super ale widać napewno różnice . Kiedyś widzialem w hurtowni jak cięli właśnie tasmówką. Może to jest rozwiązanie ?
<h1>wszystko jest trudne zanim stanie się łatwe</h1>
-
oprawcafotografii
- Lider FORUM (min. 2000)
- Posty w temacie: 2
- Posty: 6366
- Rejestracja: 29 kwie 2009, 10:11
- Lokalizacja: Kraków / Jaworzno / Kopanka
Re: obróbka amelinium - cięcie, wiercenie
Ciąłem i wierciłem tysiące profili PA38. Podstawa to dobra tarcza, jak chcesz jeszcze poprawić to smarowanie
jak normalnie podczas frezowania. Ale to już może być przesada.
Za to otwory wszystkie frezowałem frezem 1-piórowym polerowanym - zostawiałem 0.1mm materiału
i na koniec objazd dookoła. Otworek wychodzi lustrzany.
q
jak normalnie podczas frezowania. Ale to już może być przesada.
Za to otwory wszystkie frezowałem frezem 1-piórowym polerowanym - zostawiałem 0.1mm materiału
i na koniec objazd dookoła. Otworek wychodzi lustrzany.
q
„Największym wrogiem wolności jest najedzony niewolnik.”
-
zzzZZZ
Autor tematu - Specjalista poziom 1 (min. 100)
- Posty w temacie: 7
- Posty: 260
- Rejestracja: 14 cze 2018, 13:09
- Lokalizacja: piniendzy z komuni wciąż jest mi nieznana
- Kontakt:
Re: obróbka amelinium - cięcie, wiercenie
@oprawcafotografii jakie tarcze polecasz?
Co do otworów to nie jadę na CNC tylko pionówką
Co do otworów to nie jadę na CNC tylko pionówką
<h1>wszystko jest trudne zanim stanie się łatwe</h1>
-
oprawcafotografii
- Lider FORUM (min. 2000)
- Posty w temacie: 2
- Posty: 6366
- Rejestracja: 29 kwie 2009, 10:11
- Lokalizacja: Kraków / Jaworzno / Kopanka
Re: obróbka amelinium - cięcie, wiercenie
Tarcze sprawdzę gdy wrócę do domu - we wtorek.
q
q
„Największym wrogiem wolności jest najedzony niewolnik.”