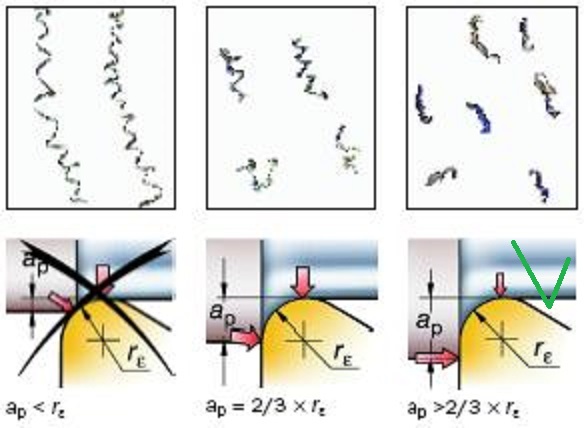
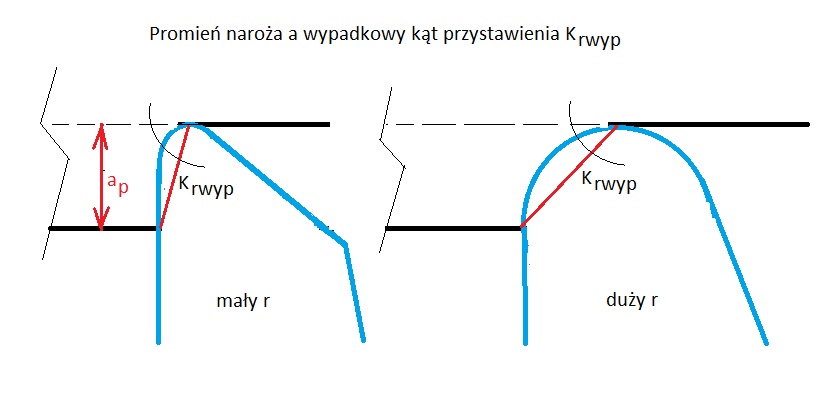
Teoria teorią a życie swoje. Teoretyczne parametry odnoszą się do sztywnych i silnonapedowych maszyn produkcyjnych.
Zacznij od 600obr/min dla niewielkiej głębokości skrawania
ap
(0,15-0,25mm) i potem rób korekty +;- obrotów i
ap, bo stal stali nierówna, a jeszcze jak trochę skorodowana to i obroty mocno siadają..
Planowałem głowiczką 50mm (co prawda na płaskie płytki TPUN i drugą na ) skorodowane ceowniki 80 frezarką (typu KF25, silnik 600W, przekładnia L) z ap ~0,25mm 700-900obr/min, przy większych parametrach napęd zaczynał niedomagać, natomiast w czystej stali 18G2A było trochę lepiej..
https://www.cnc.info.pl/topics80/frezar ... t73101.htm
APMT z racji dodatniego kąta natarcia będą skrawać lżej niż płaskie, ale też zbyt wiele nie wyciągniesz ze względu na mała sztywność i niezbyt mocny napęd maszyny.