Atest to nie gwarancja tego, co leży na regale
Atest materiałowy, czyli świadectwo odbioru 3.1 lub 3.2 według PN-EN 10204, deklaruje skład chemiczny partii wyprodukowanej przez hutę. Nie gwarantuje natomiast, że dokładnie ten materiał trafił na Twój regał. Pomyłki zdarzają się na każdym etapie łańcucha dostaw: przy magazynowaniu, cięciu na wymiar, przepakowywaniu czy kompletacji zamówienia. Pręty i płyty o identycznych wymiarach, ale różnym gatunku, bywają zamienione bez niczyjej złej woli. Szczególnie ryzykowne są resztki materiału bez oznaczeń i dostawy od nowego dystrybutora.
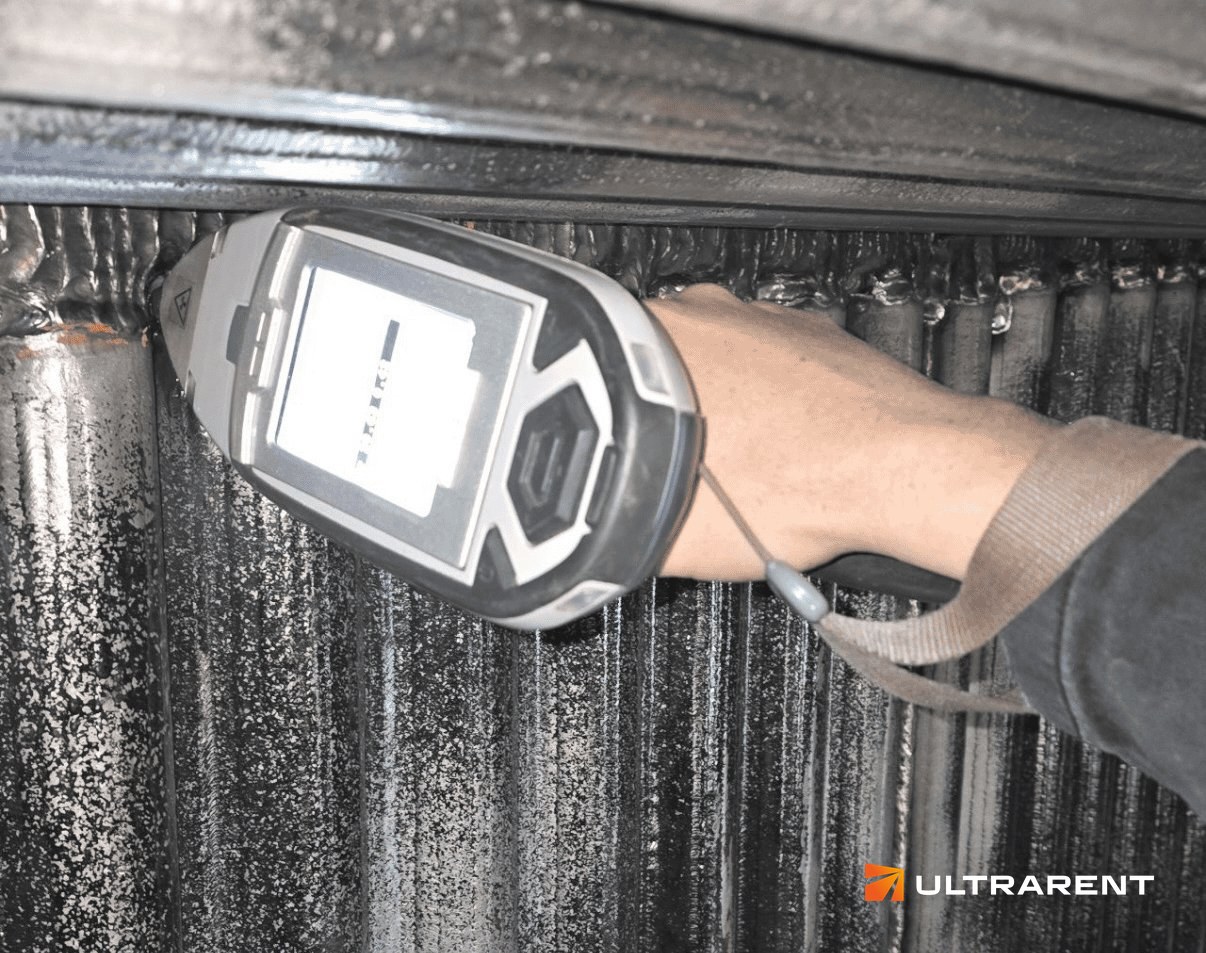
Przenośny analizator PMI podczas pomiaru składu chemicznego bezpośrednio na elemencie. Fot. ULTRARENT
PMI: skład chemiczny w kilkadziesiąt sekund
Badanie PMI (Positive Material Identification) pozwala potwierdzić gatunek materiału bezpośrednio na elemencie. Stosuje się dwie techniki, a różnica między nimi ma praktyczne znaczenie.
Spektrometria fluorescencji rentgenowskiej (XRF, wg ASTM E1476) jest szybka i całkowicie nieniszcząca. Dobrze identyfikuje pierwiastki stopowe takie jak Cr, Ni, Mo czy V i sprawdza się przy sortowaniu stopów. Nie wykrywa jednak węgla. Analizatorem XRF nie odróżnisz stali 304 od 304L ani 316 od 316L, choć różnica w zawartości węgla decyduje o odporności na korozję międzykrystaliczną po spawaniu.
Spektrometria emisji optycznej (OES, wg ASTM E1621) oznacza węgiel bezpośrednio. Iskra odparowuje niewielką ilość materiału z powierzchni, zostawiając drobny ślad. Jeśli o przyjęciu materiału decyduje zawartość węgla, trzeba zamówić właśnie OES.
Wynik jednego punktu pomiarowego jest dostępny po kilkudziesięciu sekundach, najwyżej kilku minutach. Badanie PMI warto wykonać przy przyjęciu dostawy materiałów na odpowiedzialne części, przy materiale bez oznaczeń, przy reklamacji oraz przy częściach zamiennych do maszyn, dla których nie ma pewnej dokumentacji. Laboratorium ULTRARENT wykonuje takie badania na miejscu, u klienta.
Twardość po obróbce cieplnej, zanim zaczniesz szlifować
Druga typowa sytuacja to detal po hartowaniu, ulepszaniu cieplnym albo hartowaniu indukcyjnym. Jeśli twardość nie spełnia wymagań rysunku, lepiej wiedzieć o tym przed operacjami wykańczającymi niż po nich. Przenośne twardościomierze pozwalają zmierzyć twardość na gotowym elemencie, bez wycinania próbki i z bardzo małym śladem.
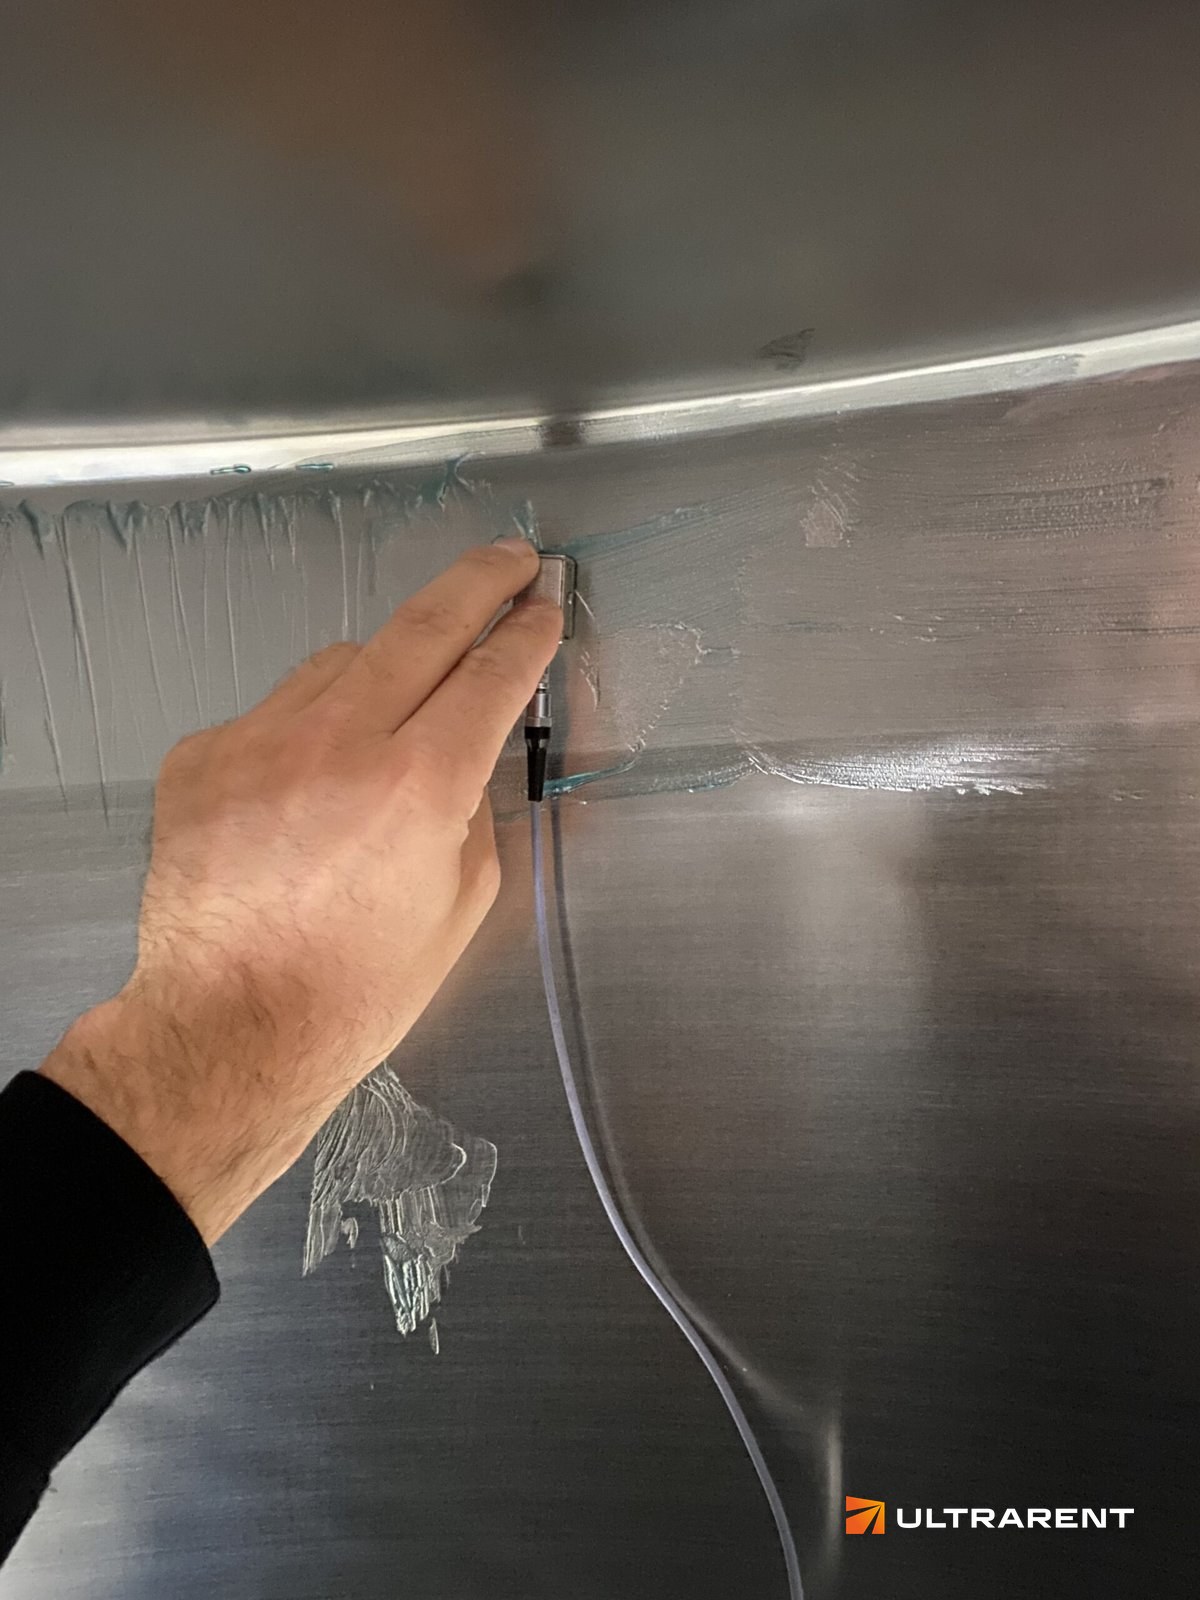
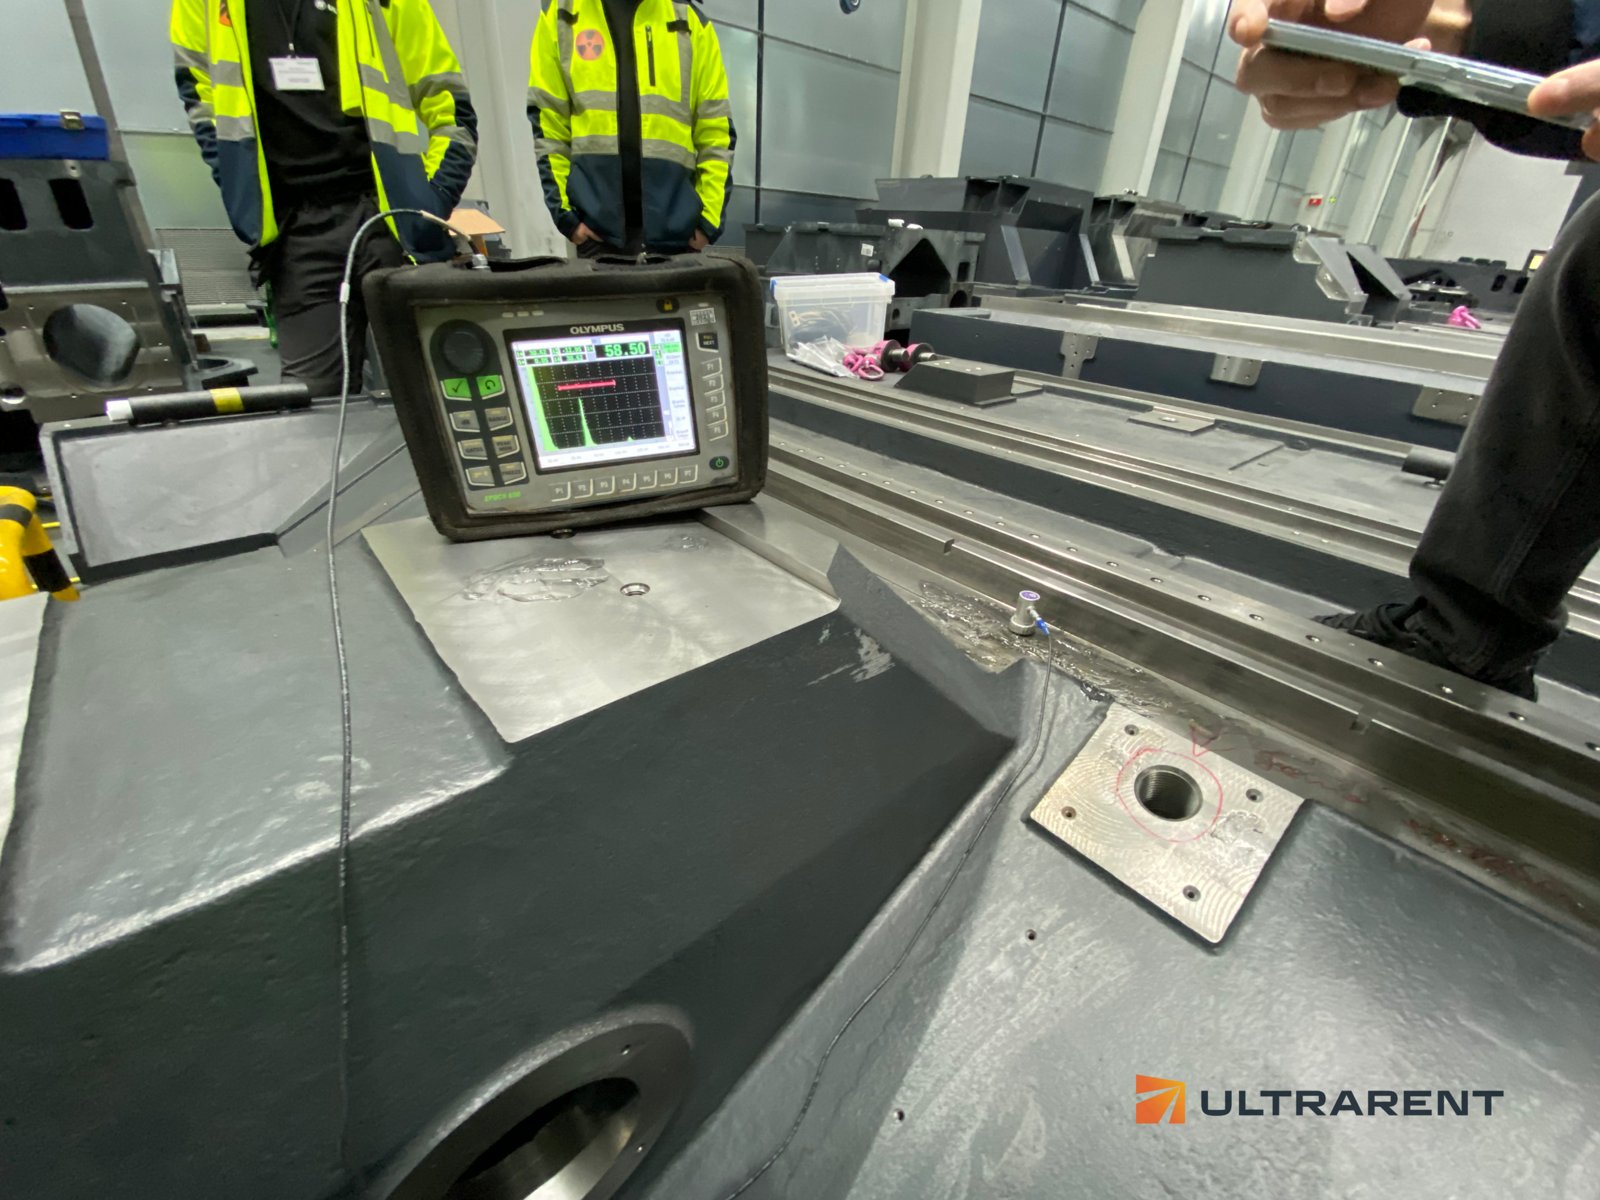
Pomiar twardości przenośnym twardościomierzem na stalowym elemencie. Fot. ULTRARENT
Stosuje się dwie metody. Metoda Leeba (PN-EN ISO 16859) jest dynamiczna: bijak uderza w powierzchnię, a urządzenie mierzy stosunek prędkości przed i po odbiciu. Sprawdza się na elementach masywnych, takich jak odkuwki, odlewy i wały. Na cienkim albo lekkim detalu da wynik zaniżony, bo element ugnie się pod uderzeniem. Metoda UCI (DIN 50159) jest statyczna: diamentowy wgłębnik drgający z częstotliwością ultradźwiękową jest dociskany do powierzchni. Nadaje się do elementów cienkościennych, drobnych, do złączy spawanych i warstw utwardzanych powierzchniowo.
Na co uważać przy interpretacji wyniku
Przenośne twardościomierze nie mierzą twardości bezpośrednio w skalach HB, HV czy HRC. Metoda Leeba daje wartość w skali HL, a UCI własną wielkość pomiarową, które są następnie przeliczane na skale klasyczne według PN-EN ISO 18265. Przeliczenie zależy od materiału: ta sama wartość HL oznacza inną twardość dla stali węglowej, inną dla staliwa i jeszcze inną dla aluminium. Dlatego przed pomiarem trzeba zawsze podać rodzaj badanego materiału.
Trzeba też pamiętać, że twardość nie zastępuje próby rozciągania. Zależność między twardością a wytrzymałością jest przybliżona i zależy od gatunku materiału. Pomiar twardości świetnie wykrywa natomiast błędy obróbki cieplnej, miękkie strefy i różnice między partiami.
Więcej o doborze metody pomiaru do kształtu i masy detalu: ultrarent.pl/badania/badanie-twardosci-ht/
Kiedy zlecić badanie, a kiedy mierzyć samemu
Proste sortowanie materiału czy kontrola twardości w produkcji seryjnej to zadania, które wiele zakładów realizuje własnym sprzętem. Badanie zewnętrzne ma sens tam, gdzie wynik ma być udokumentowany w protokole, gdzie potrzebna jest technika niedostępna na miejscu (na przykład OES z oznaczeniem węgla) albo gdzie spór z dostawcą wymaga niezależnego pomiaru wykonanego przez personel z certyfikatem PN-EN ISO 9712.