Technologiczność elementu sprężystego - ocena

Prasy, gilotyny, krawędziówki, tłoczniki i wykrojniki, etc...

Autor tematu
MarcinPP
Nowy użytkownik, używaj wyszukiwarki
Posty w temacie: 1
Posty: 1
Rejestracja: 24 wrz 2026, 06:49
Lokalizacja: Bydgoszcz

Technologiczność elementu sprężystego - ocena

#1

Post napisał: MarcinPP » 24 wrz 2026, 18:57

Witam,
Zwracam się z prośbą do osób specjalizujących się w pracy z blachą sprężystą o ocenę technologiczności i możliwość wykonania elementów sprężynujących w formie giętej nierdzewnej blachy sprężynującej o grubości 0,1mm – 0,2mm.

Poniżej przedstawiam wstępną specyfikację techniczną oraz wymagania jakościowe dla detalu:

1. Charakterystyka pracy: Element sprężysty, pracujący cyklicznie na rozginanie. Kąt swobodny 110 stopni, maksymalne naprężenie przy kącie ramion 48 stopni (rys). Element większość czasu będzie w stanie naprężonym. Czy zmiana promienia gięcia na ф8 wpłynie na wytrzymałość zmęczeniową detalu?
2. Preferujemy stal nierdzewną sprężystą np. 1.4310 (AISI 301) – ale to do dyskusji. Nominalna grubość wyjściowa: 0,1 mm – tu może zajść zmiana – parametr grubości zweryfikują testy.
3. Kierunek gięcia: Ze względu na wytrzymałość zmęczeniową, gięcie musi być realizowane w poprzek linii walcowania taśmy/blachy.
4. Wykończenie krawędzi: Po wycięciu formatki (np. wiązką lasera), krawędzie boczne muszą być idealnie gładkie, wolne od gratu, mikropęknięć i wyszczerbień. Każda mikro-wada na krawędzi blachy o grubości 0,1 mm zadziała jak karb i doprowadzi do przedwczesnego pęknięcia zmęczeniowego.
5. Proces technologiczny: Jaki proces kształtowania dla partii prototypowej - kilka sztuk (gięcie/przeginanie w stanie już utwardzonym, czy gięcie materiału miękkiego i późniejsza obróbka termiczna), jakie narzędzia i maszyny?
6. Skalowalność, to wprawdzie kwestia przyszłości, ale czemu nie… Jak sugerowany proces technologiczny przekłada się na przyszłe skalowanie produkcji do dużych wolumenów zamówień?
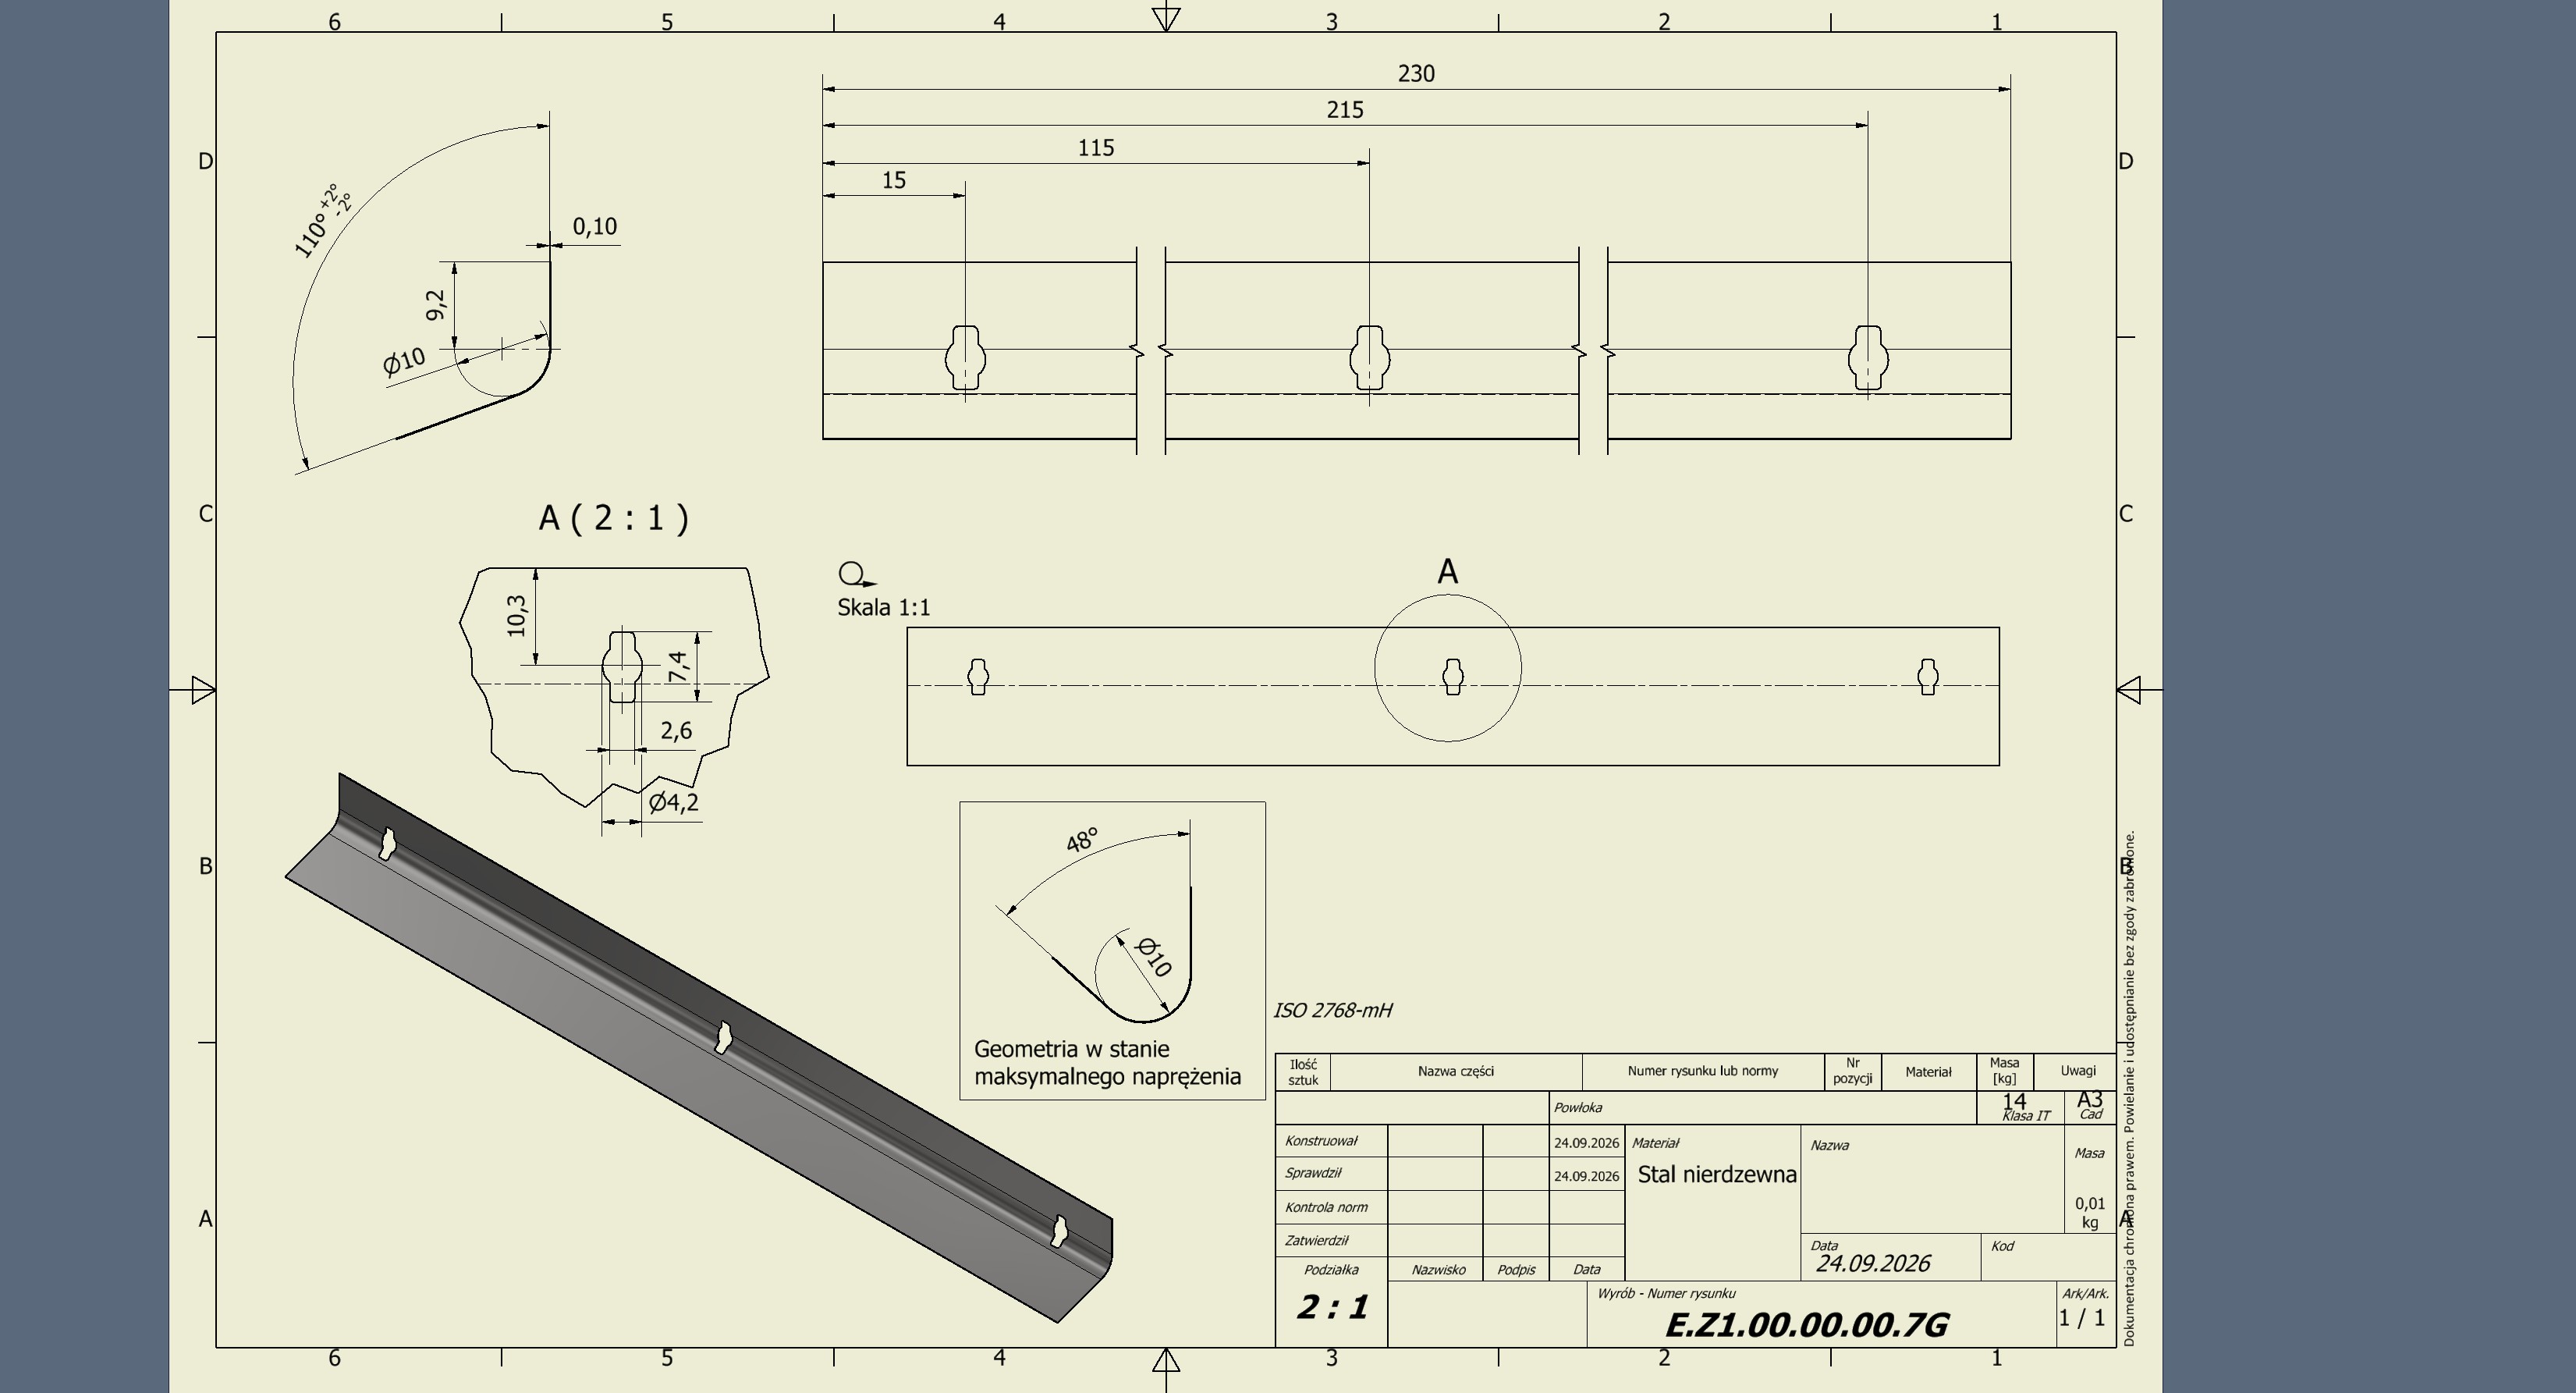
Obrazek

Czy dostrzegacie kwestie, które mogą być problematyczne w procesie produkcji? Będę wdzięczny za wszelkie sugestie i uwagi optymalizujące geometrię detalu pod kątem wykonalności.

Osoby zainteresowane podjęciem się realizacji takiego detalu zapraszam do kontaktu.
Na początku potrzebujemy kilka sztuk na testy i próby.
Załączniki
E.Z1.00.00.00.7G - poz 0.pdf
(410.49 KiB) Pobrany 2 razy


jasiu...
Lider FORUM (min. 2000)
Posty w temacie: 1
Posty: 6150
Rejestracja: 14 lip 2007, 19:02
Lokalizacja: Westfalia

Re: Technologiczność elementu sprężystego - ocena

#2

Post napisał: jasiu... » 24 wrz 2026, 19:53

co do zmiany promienia, trudno powiedzieć, ale może wpłynąć. Zauważ, że gięcie, to z jednej strony ściskanie, a z drugiej rozciąganie materiału. Jeśli droga na której dochodzi do odkształceń się zmniejsza, poprzez zmniejszenie promienia, to jednostkowe odkształcenie (na milimetr łuku) będzie większe. Tyle, że przy tak cienkiej blaszce to nie musi być jakiś wielki wpływ.

Nie wiem, w jaki sposób chcesz taki kształt osiągnąć w stanie utwardzonym. Prasa pieprznie, a element sprężysty najpierw się ugnie, a później wyprostuje. Tego się nie opłaci robić inaczej, niż w tysiącach egzemplarzy i ja bym to walcował z taśmy. A wywalcowany i skalibrowany kątownik ewentualnie wrzuciłbym na wykrojnik, żeby pociąć na długość i wybić otwory. Acha, przy walcowaniu można walcować z taśmy na miękko, a później taśmę nagrzać indukcyjnie i przepuścić przez rolki kalibrujące. Jeszcze raz podkreślam, ma to sens, gdyby potrzebne było 10 tysięcy dziennie. Bo wypalanie laserem, w czasach kiedy można kupić gotowe taśmy to ja cienko widzę, no chyba że faktycznie potrzebne są jakieś sztuki do prototypu.


Bandito
Specjalista poziom 2 (min. 300)
Posty w temacie: 1
Posty: 396
Rejestracja: 09 maja 2017, 20:42
Lokalizacja: Taplary

Re: Technologiczność elementu sprężystego - ocena

#3

Post napisał: Bandito » 24 wrz 2026, 20:06

Nie znam się w temacie, ale na forum można wyrazić swoją opinię także nie znając się.
1. Wykonawca będzie narzekał, że otwory są na linii gięcia.
2. Mam wątpliwości, czy ta blacha ugnie się sprężyście 48-110° bez przekroczenia granicy plastyczności.
3. Dlaczego kombinować z blaszką, zamiast kupić standardową sprężynę skrętną Lesjöfors?
https://www.cloos.pl//data/oferta_produ ... jofors.pdf

ODPOWIEDZ Poprzedni tematNastępny temat

Wróć do „Obróbka plastyczna”