Dziękuję, za odpowiedzi zawłaszcza w odniesieniu do większego wolumenu produkcji. To ciekawe uwagi. Podsumowując taśma + wycinanie sztancą + kształtowanie na gorąco. Wolumen będzie raczej w granicach 1-2 tys. detali dziennie. Czy uważacie, że wypalanie takiego detalu wiązką lasera jest możliwe – nagrzanie materiału przy linii cięcia i powstałe z tego tytułu utwardzenie materiału, które będzie powodowało pęknięcia?
Na tym etapie potrzeba kilka sztuk do sprawdzenia koncepcji rozwiązania. Czy kierunek, który wybraliśmy jest słuszny. Zastanawia mnie, czy nie udało by się uzyskać przegięcia ręcznie z wykorzystaniem prostego przyrządu z kątownika / drukowanej formy i pręta. Metodą prób i błędów ukształtować te kilka sztuk. Na tym etapie zgubienie wytrzymałości zmęczeniowej nie będzie problem – to testy. Odzyskamy ją wprowadzając poprawny proces technologiczny. Zlecenie komuś, tak nietypowej pracy przy zapotrzebowaniu na kilka sztuk to zawracanie gitary czego mam świadomość.
Dlaczego nie zastosować sprężyn – próbowaliśmy. Docisk punktowy nie sprawdził się. Potrzebujemy docisku na całej długości detalu.
Faktycznie z miejscem jest słabo, jest presja, aby przejść na mniejszą średnicę – np. ø8. Czytając na temat kształtowania sprężyn typu omega spotykam się twierdzeniem, że aby pętla bezpiecznie rozłożyła naprężenia na swojej długości, jej minimalny promień roboczy musi być od 30 do 40 razy większy niż grubość blachy. Zatem średnica wewnętrzna pętli dla blachy 0,1mm to ok 6-8mm. Będę na granicy wartości minimalnych uważanych za dopuszczalne.
Znaleziono 2 wyniki
Wróć do „Technologiczność elementu sprężystego - ocena”
- 27 wrz 2026, 16:36
- Forum: Obróbka plastyczna
- Temat: Technologiczność elementu sprężystego - ocena
- Odpowiedzi: 4
- Odsłony: 469
- 24 wrz 2026, 18:57
- Forum: Obróbka plastyczna
- Temat: Technologiczność elementu sprężystego - ocena
- Odpowiedzi: 4
- Odsłony: 469
Technologiczność elementu sprężystego - ocena
Witam,
Zwracam się z prośbą do osób specjalizujących się w pracy z blachą sprężystą o ocenę technologiczności i możliwość wykonania elementów sprężynujących w formie giętej nierdzewnej blachy sprężynującej o grubości 0,1mm – 0,2mm.
Poniżej przedstawiam wstępną specyfikację techniczną oraz wymagania jakościowe dla detalu:
1. Charakterystyka pracy: Element sprężysty, pracujący cyklicznie na rozginanie. Kąt swobodny 110 stopni, maksymalne naprężenie przy kącie ramion 48 stopni (rys). Element większość czasu będzie w stanie naprężonym. Czy zmiana promienia gięcia na ф8 wpłynie na wytrzymałość zmęczeniową detalu?
2. Preferujemy stal nierdzewną sprężystą np. 1.4310 (AISI 301) – ale to do dyskusji. Nominalna grubość wyjściowa: 0,1 mm – tu może zajść zmiana – parametr grubości zweryfikują testy.
3. Kierunek gięcia: Ze względu na wytrzymałość zmęczeniową, gięcie musi być realizowane w poprzek linii walcowania taśmy/blachy.
4. Wykończenie krawędzi: Po wycięciu formatki (np. wiązką lasera), krawędzie boczne muszą być idealnie gładkie, wolne od gratu, mikropęknięć i wyszczerbień. Każda mikro-wada na krawędzi blachy o grubości 0,1 mm zadziała jak karb i doprowadzi do przedwczesnego pęknięcia zmęczeniowego.
5. Proces technologiczny: Jaki proces kształtowania dla partii prototypowej - kilka sztuk (gięcie/przeginanie w stanie już utwardzonym, czy gięcie materiału miękkiego i późniejsza obróbka termiczna), jakie narzędzia i maszyny?
6. Skalowalność, to wprawdzie kwestia przyszłości, ale czemu nie… Jak sugerowany proces technologiczny przekłada się na przyszłe skalowanie produkcji do dużych wolumenów zamówień?
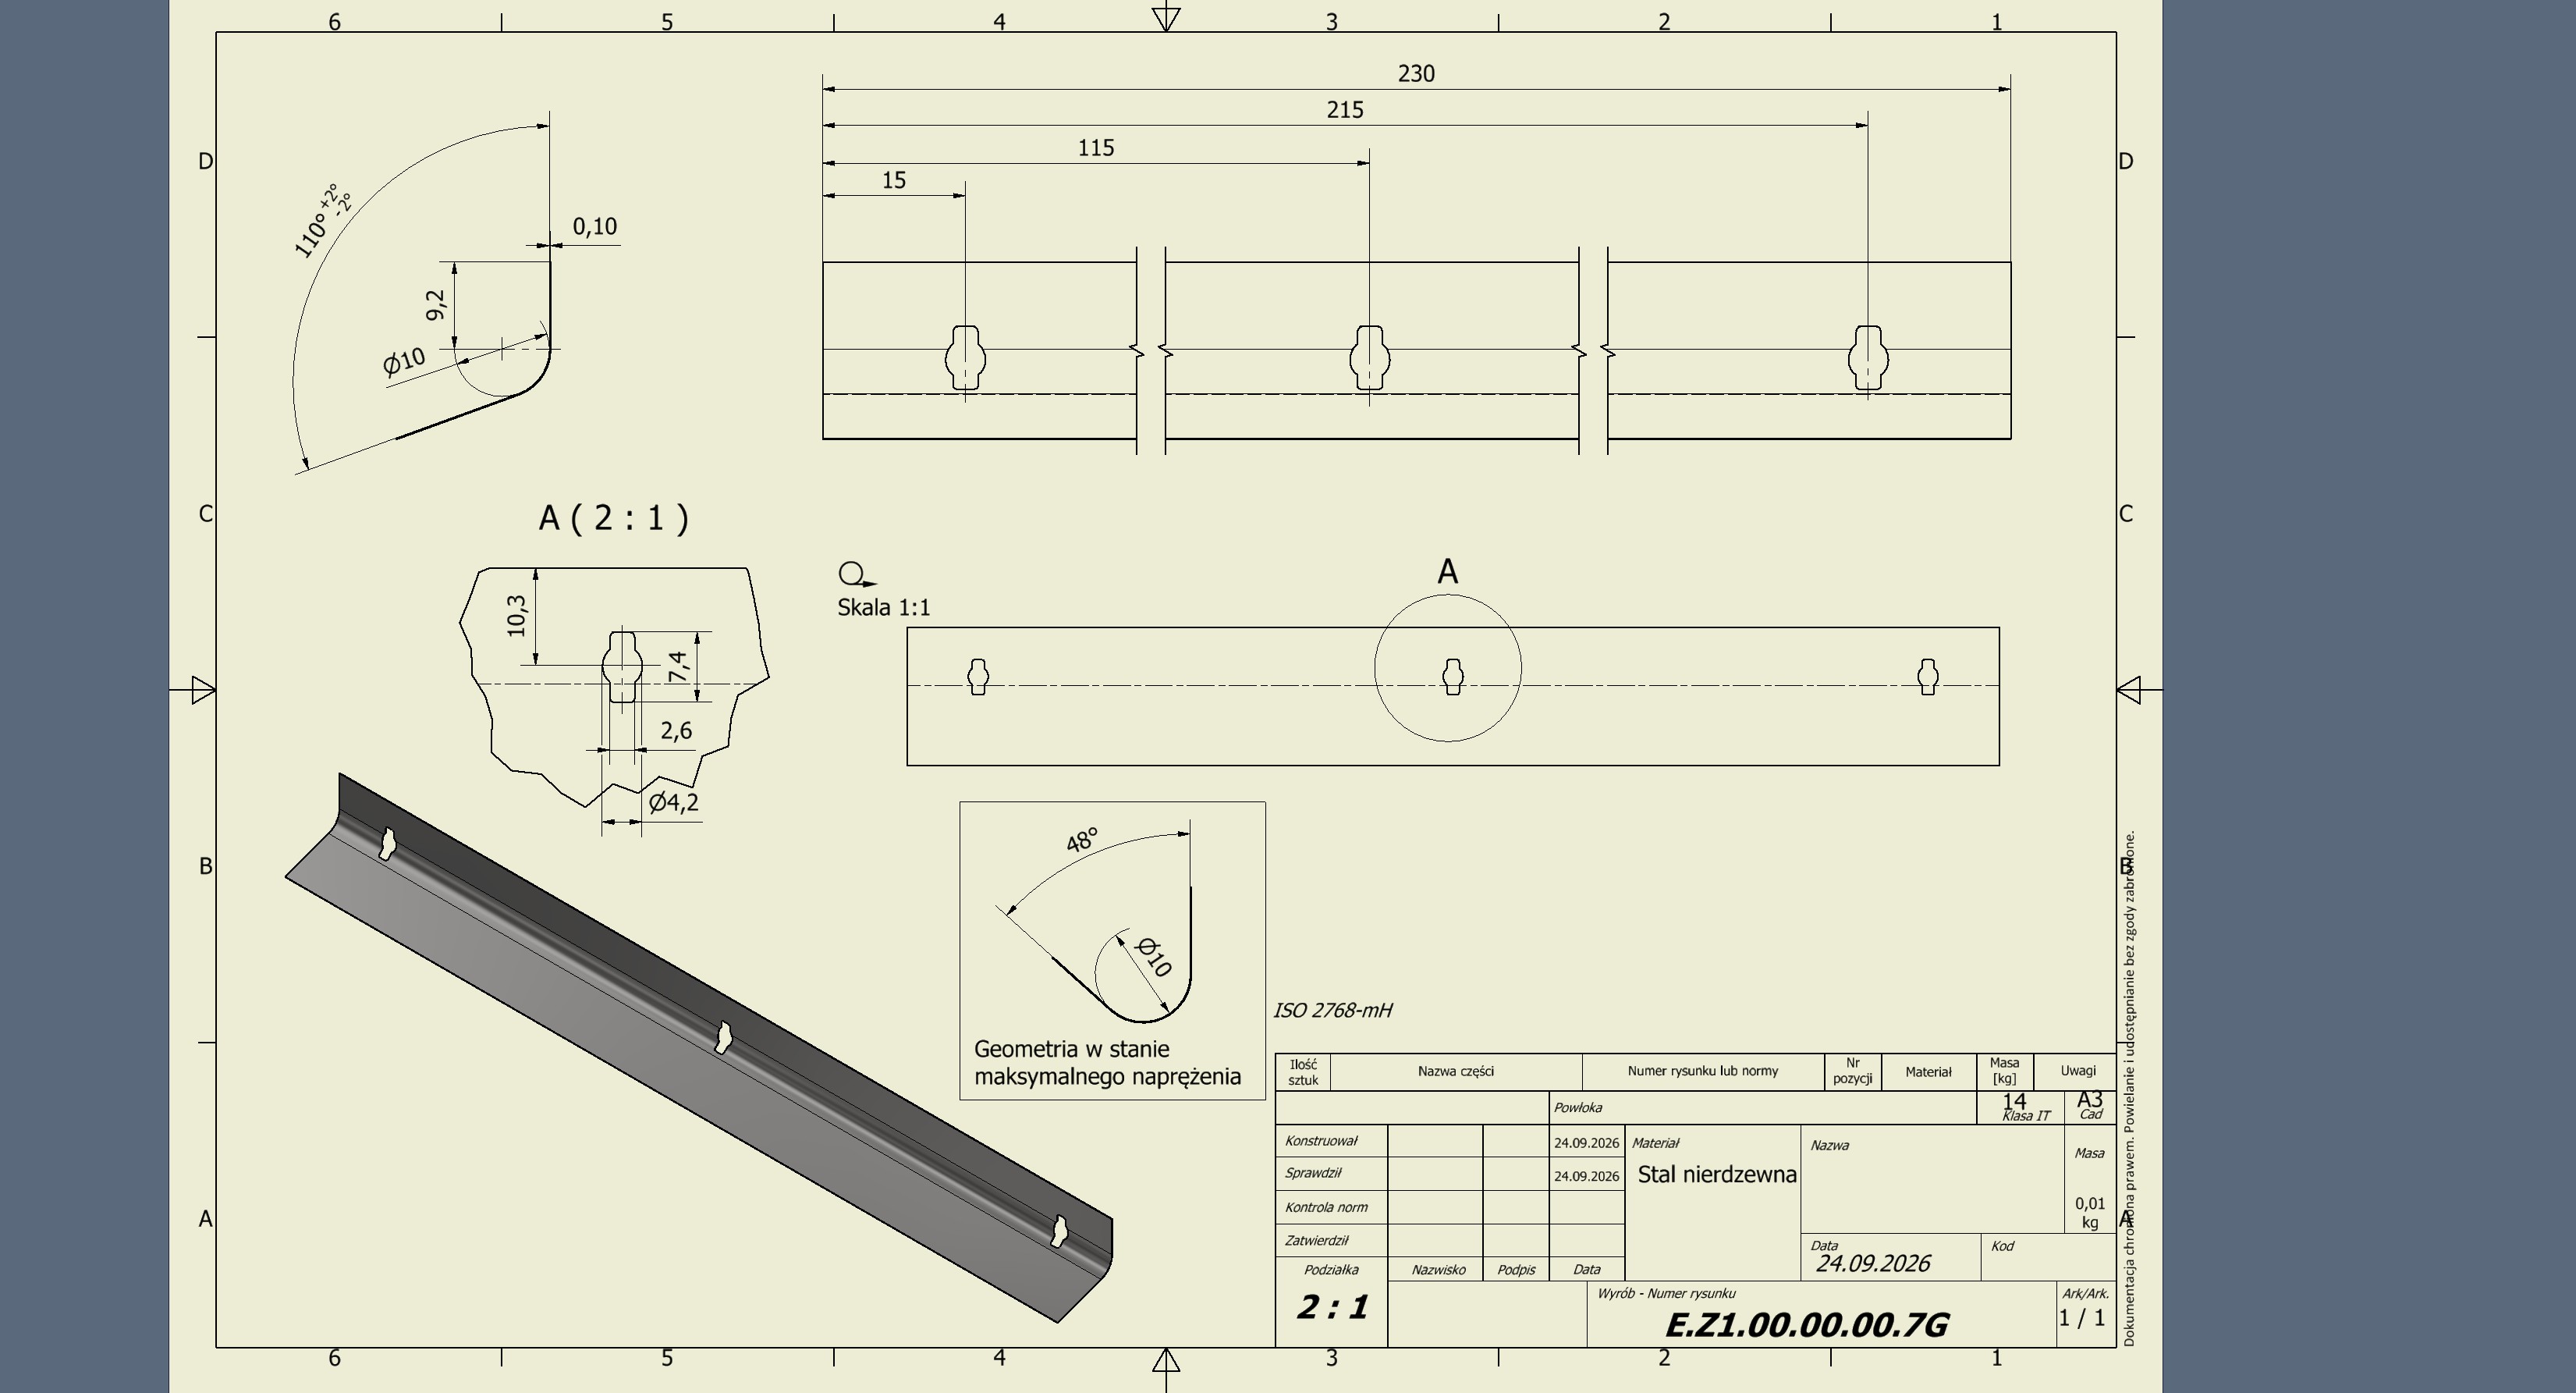
Czy dostrzegacie kwestie, które mogą być problematyczne w procesie produkcji? Będę wdzięczny za wszelkie sugestie i uwagi optymalizujące geometrię detalu pod kątem wykonalności.
Osoby zainteresowane podjęciem się realizacji takiego detalu zapraszam do kontaktu.
Na początku potrzebujemy kilka sztuk na testy i próby.
Zwracam się z prośbą do osób specjalizujących się w pracy z blachą sprężystą o ocenę technologiczności i możliwość wykonania elementów sprężynujących w formie giętej nierdzewnej blachy sprężynującej o grubości 0,1mm – 0,2mm.
Poniżej przedstawiam wstępną specyfikację techniczną oraz wymagania jakościowe dla detalu:
1. Charakterystyka pracy: Element sprężysty, pracujący cyklicznie na rozginanie. Kąt swobodny 110 stopni, maksymalne naprężenie przy kącie ramion 48 stopni (rys). Element większość czasu będzie w stanie naprężonym. Czy zmiana promienia gięcia na ф8 wpłynie na wytrzymałość zmęczeniową detalu?
2. Preferujemy stal nierdzewną sprężystą np. 1.4310 (AISI 301) – ale to do dyskusji. Nominalna grubość wyjściowa: 0,1 mm – tu może zajść zmiana – parametr grubości zweryfikują testy.
3. Kierunek gięcia: Ze względu na wytrzymałość zmęczeniową, gięcie musi być realizowane w poprzek linii walcowania taśmy/blachy.
4. Wykończenie krawędzi: Po wycięciu formatki (np. wiązką lasera), krawędzie boczne muszą być idealnie gładkie, wolne od gratu, mikropęknięć i wyszczerbień. Każda mikro-wada na krawędzi blachy o grubości 0,1 mm zadziała jak karb i doprowadzi do przedwczesnego pęknięcia zmęczeniowego.
5. Proces technologiczny: Jaki proces kształtowania dla partii prototypowej - kilka sztuk (gięcie/przeginanie w stanie już utwardzonym, czy gięcie materiału miękkiego i późniejsza obróbka termiczna), jakie narzędzia i maszyny?
6. Skalowalność, to wprawdzie kwestia przyszłości, ale czemu nie… Jak sugerowany proces technologiczny przekłada się na przyszłe skalowanie produkcji do dużych wolumenów zamówień?
Czy dostrzegacie kwestie, które mogą być problematyczne w procesie produkcji? Będę wdzięczny za wszelkie sugestie i uwagi optymalizujące geometrię detalu pod kątem wykonalności.
Osoby zainteresowane podjęciem się realizacji takiego detalu zapraszam do kontaktu.
Na początku potrzebujemy kilka sztuk na testy i próby.